 لغة

الإجابة المباشرة أولاً: صب الألومنيوم المخصص هو جزء معدني يتم إنتاجه عن طريق صهر سبائك الألومنيوم، وتشكيلها في قالب قابل لإعادة الاستخدام، ثم مطابقة الرسم الخاص بك للهندسة، وتسامح الأبعاد، والتشطيب السطحي. بالنسبة للإنتاج الذي يتراوح من بضع مئات إلى عدة ملايين من القطع سنويًا، عادةً ما يكون الصب هو الطريق الأكثر اقتصادا للحصول على جزء خفيف وقوي وموصل للحرارة عند مقارنته بالتصنيع من الخام الصلب أو التصنيع من الصفائح المعدنية.
نجاحك يعتمد على أربعة قرارات: ما هي السبيكة، وما هي عملية الصب، وما هي التفاوتات التي تحتاجها بالفعل، وما هو المورد الذي تختاره . وهذه الاختيارات مترابطة، وتغيير أحدها سيؤثر على الخيارات الأخرى. تمنحك المعلومات الواردة أدناه الأساس العملي لاتخاذ الخيارات الأربعة دون ترك أموال على الطاولة.
من المفيد أيضًا العمل مع شريك يتحكم في السلسلة بأكملها، والأدوات، والصب، والتصنيع باستخدام الحاسب الآلي، تحت سقف واحد. عندما يكون فريق واحد مسؤولاً عن جميع الخطوات، يتم التعامل مع التغييرات الهندسية بشكل أسرع، ويتم تحقيق التفاوتات مع عدد أقل من التحركات ذهابًا وإيابًا، ويصل الجزء بقصة متسقة من البداية إلى النهاية.
لماذا تعتبر سبائك الألومنيوم المادة الافتراضية لأجزاء المصبوب المخصصة
يتم اختيار الألومنيوم في كثير من الأحيان أكثر من أي معدن غير حديدي آخر لأجزاء المصبوب المخصصة، وتوضح الأرقام السبب. كثافته هي 2.7 جم/سم3، حوالي ثلث الفولاذ عند 7.85 جم/سم3 . اعتمادًا على السبيكة، تنخفض الموصلية الحرارية تقريبًا بين 90 و160 واط/م·ك، وينتج الصب بالضغط العالي جدرانًا صوتية رقيقة تصل إلى 2 مم. تتيح هذه الخصائص الثلاثة الحصول على تصميمات خفيفة الوزن ومشتتة للحرارة والتي يعتمد عليها مصنعو السيارات والإلكترونيات والآلات.
اختيار سبيكة الصب المناسبة
يجب أن يتوافق اختيار السبائك مع عملية الصب. يهيمن A380 وأدك12 على الصب بالقالب عالي الضغط. A356 هو المعيار للضغط المنخفض والعفن الدائم وصب الرمل. وتظهر الاختلافات في قوة الشد والاستطالة والتوصيل الحراري.
| سبيكة | عملية الصب | قوة الشد (ميغاباسكال) | قوة الخضوع (ميجا باسكال) | استطالة (٪) | الموصلية الحرارية (W/m·K) |
|---|---|---|---|---|---|
| A380 | صب القالب بالضغط العالي | 320 | 160 | 3.5 | 96 |
| ADC12 | صب القالب بالضغط العالي | 310 | 150 | 2.5 | 92 |
| ايه 356 (T6) | الضغط المنخفض / العفن الدائم / الرمل | 262 | 186 | 6 إلى 12 | 150 |
| أ413 | صب القالب بالضغط العالي | 295 | 130 | 3.5 | 121 |
إذا كان الجزء الخاص بك يجب أن يكون محكم الضغط في المقاطع الرقيقة، فإن A413 يعد خيارًا شائعًا لأنه ينتج عددًا أقل من المسام الدقيقة في قالب سريع التعبئة. إذا كنت بحاجة إلى ليونة، فإن A356 في مزاج T6 هو الاختيار الأفضل. قم بتأكيد قيمك المستهدفة مقابل المحاكاة الهيكلية الخاصة بك؛ نقطة الضعف لا تكمن أبدًا في بيانات المواد المنشورة، بل في المسامية الداخلية للأقسام السميكة.
أربع عمليات صب لأجزاء الألومنيوم المخصصة
يستخدم كل مشروع صب الألومنيوم المخصص تقريبًا إحدى هذه العمليات: صب القالب عالي الضغط، أو صب القالب منخفض الضغط، أو صب القالب الدائم، أو صب الرمل. ولكل منها مقايضة مختلفة بين وقت الدورة وتكلفة الأدوات والمسامية وسمك الجدار القابل للتحقيق. إن فهم أساسيات كل عملية يساعدك على تجنب تحديد عملية تكون إما باهظة الثمن أو غير قادرة على الوصول إلى الجودة المطلوبة. للحصول على شرح أعمق للطريقة، اقرأ المبادئ الأساسية لصب الألومنيوم في دليلنا الفني.
| عملية | سمك الجدار | وقت الدورة النموذجي | تكلفة الأدوات | مخاطر المسامية | الحجم السنوي النموذجي |
|---|---|---|---|---|---|
| صب القالب بالضغط العالي | 2 إلى 4 ملم | 30 إلى 90 ثانية | عالية | متوسطة (مسامية الغاز) | أكثر من 10،000 |
| صب القالب بالضغط المنخفض | 3 إلى 8 ملم | من 3 إلى 10 دقائق | متوسط | منخفض | 1000 إلى 50000 |
| العفن الدائم/الجاذبية | 3 إلى 8 ملم | من 5 إلى 20 دقيقة | متوسط | منخفض to medium | 500 إلى 10,000 |
| صب الرمل | 4 إلى 10 ملم | 30 دقيقة إلى عدة ساعات | منخفض | منخفض | 1 إلى 1000 |
يوفر الصب بالقالب عالي الضغط أسرع دورة وسطحًا حادًا، لكن الحشو المعدني السريع يعرض خطرًا أكبر لمسامية الغاز. يملأ قالب الصب بالضغط المنخفض القالب من الأسفل بالضغط المتحكم فيه، وبالتالي يكون الجزء أكثر كثافة وأسهل في إحكام الضغط؛ وهذا هو سبب تفضيل الضغط المنخفض للأجزاء الهيدروليكية والهيكلية. يعتبر صب القالب الدائم بمثابة حل وسط للكميات المتوسطة والأجزاء التي تحتاج إلى معالجة حرارية. لا يزال صب الرمل هو الحل الصحيح للنماذج الأولية والأجزاء الكبيرة جدًا والسلاسل الصغيرة.
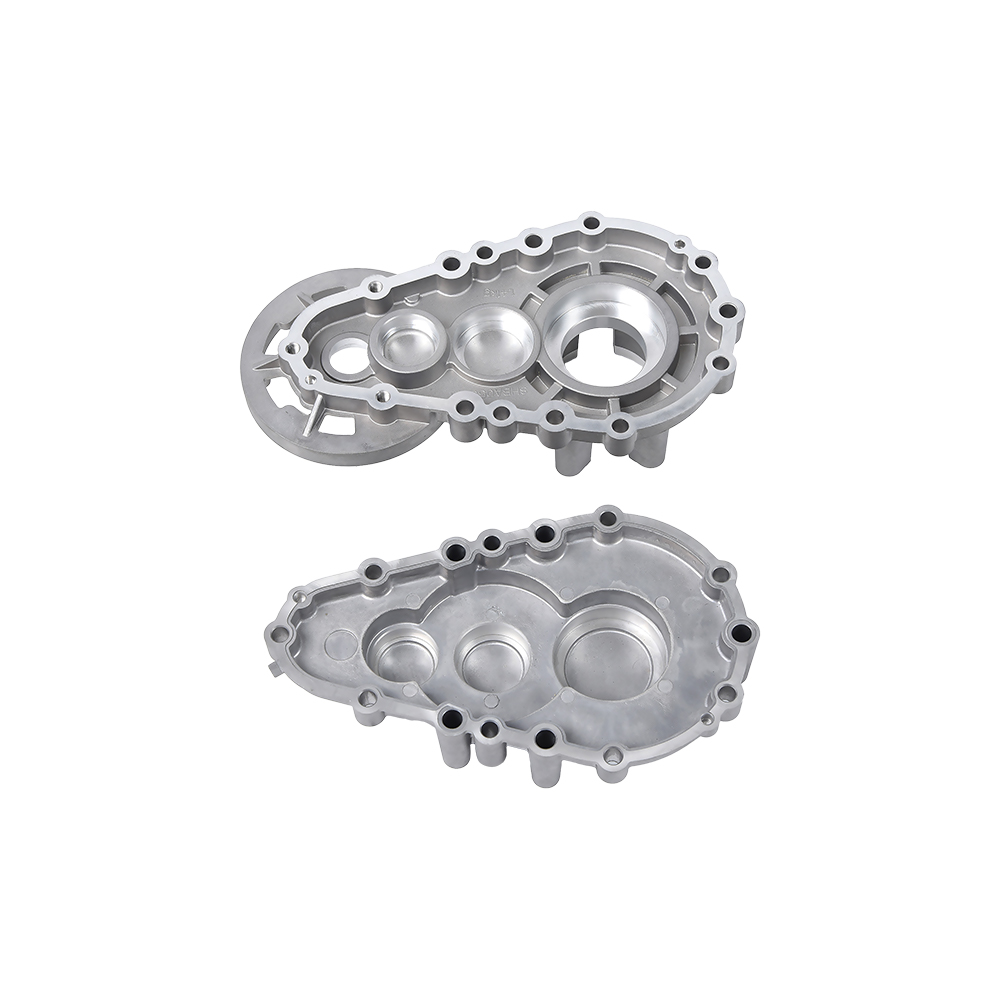
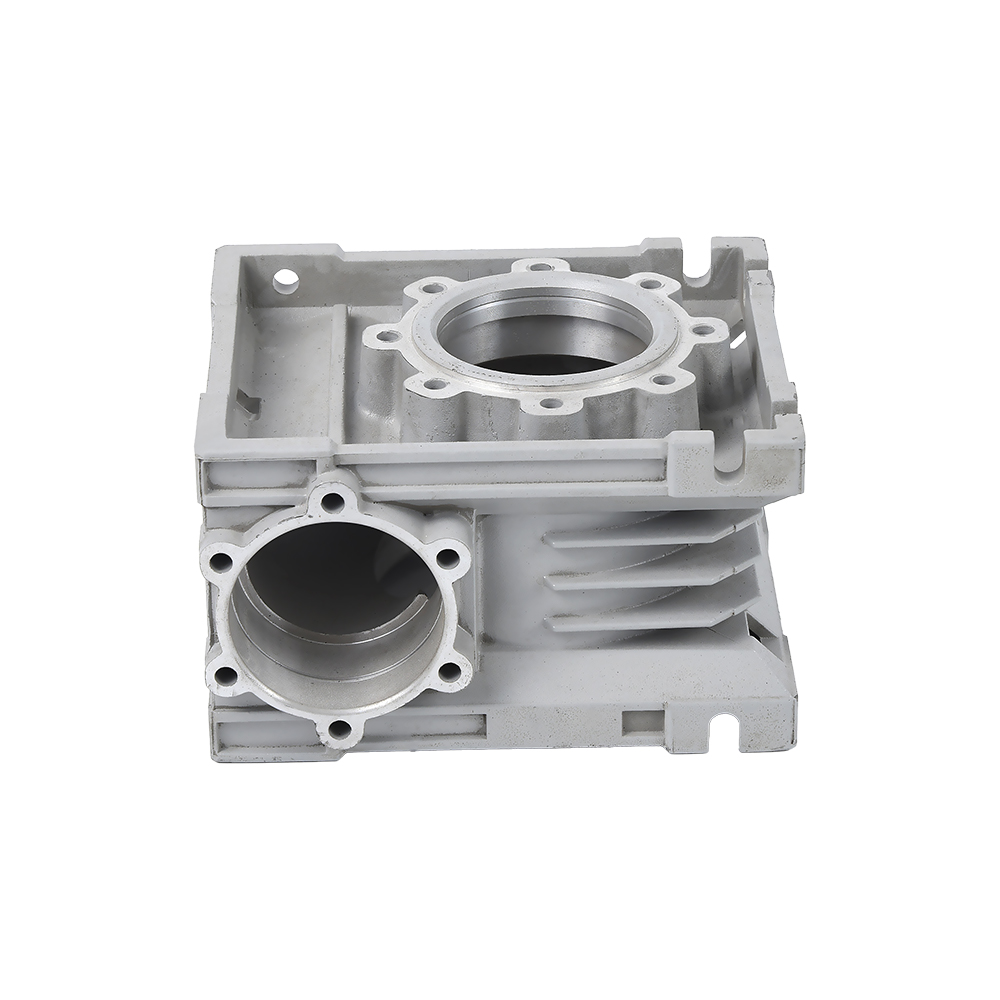
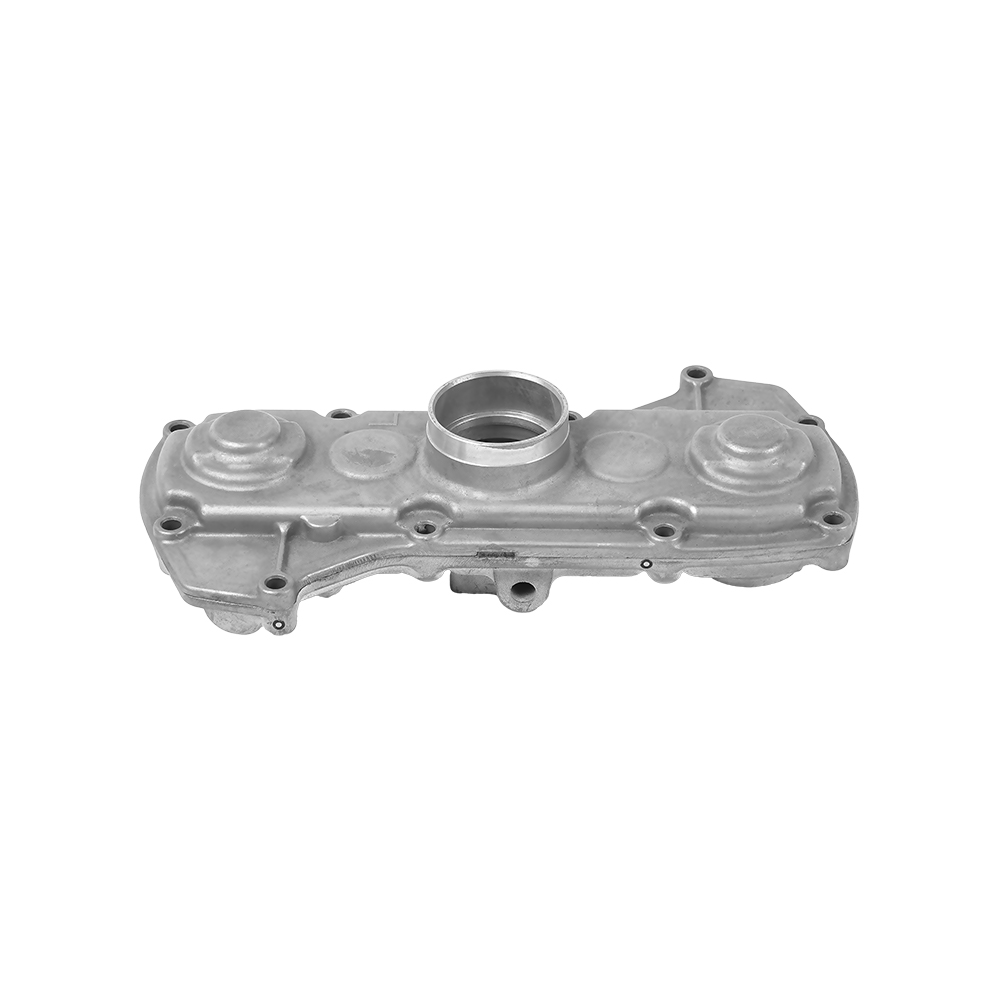
 غلاف علبة التروس المصبوبة من الألومنيوم لتطبيقات الضغط المحكم يُعد مبيت علبة التروس هذا مثاليًا للأجزاء التي تتطلب تصنيعًا آليًا على أسطح المحمل والختم. ينتج الصب بالضغط المنخفض معدنًا أكثر كثافة مع مسام داخلية أقل، مما يقلل من العيوب بعد التشغيل الآلي. عرض المنتج →
تفشل العديد من تقييمات الموردين لأنها تقارن فقط سعر الصب بالقالب. في الواقع، تحدد العملية النتيجة الميكانيكية. على سبيل المثال، يستفيد مبيت علبة التروس الذي سيتم تصنيعه للمحامل والأوجه المغلقة من الضغط المنخفض أو الصب بالضغط العالي الذي يتم التحكم فيه بعناية، لأن المعالجة الآلية ستفتح المسام الداخلية وتحول ثقوب الغاز المخفية إلى عيوب سطحية.
القواعد الهندسية التي تبسط إنتاج صب الألومنيوم المخصص
أسرع طريق للحصول على عرض أسعار أقل ورفض إنتاج أقل هو اتباع التصميم الأساسي للصب. القاعدة الوحيدة الأكثر أهمية هي الحفاظ على سماكة الجدار الموحدة. يجب أن يستخدم قالب الصب عادة الجدران بينهما 2 ملم و 4 ملم . عندما تحتاج إلى الصلابة، قم بإضافة الأضلاع بدلاً من زيادة الجدار بأكمله.
معلمات التصميم الخمسة التي لها التأثير الأكبر
- زاوية مسودة من 1 إلى 3 درجات على الجدران الداخلية والخارجية. وبدون مسودة كافية، يلتصق الجزء في القالب، وقد يؤدي الطرد القسري إلى تشويه الشكل الهندسي.
- نصف قطر الزاوية الداخلية لا يقل عن 0.5 مم، ومن الناحية المثالية 1.0 مم. تعمل الزوايا الحادة على تركيز الضغط وتزيد من خطر التمزق الساخن في الألومنيوم.
- سمك الضلع بنسبة 70% إلى 80% من الجدار المجاور. الأضلاع التي تكون سميكة مثل الجدار تخلق علامات غرق على السطح المقابل.
- نسبة الارتفاع إلى القطر أقل من 2:1. يتقلص الرؤساء طوال القامة بشكل غير متساو ويتسببون في انحراف الأبعاد في الأعلى.
- تجنب الثقوب العمياء التي يزيد عمقها عن ثلاثة أضعاف قطرها، وإلا فسوف تحتاج إلى عمليات سحب أساسية باهظة الثمن وتخاطر بتمزق الجزء أثناء الطرد.
أين تكون صارمًا وأين تكون فضفاضًا
يعد الإفراط في تحديد التفاوتات هو السبب الأكثر شيوعًا للميزانية في مصبوبات الألومنيوم المخصصة. فقط وجوه الختم، وتجويف المحامل، وأسطح التثبيت تحتاج إلى فئات ضيقة. يجب ترك جميع الأسطح الأخرى في القدرة الطبيعية للعملية. كلما زاد عدد الأبعاد التي قمت بتشديدها، زادت خطوات المعالجة ووقت الفحص الذي تضيفه، ويرتفع السعر بسرعة.
التفاوتات والتشطيب السطحي: ما يمكن أن يطلبه رسمك بشكل واقعي
البعد الصب والبعد تشكيله ليسا نفس الشيء. عادةً ما يتم تثبيت البعد الخطي المصبوب على قالب صب عالي الضغط /- 0.10 ملم في أول 25 ملم ، في حين يتم تثبيت التجويف الآلي بشكل روتيني /- 0.02 ملم . الخطوة الأولى هي فصل هاتين المجموعتين في الرسم الخاص بك.
| عملية | التسامح الخطي (أول 25 ملم) | إضافية لكل 25 ملم | الانتهاء من السطح Ra (ميكرون) |
|---|---|---|---|
| صب القالب بالضغط العالي | /- 0.10 ملم | /- 0.02 ملم | 1.6 إلى 3.2 |
| صب القالب بالضغط المنخفض | /- 0.20 ملم | /- 0.05 ملم | 3.2 إلى 6.3 |
| العفن الدائم | /- 0.25 ملم | /- 0.05 ملم | 3.2 إلى 6.3 |
| صب الرمل | /- 0.8 ملم | /- 0.1 ملم | 6.3 إلى 12.5 |
يصل الوجه المسطح المصنوع آليًا بسهولة إلى Ra 0.8 ميكرون، بينما يقع الوجه الجيد المصبوب في نطاق Ra 3.2 ميكرون. بالنسبة لأجزاء مثل أجسام الصمامات التي يكون فيها الختم أمرًا بالغ الأهمية، يجب أن تتطلب المواصفات دائمًا تصنيع وجه الختم. بالنسبة للمناطق غير الوظيفية، اترك السطح المصبوب ووفر تكلفة الخطوات الإضافية.
أين يتم استخدام مصبوبات الألومنيوم المخصصة وما تتطلبه كل صناعة
كل صناعة تستهلك مصبوبات الألومنيوم المخصصة لها متطلبات مختلفة. يساعدك فهم ملف تعريف الطلب على تحديد مواصفات الشراء الخاصة بك.
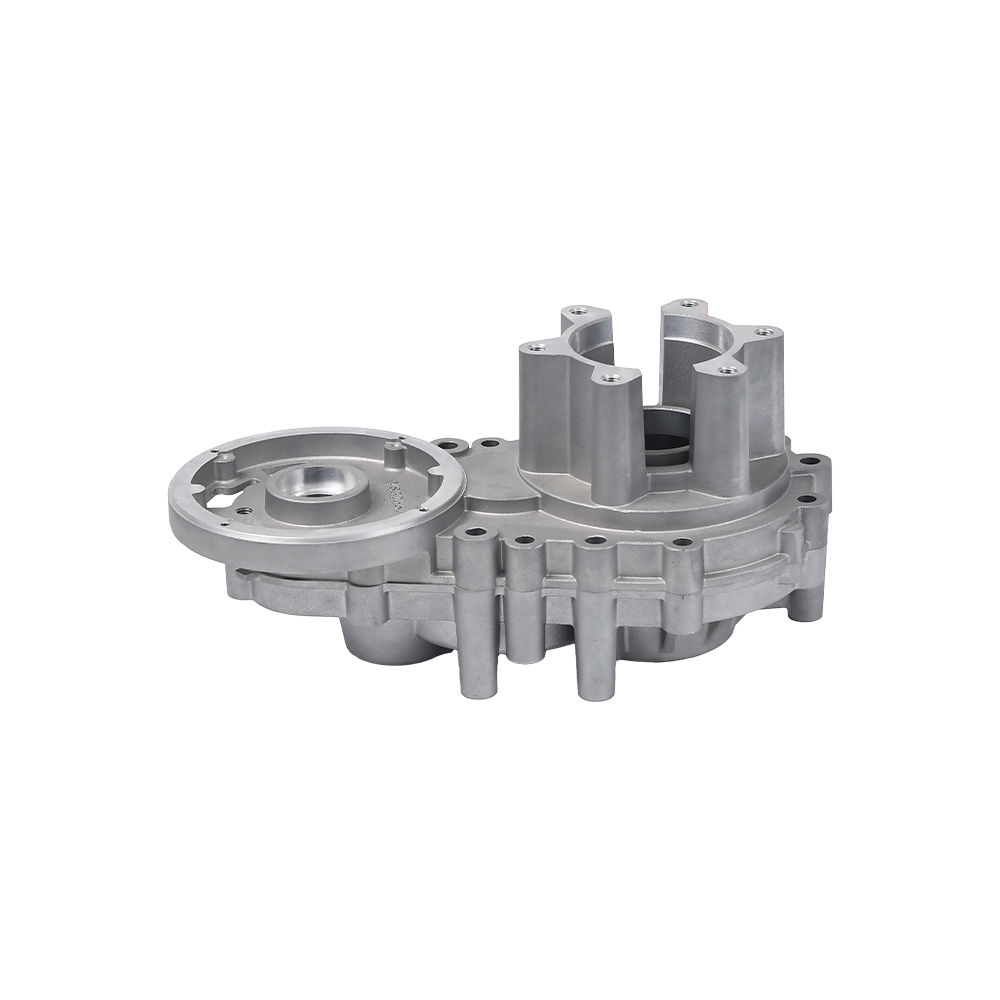
- السيارات ومركبات الطاقة الجديدة: كتل المحرك، وأغطية علبة التروس، ومضخات المياه، وأغطية المحركات الكهربائية. الوزن الخفيف والتوصيل الحراري أمران حاسمان. عادة ما تكون أحجام الأجزاء مرتفعة، لذا فإن الصب بالقالب هو السائد.
- الدراجات النارية ومعدات الطاقة الصغيرة: علب المرافق وعلب ناقل الحركة. مقاومة التعب الاهتزاز أمر بالغ الأهمية.
- الآلات الزراعية: علب تروس زراعة الأرز وعلب تروس الحراثة الدقيقة. يتطلب تحميل الغبار والرطوبة والصدمات أقسامًا قوية من الجدران وإغلاقًا محكمًا.
- الهيدروليكية والنيوماتيكية: أجسام الصمامات، ومضخات الفرامل، وأجسام تنظيم الضغط. المسامية المنخفضة وضيق الضغط هي المعايير الرئيسية.
- الإلكترونيات والآلات الكهربائية: أغلفة المحركات، وركائز تبديد الحرارة لمركبات الطاقة الجديدة، وأغلفة أجهزة الاستشعار. إن ثبات الأبعاد والأداء الحراري هو الأكثر أهمية.
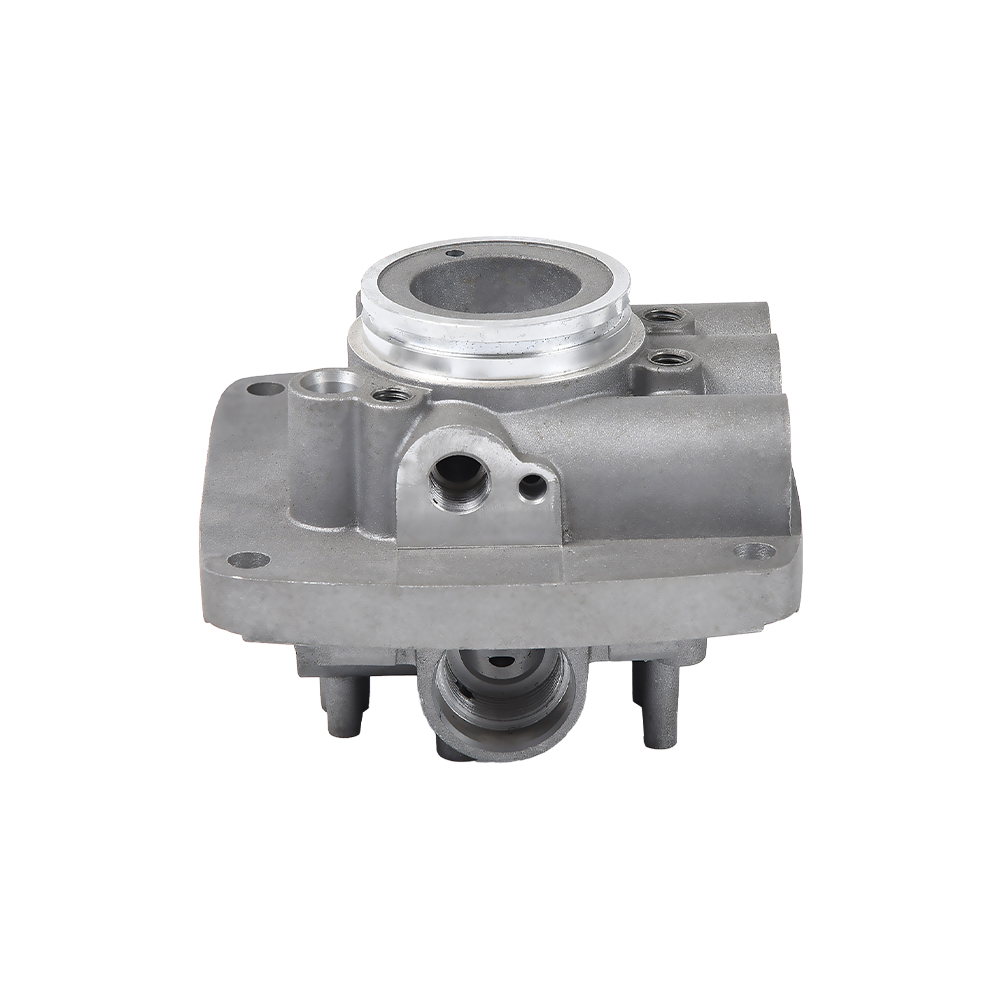
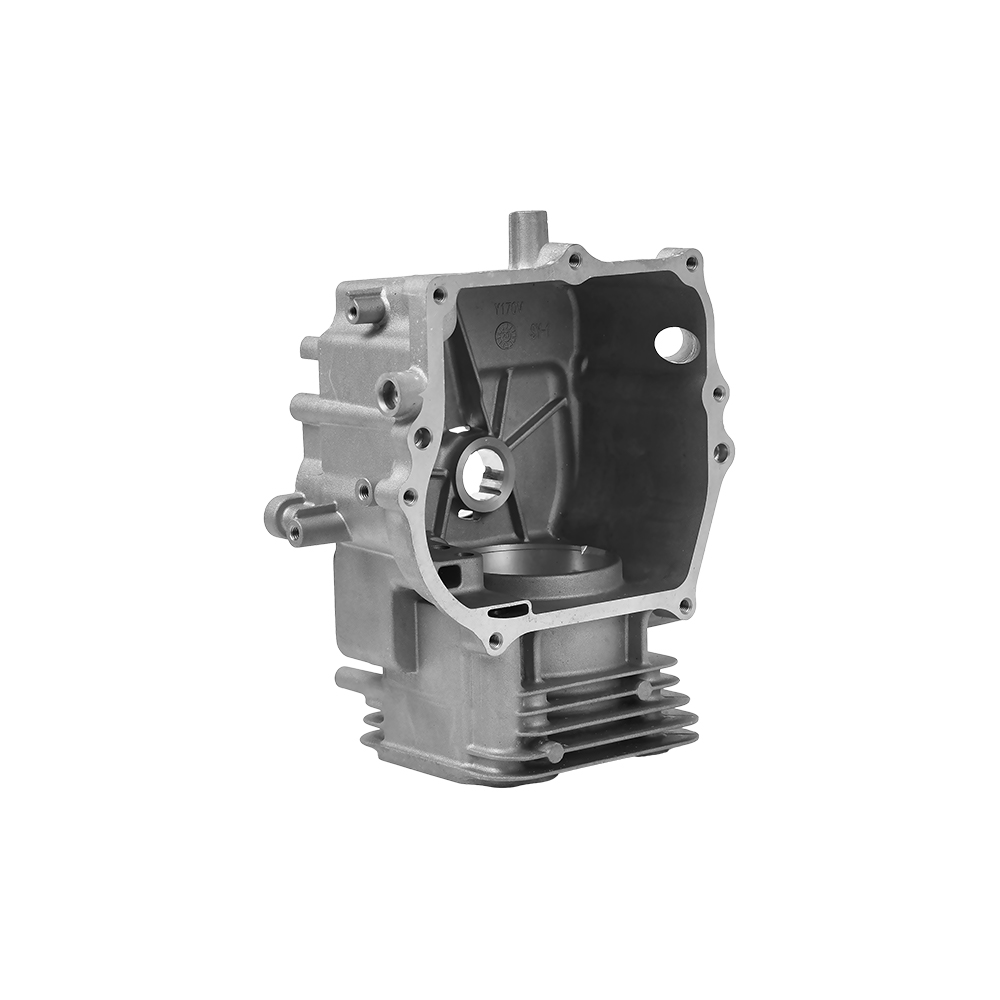
 أجزاء أسطوانة محرك السيارات المصنوعة من الألومنيوم لتأهيل الموردين قم بتقييم قدرة المورد من خلال التحقق مما إذا كان قد أنتج أجزاء مماثلة لأسطوانة المحرك. تساعد خبرتهم السابقة على توقع مشاكل المسامية والتشوه غير الموضحة في الرسومات. عرض المنتج →
ومن غير المعتاد أن يتمتع مسبك واحد بنفس القوة في جميع هذه القطاعات. السؤال الصحيح الذي يجب طرحه على المورد ليس "هل يمكنك صب الألومنيوم" ولكن "هل قمت بالفعل بإنتاج أجزاء مشابهة لأجزاءي". على سبيل المثال، سيتوقع المورد الذي قام بتصنيع مضخات مياه المركبات وأغطية علبة التروس مشاكل المسامية والتشوه التي لا تظهر في الرسم.
عوامل التكلفة والمهل الزمنية الواقعية لسبائك الألومنيوم المخصصة
تتكون التكلفة الإجمالية لصب الألومنيوم المخصص من الأدوات وسعر القطعة وعمليات التشطيب. تعتبر الأدوات استثمارًا لمرة واحدة وتعتمد على حجم الجزء وعدد التجاويف وتعقيد القالب. يعتمد سعر القطعة على مدة الدورة واستهلاك المواد. يعتمد التشطيب على عدد العمليات التي يحتاجها الرسم.
- الأدوات: يتراوح قالب الصب بالقالب عالي الضغط ذو التجويف الواحد للمبيت متوسط الحجم عادةً من 10,000 دولار إلى 50,000 دولار ، اعتمادًا على الهندسة ودرجة الفولاذ. يمكن أن يكلف نمط صب الرمل أقل من 3000 دولار، لذا فهو أكثر اقتصادا بالنسبة للكميات المنخفضة على الرغم من ارتفاع تكلفة القطعة.
- سعر السبائك: يتبع سعر الألومنيوم سعر بورصة لندن للمعادن (LME). يقوم الموردون المسؤولون بتضمين شرط تعديل المعادن بحيث لا تصبح برامج الإنتاج الطويلة غير مربحة.
- وقت الدورة: يتم قياس دورات الصب بالقالب بالثواني، بينما يتم تشغيل دورات الضغط المنخفض والدائمة بالدقائق. هذا الاختلاف يهيمن على سعر القطعة.
- العمليات الثانوية: التصنيع، والتنصت، والأكسدة، واختبار التسرب، كل منها يضيف تكلفة. إن دمجها مع مورد واحد يقلل من النفقات اللوجستية والإدارية.
يبدو الجدول الزمني النموذجي للمشروع كما يلي: تستغرق الأدوات من 4 إلى 8 أسابيع من الموافقة على الرسم، وتتبع العينات وتقرير الأبعاد في غضون 2 إلى 3 أسابيع بعد اكتمال الأدوات، ويبدأ الإنتاج المتسلسل بمجرد الموافقة على العينات. وهذا يعطي مجموع واقعي ل من 7 إلى 12 أسبوعًا من البداية إلى الإنتاج الضخم لجزء مباشر.
كيفية فحص مورد سبائك الألومنيوم المخصص
التسعير ضروري ولكنه غير كاف. ما يهم أكثر هو مقدار العملية التي يتحكم فيها المورد داخل الشركة. إن الصب والتصنيع هما تخصصان مختلفان، وعندما يكونان منفصلين، تصبح مشاكل التسامح بمثابة تمرين لتوجيه أصابع الاتهام.
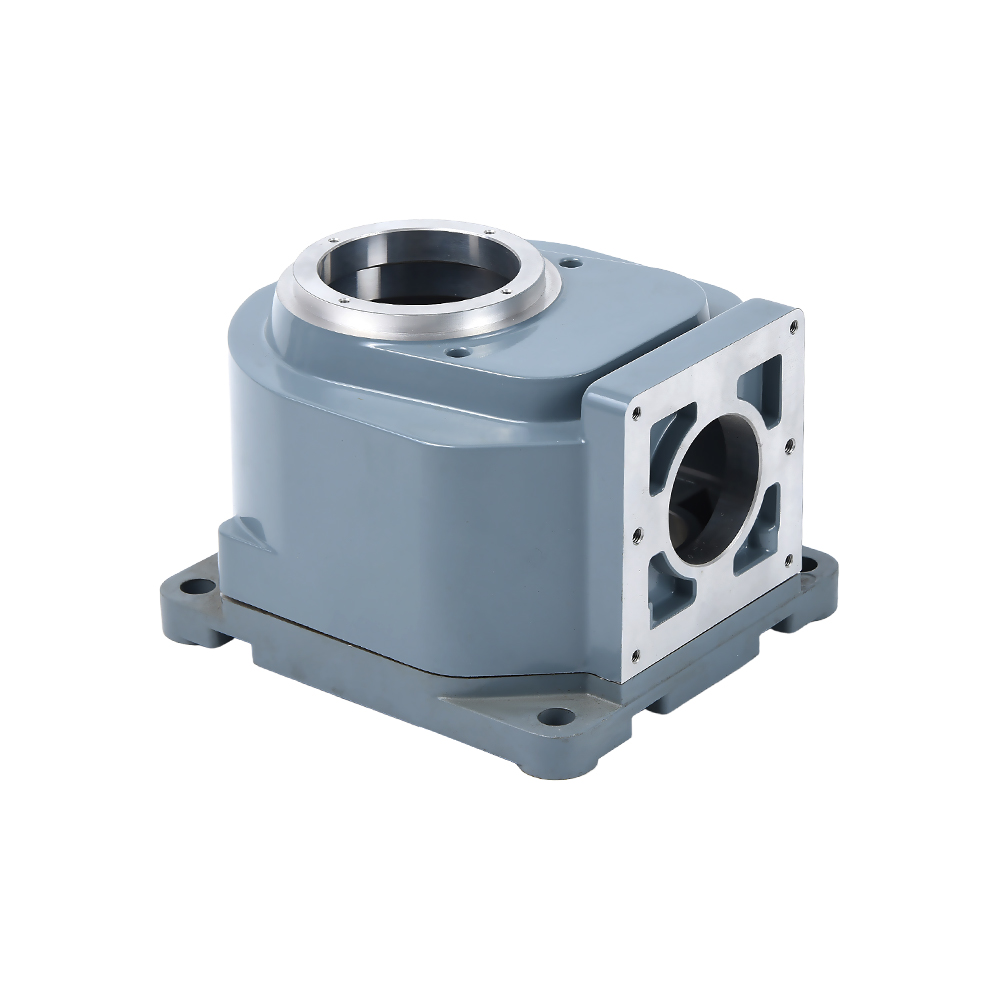
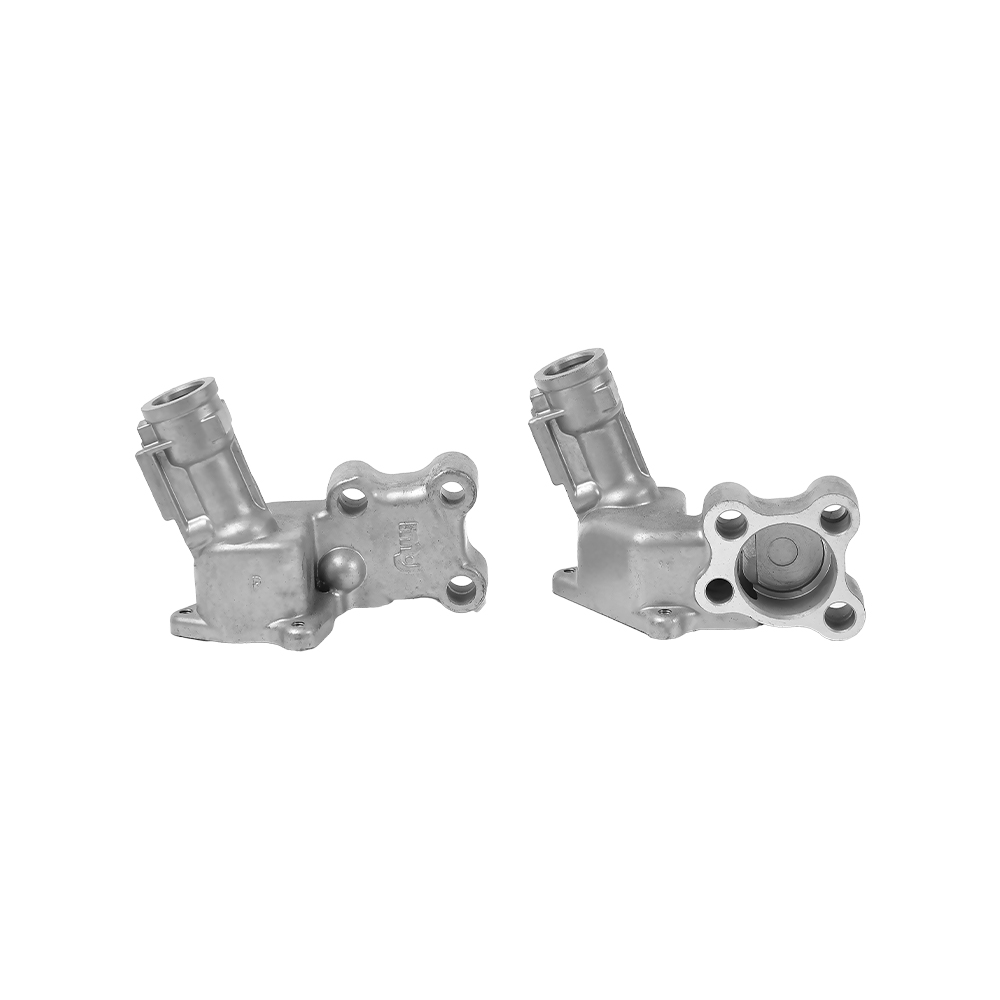
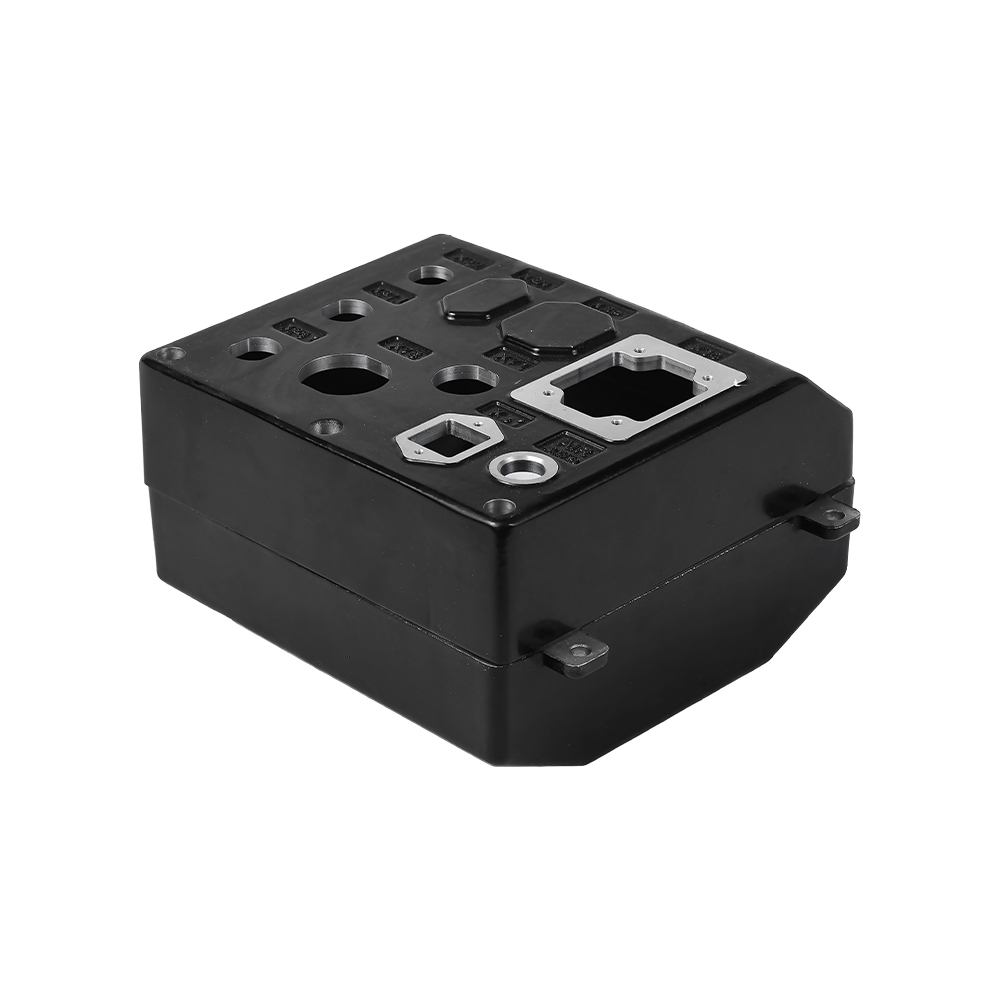
 صمام هيدروليكي مصبوب من الألومنيوم مع تحكم داخلي اختر موردًا يتحكم في كل من الصب والتصنيع لتجنب نزاعات التسامح. يكشف جزء اختبار بسيط عن القدرة الفعلية للأبعاد للعملية برمتها. عرض المنتج →
ستة أسئلة يجب طرحها قبل إرسال الرسم
- هل يقدم المورد صب الضغط العالي والضغط المنخفض؟ النطاق مهم عندما يتطور المشروع.
- هل يتم تنفيذ التصنيع باستخدام الحاسب الآلي داخليًا؟ هذه هي أسرع طريقة لإصلاح مشكلات التسامح التي تم اكتشافها أثناء الموافقة على العينة.
- هل لديهم عملية موثقة لعدم المطابقة؟ تريد أن تعرف كيف سيتم التعامل مع إعادة العمل وإعادة الفحص.
- هل يمكنهم إثبات أجزاء مماثلة؟ اطلب سجلات التسليم أو قصص الحالة، وليس فقط الصور المخزنة للمعدات.
- ما هو الإجراء القياسي للموافقة على العينة؟ يجب على المورد تحديد تقرير المادة الأولى بالقيم المقاسة لكل رسم.
- ما مدى سرعة الإجابة على الأسئلة الفنية؟ من المرجح أيضًا أن يستجيب المورد الذي يستجيب لأسئلة الرسم خلال 24 ساعة بسرعة أثناء الإنتاج.
أحد الاختبارات العملية هو إرسال جزء واحد بسيط بتفاوت أكبر من اللازم لبعد واحد، ثم مشاهدة ما يعود به المورد. سيخبرك المورد الناضج بفئة التسامح التي يمكنه الاحتفاظ بها بالفعل.
مراقبة الجودة التي تحافظ على اتساق كل دفعة
لا يتم الانتهاء من مشروع الصب عند الموافقة على العينة الأولى. التحدي الحقيقي هو الحفاظ على الأجزاء العشرة آلاف التالية مطابقة للعينة. تنجرف العمليات الساخنة: درجة حرارة الذوبان، وسرعة الحقن، ودرجة حرارة القالب، ووقت التبريد، كلها تغير بنية المسام والأبعاد النهائية.
نقاط التفتيش المهمة عند كل طلب
- فحص المادة الأولى، حيث يتم قياس كافة الأبعاد على الرسم وإصدار تقرير مع العينة.
- الفحص أثناء العملية في فترة زمنية محددة، بحيث يتم اكتشاف تآكل القالب أو انحراف العملية مبكرًا.
- اختبار التسرب على المعدات المخصصة لأجسام الصمامات وأغطية المضخات وأي جزء يتحمل الضغط.
- مراقبة المسامية من خلال أخذ العينات المدمرة أو الفحص بالأشعة السينية للأقسام الحرجة.
- فحص الأبعاد النهائي بعد التصنيع للتفاوتات التي تم تحديدها على أنها مُشكَّلة.
السمة التي تفصل بين الموردين الجيدين هي إمكانية تتبع معلمات العملية لكل دفعة. اسأل ما إذا كان المورد يسجل منحنى الصب ودرجة حرارة القالب وطول الوسادة لكل دفعة. عندما تظهر مشكلة، تتيح هذه السجلات للفريق تشخيص السبب في أيام بدلاً من أسابيع.
الأسئلة المتداولة حول مصبوبات الألومنيوم المخصصة
ما هو الفرق بين الصب بالضغط العالي والصب بالضغط المنخفض للأجزاء المخصصة؟
يقوم الصب بالضغط العالي بحقن المصهور في القالب بسرعة عالية، مما يعطي دورات سريعة وجدران رقيقة ولكن فرصة أكبر لمسامية الغاز. يملأ الصب بالضغط المنخفض القالب من الأسفل تحت ضغط متحكم فيه، مما ينتج عنه بنية أكثر كثافة وأكثر إحكامًا للضغط، ولكن مع دورة أبطأ. حدد صب القالب عالي الضغط من أجل الحجم والضغط المنخفض من أجل متطلبات مانعة للتسرب أو المتطلبات الهيكلية.
ما هي تكلفة الأدوات اللازمة لصب الألومنيوم المخصص؟
بالنسبة للمساكن متوسطة الحجم، غالبًا ما يكون قالب الصب بالضغط العالي في نطاق 10,000 دولار إلى 50,000 دولار ، في حين أن نمط صب الرمل يمكن أن يكون أقل من 3000 دولار. الخيار اقتصادي: قم بتوزيع تكلفة الأدوات على الكمية السنوية. في الحجم المنخفض، تفوز تكلفة الأدوات المنخفضة لصب الرمل؛ عند الحجم الكبير، يفوز سعر القطعة الأقل من قالب الصب.
ما هو الحد الأدنى لسمك الجدار لسبائك الألومنيوم؟
في الصب يموت الضغط العالي، 2 ملم نموذجي ويمكن تحقيق 1.5 ملم على الأسطح الصغيرة . عادةً ما يتطلب صب القوالب ذات الضغط المنخفض والدائم 3 مم فما فوق. تتطلب الجدران الرقيقة سبيكة أكثر مرونة، مما قد يقلل قليلاً من القوة الميكانيكية.
هل عمليات المعالجة الثانوية ضرورية دائمًا؟
لا. إذا كانت تفاوتات الرسم ضمن إمكانية الصب ولم تكن هناك حاجة إلى وجوه مانعة للتسرب أو ثقوب ملولبة، فيمكنك استخدام الجزء مباشرة. لكن معظم أجزاء السيارات والأجزاء الهيدروليكية المهمة يتم تصنيعها آليًا لأن التجاويف والأختام والخيوط الدقيقة يجب أن تكون أكثر إحكامًا مما يمكن أن توفره أي عملية صب.
ما المدة التي يستغرقها مشروع الصب المخصص الجديد من الرسم إلى الإنتاج الضخم؟
عادة من 7 إلى 12 أسبوعًا . يستغرق إعداد الأدوات من 4 إلى 8 أسابيع، ويستغرق إعداد العينة وفحص المادة الأولى من 2 إلى 3 أسابيع، ويتبع إنتاج السلسلة موافقة العينة. يعمل الرسم الناضج والمسبك باستخدام الأدوات الداخلية على تقصير هذا الجدول الزمني.
هل يمكن نقل نفس الجزء من نموذج أولي لصب الرمل إلى صب القالب؟
نعم، ولكن يجب أن تكون الهندسة مصممة للصب بالقالب منذ البداية. يسمح صب الرمل بجدران أكثر سمكًا وبدون تيار هوائي؛ يحتاج الصب بالقالب إلى مسودة وسمك جدار موحد وإخراج جيد. إذا كنت تخطط لعملية النقل مبكرًا باستخدام مسبك يقدم كلا العمليتين، فإن عملية النقل تصبح تغييرًا بسيطًا في الأدوات.
كلمة عملية لتنتهي بها
تعد مصبوبات الألومنيوم المخصصة طريقة مجربة لإنتاج أجزاء خفيفة وقوية وفعالة حرارياً على نطاق واسع، ولكن كل مشروع ينجح أو يفشل في التفاصيل: اختيار السبائك، ومطابقة العملية، وميزانية التسامح، وانضباط المورد. إن الإفراط في التفكير في أي من هذه الأمور مع تجاهل الآخرين هو أسرع طريقة لتمديد الميزانية.
ابدأ برسم كامل، واطلب مدخلات العملية بدلاً من مجرد السعر، واختر موردًا يتحكم في الأدوات والصب والتصنيع معًا. إذا كان دورك في المرحلة التي قد يساعدك فيها الحصول على رأي ثانٍ بشأن عملية اختيار الممثلين، اتصل بفريقنا الهندسي مع الرسم الخاص بك؛ سنعرض لك ما هو واقعي قبل أن تلتزم بالأدوات.