 لغة

بيت / أخبار / أخبار الصناعة / تركيب سبائك الألومنيوم A357: شرح السيليكون والمغنيسيوم والمعالجة الحرارية
إذا استدعى الرسم A357-T6 وقام المورد بشحن A356-T6، فستظل الأجزاء مثبتة. سيظلون يقيسون بشكل صحيح على CMM. يمكنهم حتى اجتياز اختبار مقاعد البدلاء. ما لن يفعلوه هو الوصول إلى قوة الخضوع التي افترضها التصميم، ويميل هذا النقص إلى الظهور بعد أشهر على شكل غلاف متصدع، أو وجه ختم يبكي، أو فشل الكلال في رئيس الترباس. الفرق الكيميائي صغير على الورق، ولهذا السبب بالضبط يفلت من الفحص الوارد.
تكوين سبائك الألومنيوم A357، من حيث الوزن، هو 6.5 إلى 7.5 بالمائة سيليكون، 0.40 إلى 0.70 بالمائة مغنيسيوم، حد أقصى 0.20 بالمائة حديد، حد أقصى 0.20 بالمائة نحاس، حد أقصى 0.10 بالمائة منجنيز، حد أقصى 0.10 بالمائة زنك، حد أقصى 0.20 بالمائة تيتانيوم. . الألومنيوم يشكل التوازن. بالمقارنة مع A356، يتحرك كل من أرضية المغنيسيوم وسقف المغنيسيوم لأعلى، ويتم تثبيت حد الحديد بشكل أكثر إحكامًا. إن هذين التحولين هما ما يوفران قوة إنتاجية أكبر بنسبة 15 بالمائة تقريبًا بعد المعالجة الحرارية المناسبة T6.
هذا هو الجواب القصير. تقسم بقية هذه المقالة الكيمياء عنصرًا تلو الآخر، وتقارن A357 مع A356 و356 على الأعداد الحقيقية، ثم تشرح كيف يحدد مسار الصب ودورة التقادم ما إذا كانت تلك الكيمياء ستصبح جزءًا هيكليًا يمكن الاعتماد عليه أو كومة باهظة الثمن من الخردة.
تركيب سبائك الألومنيوم A357: الكيمياء الكاملة، عنصرًا تلو الآخر
يسرد الجدول أدناه حدود التكوين المنشورة لتسمية الصب A357.0، بالإضافة إلى نافذة الهدف العملية التي تهدف المسابك فعليًا إلى الوصول إليها داخل تلك الحدود. تأتي الحدود من مواصفات صب الألومنيوم القياسية المستخدمة في جميع أنحاء الصناعة، وتظهر نفس الأرقام في أوراق تعيين جمعية الألومنيوم وفي دليل ASM، المجلد 15: الصب، والذي يظل المرجع القياسي لتعدين صب الألومنيوم.
| العنصر | النطاق المحدد (بالوزن٪) | هدف المسبك العملي | وظيفة في الجزء |
|---|---|---|---|
| السيليكون | 6.5 - 7.5 | 6.9 - 7.2 | السيولة، مقاومة التمزق الساخن، قابلية الصب |
| المغنيسيوم | 0.40 - 0.70 | 0.55 - 0.62 | تصلب العمر من خلال هطول الأمطار Mg2Si |
| حديد | 0.20 كحد أقصى | 0.10 - 0.14 | النجاسة؛ يتحكم في فقدان الليونة |
| التيتانيوم | 0.20 كحد أقصى | 0.10 - 0.15 | صقل الحبوب، سلوك التغذية |
| النحاس | 0.20 كحد أقصى | أقل من 0.05 | النجاسة؛ الديكورات المقاومة للتآكل |
| المنغنيز | 0.10 كحد أقصى | أقل من 0.05 | يغير مورفولوجيا مرحلة الحديد |
| الزنك | 0.10 كحد أقصى | أقل من 0.05 | الشوائب من ترحيل الخردة |
| الآخرين، كل منهما | 0.05 كحد أقصى | تتبع فقط | مخلفات غير محددة |
| أخرى، المجموع | 0.15 كحد أقصى | تتبع فقط | سقف النجاسة التراكمية |
| الألومنيوم | التوازن | التوازن | مصفوفة |
إحدى التفاصيل التي تفاجئ المشترين هي أن بعض أنواع A357 تسمح بإضافة صغيرة جدًا من البريليوم، في حدود 0.04 إلى 0.07 بالمائة، لتقريب الصفائح الدموية الحاملة للحديد. ويضع آخرون سقفًا للبريليوم عند 0.0007 بالمائة ويحظرونه عمليًا. إذا كان الجزء مخصصًا لبيئة منظمة أو لخلية تصنيع ذات قواعد صارمة للتعامل مع الهواء، فإن هذا السطر الفردي الموجود في ورقة المواصفات يتغير والذي يمكن لمحل الصهر أن يقتبسه منك.
ما يفعله كل عنصر فعليًا داخل عملية الصب
السيليكون بنسبة 6.5 إلى 7.5 بالمائة
السيليكون هو السبب وراء إمكانية صب هذه السبيكة على الإطلاق. إنه يقلل من نطاق الانصهار ويدفع السبيكة نحو مادة الألومنيوم والسيليكون سهلة الانصهار، والتي تقع بالقرب من 577 درجة مئوية. عند حوالي 7% من السيليكون، تكون السبيكة ناقصة الانصهار، وبالتالي فإن البنية الصلبة عبارة عن مزيج من التشعبات المصنوعة من الألومنيوم محاطة بشبكة سهلة الانصهار. هذه الشبكة هي ما يمنحك سيولة رقيقة الجدران، ومقاومة للتمزق الساخن، وضغط انكماش منخفض إلى حد معقول.
قم بإسقاط السيليكون تحت النطاق وستصبح الأخطاء والدموع الساخنة أمرًا روتينيًا. ادفعه فوق النطاق وسيتخشن السيليكون سهل الانصهار إلى صفائح محددة تعمل مثل الشقوق الداخلية. يمكن للسيليكون سهل الانصهار غير المعدل في صب A357 أن يخفض الاستطالة بنسبة 40 بالمائة أو أكثر مقارنة بالذوبان المعدل بشكل صحيح، ولهذا السبب فإن إضافة السترونتيوم بحوالي 0.010 إلى 0.020 بالمائة، أو معدل يعتمد على الصوديوم، هو ممارسة قياسية.
المغنيسيوم بنسبة 0.40 إلى 0.70 بالمائة
المغنيسيوم هو عنصر التصلب والسبب الرئيسي لوجود A357 كسبيكة منفصلة. أثناء الشيخوخة الاصطناعية، يرسب مبيد سيليكات المغنيسيوم الناعم النواة في جميع أنحاء مصفوفة الألومنيوم ويمنع حركة التفكك. A356 يحصر المغنيسيوم بنسبة 0.45 بالمائة؛ يسمح A357 بما يصل إلى 0.70 بالمائة. يؤدي هذا المغنيسيوم الإضافي إلى رفع قوة الخضوع في ذروة العمر بحوالي 20 إلى 30 ميجا باسكال عندما يكون كل شيء آخر متساويًا.
المقايضة هي حساسية العملية. يقع A357 بالقرب من حافة حد قابليته للذوبان، لذا فإن المعالجة القصيرة للمحلول أو التبريد غير المتساوي تترك خلفها سيليسيد المغنيسيوم غير المذاب، ثم يؤدي الجزء بعد ذلك إلى أداء أقل من مواصفاته بينما لا يزال يجتاز فحصًا طيفيًا على السبيكة الواردة.
الحديد بنسبة 0.20 بالمئة كحد أقصى
الحديد هو القاتل الهادئ للليونة. فوق ما يقرب من 0.25 في المائة في سبائك السيليكون بنسبة 7 في المائة، يشكل الحديد صفائح بيتا Al5FeSi التي تكون هشة، وتشبه الصفائح، وعرضة للتشقق تحت الحمل. إن الاحتفاظ بالحديد بنسبة 0.20 بالمائة أو أقل، ويفضل 0.15 بالمائة للعمل عالي الجودة، يبقي تلك الصفائح الدموية صغيرة وأقل ضررا. هذا الحد الحديدي الأكثر إحكامًا، أكثر من المغنيسيوم، هو ما يميز مصهور A357 المتميز عن سبيكة ثانوية عادية.
التيتانيوم وصقل الحبوب
التيتانيوم بنسبة 0.10 إلى 0.15 بالمائة، والذي يتم إدخاله عادةً من خلال سبيكة رئيسية Al-5Ti-1B، يحد من نمو الحبوب أثناء التصلب. تعمل الحبوب الدقيقة متساوية المحاور على تحسين التغذية، ونشر مسامية الانكماش إلى مسام أصغر وأفضل توزيعًا، وزيادة قوة الشد والاستطالة. سوف يُظهر الذوبان الذي تم تفريغه من الغازات وتعديله ولكن ليس تكرير الحبوب حبيبات عمودية خشنة وتناثرًا أوسع في نتائج الاختبار الميكانيكي.
النحاس والمنغنيز والزنك ودلو التتبع
يتم تحديد نسبة النحاس بنسبة 0.20 بالمائة لأنه يقلل من أداء التآكل في البيئات الرطبة أو المليئة بالأملاح. يؤدي المنغنيز بحد أقصى 0.10 بالمائة إلى تعديل مرحلة الحديد قليلاً، لكنه لا يستطيع إنقاذ مادة مصهورة ثقيلة الحديد بالفعل. يعد الزنك بنسبة 0.10 بالمائة كحد أقصى بمثابة معلمة للتحكم في الخردة إلى حد كبير. الحدود الشاملة، 0.05% لأي عنصر منفرد غير محدد و0.15% إجماليًا، موجودة لمنع المخلفات غير المعروفة من تغيير سلوك التصلب للسبيكة.
A357 vs A356 vs 356: حيث يتم فصل الأرقام
كثيرًا ما يتم اقتباس هذه السبائك الثلاثة بالتبادل، وفي مراجعة الرسم يمكن أن تبدو وكأنها متغيرات كتابية. إنهم ليسوا كذلك. ويبين الجدول أدناه قيم T6 النموذجية المنشورة؛ تتحرك الأرقام الفعلية مع عملية الصب وسمك القسم والموضع الذي يتم قطع القسيمة منه.
| مميزة | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| المغنيسيوم range (wt%) | 0.20 - 0.45 | 0.20 - 0.45 | 0.40 - 0.70 |
| حديد limit (wt%) | 0.20 - 0.35 | 0.20 كحد أقصى | 0.20 كحد أقصى, often 0.15 |
| قوة الشد | حوالي 230 ميجا باسكال | حوالي 275 ميجا باسكال | حوالي 310 ميجا باسكال |
| قوة العائد | حوالي 165 ميجا باسكال | حوالي 205 ميجا باسكال | حوالي 255 ميجا باسكال |
| استطالة | 3 - 5 بالمائة | 5 - 7 بالمائة | 4 - 6 بالمائة |
| الاستخدام النموذجي | المساكن العامة، ويغطي | الأقواس الهيكلية والعجلات | العلب عالية التحميل، وأجزاء الفضاء الجوي |
القراءة العملية: إذا افترض تحليل الإجهاد الخاص بك قوة الخضوع A357 واستلمت A356، فقد فقدت بهدوء حوالي 50 ميجا باسكال من الهامش. أما بالنسبة للجزء الذي يتمتع بعامل أمان قدره 3، فهو غير مرئي. بالنسبة لجزء بحجم عامل أمان يبلغ 1.4، فهذا هو الفرق بين اجتياز اختبار التعب وإعادة التصميم.
المعالجة الحرارية: لماذا الكيمياء وحدها ليست كافية
يمكنك ضرب كل رقم في الجدول 1 مع الاستمرار في إنتاج جزء ناعم. تصل السبيكة إلى قوتها المحددة فقط بعد دورة T6 ثلاثية المراحل، ولكل مرحلة نافذة عملية ضيقة.
- تتم معالجة المحلول عند درجة حرارة 540 درجة مئوية تقريبًا لمدة تتراوح من 6 إلى 12 ساعة، وهي فترة كافية لإذابة المراحل الغنية بالمغنيسيوم مرة أخرى في المحلول الصلب.
- التبريد، عادة في الماء الدافئ أو حمام البوليمر، سريع بما يكفي لاحتجاز محلول صلب مفرط التشبع ولكنه بطيء بما يكفي لتجنب تشويه الأجزاء الرقيقة.
- التعتيق الاصطناعي عند درجة حرارة 155 إلى 170 درجة مئوية تقريبًا لمدة 4 إلى 8 ساعات لترسيب جزيئات سيليكات المغنيسيوم الدقيقة التي تقوم بالتقوية الفعلية.
وضع الفشل الكلاسيكي هو تأخير إخماد أطول مما يمكن أن تتحمله السبيكة. يعتبر A357 أكثر حساسية هنا من A356 لأن التحميل العالي للمغنيسيوم يعني أنه يجب الاحتفاظ بمزيد من المذاب في المحلول. يمكن أن يؤدي التأخير لبضع دقائق بين سحب الحمولة وضرب خزان التبريد إلى انخفاض قوة الخضوع إلى أقل بكثير من الحد الأدنى المحدد مع ترك قوة الشد تتأثر بشكل هامشي فقط، مما يجعل من الصعب اكتشاف المشكلة من خلال فحص صلابة واحد.
تعد أجزاء أسطوانة المحرك المصنوعة من الألومنيوم المعالج بالحرارة والمسبوكات الهيكلية المماثلة مثالاً جيدًا على المردود. يمكن أن تخرج نفس الهندسة، المصبوبة من نفس المصهور، من الفرن بقوة إنتاجية تبلغ 250 ميجا باسكال أو 290 ميجا باسكال اعتمادًا على كيفية إدارة التبريد.
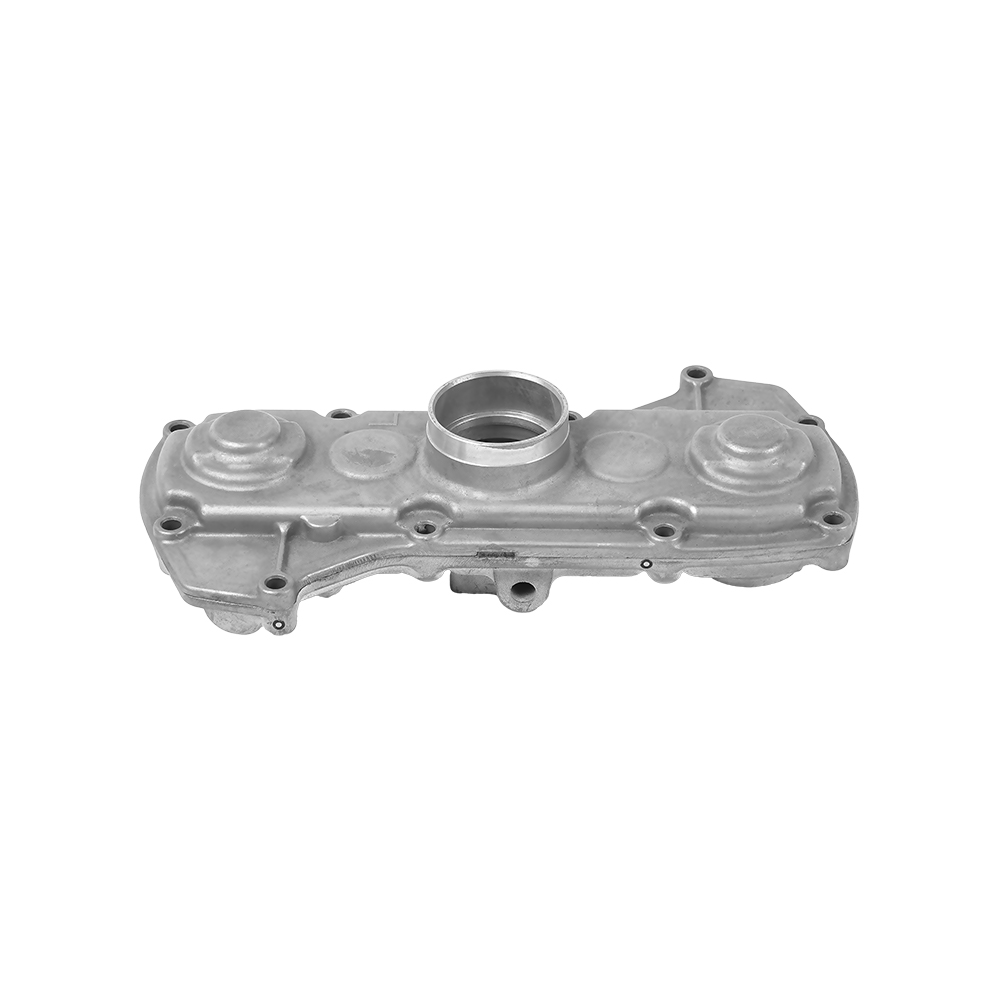
 الألومنيوم Auto Engine Cylinder Parts قطع غيار زراعة الأرز عرض المنتج →
يغير طريق الصب ما تقدمه نفس الكيمياء
A357 عبارة عن سبيكة من عائلة الجاذبية بأغلبية ساحقة. يتم صبها في قوالب الرمل، والأصداف الاستثمارية، والقوالب الفولاذية الدائمة، وقوالب الصب ذات الضغط المنخفض. إنها ليست مناسبة بشكل طبيعي للصب بالضغط العالي التقليدي، والسبب هو الغاز، وليس الكيمياء.
يملأ قالب الصب عالي الضغط القالب بالمللي ثانية ويحبس الهواء ومنتجات تحلل مواد التشحيم داخل المعدن. تكون هذه الفراغات غير مرئية حتى يدخل الجزء إلى فرن معالجة المحلول عند درجة حرارة 540 درجة مئوية، وعندها يرتفع الضغط الداخلي وتظهر البثور على السطح. يعتمد A357 على T6 للوصول إلى قوته، وبالتالي فإن العملية والسبيكة تسير في اتجاهين متعاكسين. إذا كنت تريد كيمياء A357 في جزء عالي الضغط، فيجب عليك عمومًا قبول حالة الصب أو درجة حرارة منخفضة وقوة أقل مماثلة.
يقع الصب بالضغط المنخفض في أرضية وسطى مفيدة. التعبئة بطيئة ويتم التحكم فيها، ويقوم الأنبوب الصاعد بتغذية المعدن تحت الضغط من خلال التصلب، ويكون انحباس الغاز أقل بكثير مما هو عليه في طلقة الضغط العالي. وهذا يجعل الضغط المنخفض A357 طريقًا واقعيًا للأجزاء التي تحتاج إلى التحكم في سمك الجدار وخصائص T6 الكاملة. إذا كنت تريد خلفية عن كيفية ملء التجويف، هذا الشرح لكيفية عمل صب الألمنيوم يمشي من خلال تسلسل التعبئة خطوة بخطوة.
مقارنة عملية بين المسارات الثلاثة للعمل من نوع A357:
- يمنح صب الرمل أكبر قدر من حرية التصميم وأبطأ عملية تجميد، مما يؤدي إلى خشونة البنية الدقيقة وتقليل الاستطالة ما لم يتم استخدام قشعريرة.
- يعمل صب القالب الدائم على تسريع عملية التبريد، وتحسين بنية الحبوب، ويضيف عادةً 20 إلى 30 ميجا باسكال من قوة الشد على الرمل لنفس السبيكة.
- يجمع قالب الصب بالضغط المنخفض بين القالب الدائم والحشو المتحكم فيه، مما يحافظ على مسامية الغاز منخفضة بدرجة كافية لدورة T6 كاملة على الأجزاء ذات الجدران السميكة.
 أجزاء جسم اسطوانة السيارات الألومنيوم Die Casting Gasoline Engine Case عرض المنتج →
العيوب التي تعود إلى التركيب أو معالجة الذوبان
معظم حالات رفض A357 لا تنتج عن خطأ في السبائك. وهي ناجمة عن معالجة الذوبان بشكل خاطئ. المشاكل الخمس المتكررة هي:
مسامية الغاز. قابلية ذوبان الهيدروجين في الألومنيوم السائل تبلغ حوالي عشرين ضعف قابليته للذوبان في الألومنيوم الصلب. أي هيدروجين متبقي في المصهور بعد تفريغ الغاز يصبح مسام مستديرة عندما يتجمد المعدن. الحل هو التفريغ الدوار باستخدام الأرجون أو النيتروجين بالإضافة إلى شحنة نظيفة وجافة وقياس مستوى الهيدروجين أقل من حوالي 0.15 مل لكل 100 جرام من الألومنيوم للأعمال الهيكلية.
انكماش المسامية. تتعاقد طائرات A357 بنسبة 6 إلى 7 بالمائة تقريبًا من حيث الحجم عند التصلب. يجب تصميم مسارات التغذية والرافعات والقشعريرة بحيث يوضع آخر سائل يتم تجميده في الناهض وليس في رأس الترباس. التحولات من السميك إلى الرقيق هي المكان الذي يظهر فيه هذا أولاً.
شوائب أكسيد. يتشكل أكسيد الألومنيوم في ثوانٍ على سطح ذوبان مضطرب. تتدفق الطيات المضطربة داخل القالب، وتنتج عيبًا خطيًا يظهر على الوجه المُصنّع كخط داكن لا يمكن تلميعه.
تمزيق ساخن. يمنح محتوى السيليكون في A357 مقاومة جيدة، ولكن السيليكون المنخفض أو ذوبان الحبوب المكرر بشكل سيئ سوف يتمزق في الزوايا الداخلية الحادة خلال الدقائق الأولى من التبريد. قم بقياس الزوايا وحافظ على التيتانيوم في منتصف نطاقه.
تقرحات خلال T6. يعد هذا فشلًا في اختيار العملية وليس فشلًا كيميائيًا، وهو السبب الوحيد الأكثر شيوعًا الذي يجعل المشتري يكتشف أن طريق الصب الذي اختاره لا يمكنه توفير الحالة المزاجية المحددة.
حيث تكتسب أجزاء A357 مكانتها
يظهر A357 في أي مكان يتعين على المصبوب أن يحمل فيه الحمل، ويتحمل الاهتزاز، ويظل يحتفظ بالتسامح الميكانيكي. تشترك جميع التطبيقات أدناه في هذا النمط.
- المصبوبات الهيكلية للطائرات والطائرات العمودية، حيث يكون الوزن أمرًا بالغ الأهمية ويكون عمر الكلال هو حالة التصميم الحاكمة.
- تعليق السيارات وعقد الشاسيه، بما في ذلك أذرع التحكم والمفاصل وأقواس الإطار الفرعي.
- المضخة والضاغط والمبيتات الهيدروليكية التي ترى الضغط الداخلي والتحميل الدوري.
- أغطية المحرك والأغطية الطرفية، حيث يتعين على السبائك أن تمسك تجاويف المحامل من خلال التدوير الحراري.
- الدفاعات والمكونات الدوارة، حيث يحدد التوازن بين القوة والاستطالة هامش الانفجار.
- مكونات الإدارة الحرارية في مجموعات نقل الحركة المكهربة، حيث يكون الجمع بين الصلابة ومسار الحرارة أكثر أهمية من قوة الشد الخام.
إن غلاف المحرك المصبوب هو دراسة حالة تمثيلية. يحتوي الجزء عادةً على جدار أسطواني رفيع، وشفة تثبيت سميكة، ومقاعد تحمل آلية في كل طرف. تعمل هذه الميزات الثلاثة على سحب سلوك التصلب في ثلاثة اتجاهات مختلفة في وقت واحد: يحتاج الجدار إلى تبريد سريع، وتحتاج الحافة إلى التغذية، وتريد التجاويف استقرار الأبعاد بعد المعالجة الحرارية. إن الحصول على الثلاثة من سبيكة واحدة يعني الحفاظ على السيليكون في النطاق المتوسط للسيولة، والمغنيسيوم في المدى المتوسط للقوة، والحديد في النهاية المنخفضة للتشغيل الآلي.
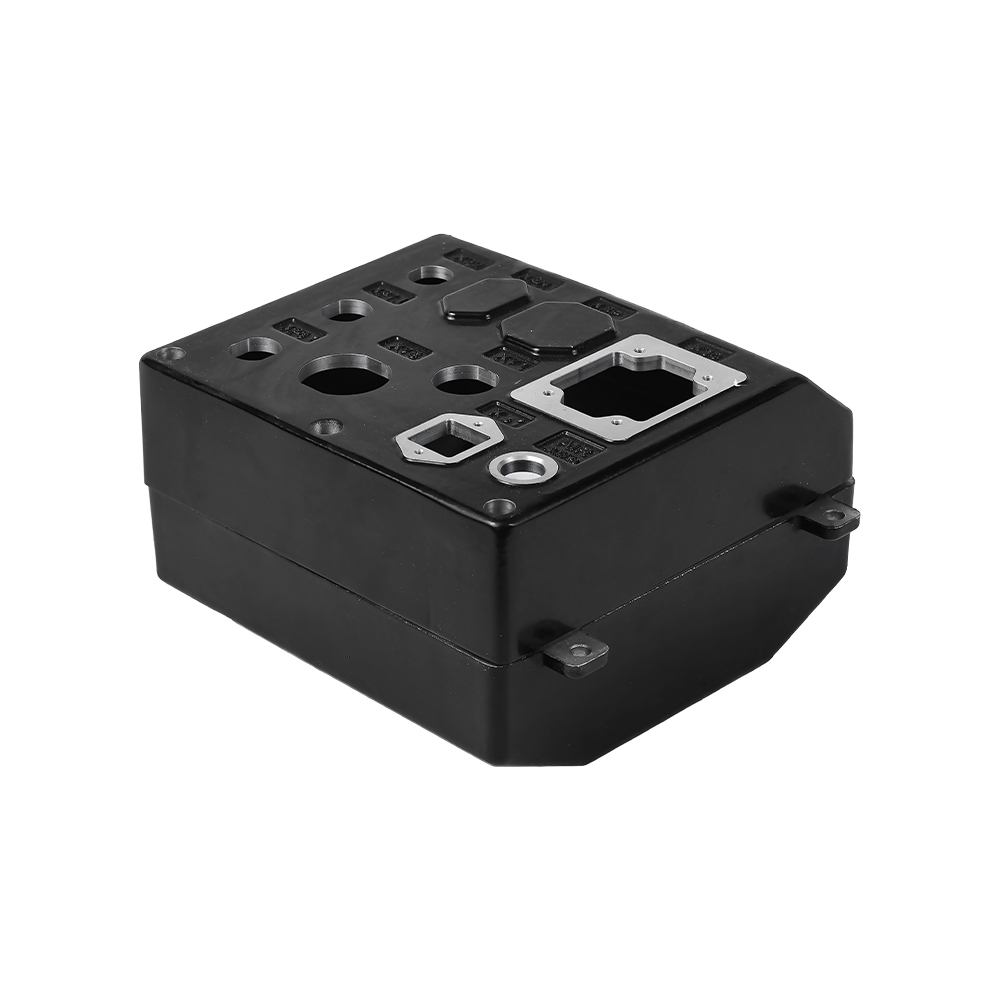
 الألومنيوم Die Cast Motor Housing 375 الألومنيوم Die Casting Gearbox Housing عرض المنتج →
قائمة مراجعة المشتريات قبل إصدار أمر الشراء
بعض الأسئلة المسبقة تزيل معظم المخاطر من طلب A357. اعمل من خلالها بهذا الترتيب وتصبح المحادثة الفنية قصيرة.
- تأكيد المزاج، وليس فقط سبيكة. A357-F، وA357-T5، وA357-T6 هي منتجات مختلفة ذات مستويات قوة مختلفة، ويجب أن يوضح الرسم أي منها.
- اسأل عن أهداف المغنيسيوم والحديد، وليس الحدود فقط. يقوم المورد الذي يهدف إلى الحصول على 0.45 بالمائة من المغنيسيوم بتسليم A356 بشكل فعال مع ملصق A357.
- اذكر المكان الذي سيتم قطع قسيمة الاختبار الميكانيكي منه. ستبدو القسيمة المقطوعة من الناهض دائمًا أفضل من قطعها من الجزء.
- الاتفاق على سجل المعالجة الحرارية. وقت الحل، وتأخير التبريد، ودرجة حرارة التعتيق هي الأرقام الثلاثة التي تحدد النتيجة.
- قرر معايير القبول للسلامة الداخلية قبل المقالة الأولى، لأن نتائج التصوير الشعاعي والتقسيم تؤدي إلى تغييرات في الأدوات.
- تأكيد بدل الآلات. آلات A357 نظيفة، ولكن البقع الصلبة الناتجة عن الفصل أو سهل الانصهار الخشن سوف تدمر إدراج كربيد وجدول التسليم في الوقت المحدد في نفس الوقت.
إذا كنت تريد إجابة مباشرة حول ما إذا كانت هندستك تناسب A357 أو سبيكة مختلفة، أرسل الرسم واستدعاء السبائك إلى فريقنا الهندسي وسوف نعود بمسار العملية، والمزاج الذي يمكن تحقيقه، وبدل المعالجة في رد واحد.
الأسئلة المتداولة حول تركيبة سبائك الألومنيوم A357
هل A357 هو نفس 357.0؟
إنهم يشيرون إلى نفس العائلة. A357 هو تصنيف الصب المستخدم في معايير صب الألومنيوم، و357.0 هو تصنيف جمعية الألومنيوم لنفس التركيبة. عندما ترى 357.0-T6 أو A357-T6 على الرسم، اقرأها على أنها نفس المادة وتحقق من حدود المغنيسيوم والحديد للتأكد، لأن الرسومات القديمة تحمل أحيانًا بدلات حديد أكثر مرونة من الممارسة الحالية.
هل يمكن أن يكون A357 مصبوبًا بالضغط العالي؟
يمكن صبه في آلة صب بالضغط العالي، ولكن لا يمكن إعطاؤه بسهولة معالجة كاملة بـ T6 بعد ذلك لأن الغاز المحبوس يتوسع عند درجة حرارة المحلول ويتسبب في ظهور بثور على السطح. من الناحية العملية، يتم توفير أجزاء A357 ذات الضغط العالي في حالة مصبوبة أو في حالة أقل من العمر عمدًا. إذا كان الرسم يتطلب A357-T6، فيجب توجيه الجزء إلى الصب بالضغط المنخفض أو القالب الدائم أو الرمل أو الصب الاستثماري.
لماذا تكلفة A357 أكثر من A356؟
ثلاثة أسباب. يتطلب الحد الأضيق من الحديد مادة شحن أنظف وتحكمًا أفضل في الذوبان، مما يقلل من كمية الخردة منخفضة التكلفة التي يمكن للمسبك استخدامها. يعني التحميل العالي للمغنيسيوم تحكمًا أكثر صرامة في العملية أثناء معالجة المحلول. كما أن مسارات المعالجة التي يمكنها تقديم نتيجة T6 حقيقية، مثل الضغط المنخفض أو القالب الدائم، لها أوقات دورة أطول من طلقة الضغط العالي.
كيف يمكنني التحقق من محتوى المغنيسيوم في الكمية الواردة؟
يعد قياس الطيف الضوئي للانبعاث على عينة مبردة من الصب هو الطريقة القياسية، ويستغرق الأمر بضع دقائق فقط بمجرد تحضير العينة. اطلب أن يتم الإبلاغ عن رقم المغنيسيوم كرقم وليس كتمرير أو فشل مقابل نافذة واسعة، وأخذ عينات من أكثر من موقع واحد على المسبوكات الكبيرة لأن المغنيسيوم يمكن أن ينفصل أثناء التصلب البطيء.
هل يحتاج A357 إلى البريليوم؟
لا، ومواصفات كثيرة تمنع ذلك. تعمل إضافة البريليوم بنسبة 0.04 إلى 0.07 بالمائة على تحسين شكل المراحل الحاملة للحديد ويمكن أن تساعد في سلوك الجلد الأكسيدي، ولكنها تقدم متطلبات المعالجة في ورشة الصهر وفي التصنيع. تتم معظم الأعمال الهيكلية باستخدام A357 الخالي من البريليوم وحد حديدي محكم بدلاً من ذلك.
هل يمكن لحام أجزاء A357؟
يمكنهم ذلك، باستخدام الحشو المناسب والتحكم في العملية، لكن لحام جزء T6 يخلق منطقة محلية متأثرة بالحرارة تفقد قوتها. عندما يكون اللحام غير هيكلي، فهذه ليست مشكلة. عندما يقع اللحام في مسار الحمل، يجب أن يفترض التصميم انخفاضًا في القوة المحلية في تلك المنطقة ويأخذ في الاعتبار ذلك.
ما هو السطح النهائي والتسامح الذي يمكن أن أتوقعه؟
عادةً ما تهبط الأسطح المصبوبة من قالب دائم أو قالب منخفض الضغط بين 3.2 و6.3 ميكرومتر Ra، اعتمادًا على طلاء القالب وسمك الجدار. تكون الوجوه المُصنعة محدودة بالأدوات والتثبيت بدلاً من السبائك، كما أن التفاوتات العامة للتصنيع التي تبلغ زائد أو ناقص 0.05 مم على التجاويف والوجوه الحرجة تعتبر روتينية في عملية صب مستقرة.
هل A357 مناسب للأجزاء ذات الجدران الرقيقة؟
نعم، في حدود. يمنح محتوى السيليكون بنسبة 7 بالمائة سيولة جيدة، ويمكن تحقيق الجدران التي يصل سمكها إلى حوالي 3 مم في قالب دائم أو صب منخفض الضغط. وبعد ذلك، يتحول التحدي من السيولة إلى معدل التصلب: حيث تبرد المقاطع الرقيقة بسرعة كبيرة بحيث يمكن أن يظل مبيد سيليسيوم المغنيسيوم غير منحل جزئيًا حتى بعد معالجة المحلول بالكامل، ولن يصل الجزء إلى الخصائص التي تقترحها كيميائيته.
لإغلاق الحلقة: تم تحديد تركيبة سبائك الألومنيوم A357 بنسبة 6.5 إلى 7.5 بالمائة من السيليكون، و0.40 إلى 0.70 بالمائة من المغنيسيوم، وبحد أقصى 0.20 بالمائة من الحديد، مع الاحتفاظ بالعناصر المتبقية عند مستوى التتبع ويشكل الألومنيوم التوازن. نطاق المغنيسيوم هو ما يفصله عن A356 ويمنحه ما يقرب من 50 ميجا باسكال من قوة الإنتاج الإضافية في حالة T6. الحد الحديدي هو ما يحافظ على الليونة. ويحدد مسار الصب بالإضافة إلى نظام الإخماد ما إذا كانت أي من هذه المزايا ستظهر بالفعل في الجزء النهائي.
إذا كان عرض أسعار A357-T6 يبدو أرخص بشكل ملحوظ من الباقي، فإن الإجابة عادة ما تكون في واحد من ثلاثة أماكن: هدف المغنيسيوم، أو السقف الحديدي، أو الحالة المزاجية التي يتم تسليمها بالفعل. اسأل عن الأرقام وسينتهي الجدال بسرعة.