 لغة

بيت / أخبار / أخبار الصناعة / اختيار موردي قوالب صب الألمنيوم: المعايير الرئيسية والتكاليف والأعلام الحمراء
يمكن لمجموعة مسامية واحدة في مبيت النقل أن توقف خط التجميع لمدة أسبوع. هذا هو السبب في عدم اختيار موردي قوالب الألمنيوم على أساس السعر وحده. يتم اختيارهم على أساس التكرار، والتحكم في العملية، والقدرة على تسليم الأجزاء النهائية التي تناسب دون مفاجآت.
تتمثل الإجابة المباشرة لكيفية اختيار مورد صب قوالب الألومنيوم في تقييم خمسة مجالات بالترتيب: القدرة على عملية الصب، والتصنيع الثانوي الداخلي، وإجراءات الفحص والقياس، والاتصالات الهندسية، وشفافية التكلفة. إن المورد الذي يحقق نتائج جيدة في جميع النقاط الخمسة سوف يجعل مشروعك قابلاً للتنبؤ به. إن المورد القوي في واحد أو اثنين فقط سيؤدي في النهاية إلى إعادة العمل أو التأخير أو الفشل الميداني.
منذ عام 2010، قامت شركة Ningbo Beilun Youyuan Machinery Manufacturing بدمج الصب بالقالب، والتصنيع باستخدام الحاسب الآلي، والأدوات في منشأة واحدة. يعكس التوجيه أدناه ما نراه عندما يقارننا المشترون مع موردي قوالب الألمنيوم الآخرين، وهو الإطار الذي نوصي أي شخص بتطبيقه قبل إرسال الرسم لعرض الأسعار.
ما الذي يفصل بين موردي قوالب صب الألومنيوم القادرين وبين عدم التطابق
ابدأ بالآلات. يتم صب سبائك الألومنيوم في آلات الغرفة الباردة لأنها تهاجم نظام الحقن في الغرفة الساخنة. تحدد قوة القفل، المقاسة بالأطنان، الحد الأقصى للمساحة المتوقعة وبالتالي الغلاف العملي للجزء الخاص بك. يقوم مورد المكونات المخصصة النموذجي بتشغيل مكابس يتراوح وزنها من 180 طنًا إلى 1600 طن، مع ماكينات أكبر مخصصة للمبيتات الكبيرة مثل إطارات المحرك وعلب ناقل الحركة.
لا تبالغ في مطابقة الآلة مع الجزء. إذا قام أحد الموردين بتشغيل مكبس واحد بوزن 2000 طن ولكن ليس معدة أصغر، فسيتم تسعير مبيتك الذي يبلغ وزنه 200 جرام بنفقات عامة غير فعالة. التطابق الصحيح هو مجموعة الماكينات التي تناسب عائلتك مع بعض المرونة لإجراء تغييرات لاحقة في التصميم.
| نقطة تفتيش | ماذا يخبرك | ماذا تسأل |
|---|---|---|
| نطاق حمولة الآلة | الحد الأقصى لحجم الجزء والمساحة المتوقعة التي يمكن للقالب التعامل معها | ما هي المكبس الذي سيقوم بتشغيل هذا الجزء، وما هي قوة قفله؟ |
| دعم الأدوات الداخلية | سرعة إصلاح القالب واتساق الصيانة طوال عمر الإنتاج | هل تقوم بصيانة وإصلاح القوالب داخل مصنعك الخاص؟ |
| تجربة سبائك | ملاءمة الخصائص الميكانيكية والتآكل لتطبيقك | ما هي السبائك التي تستخدمها بشكل متكرر، ولماذا تستخدم هذه التطبيقات؟ |
| عملية الانضباط البيانات | ما إذا كان المورد يقيس ويتحكم في ظروف الصب المتكررة | هل يمكنك مشاركة معدل الرفض الداخلي للربع الأخير مع تفاصيل حسب نوع الخلل؟ |
يشكل المقياس أيضًا التجربة. مصنع متوسط الحجم بأصول ثابتة تبلغ حوالي 10 ملايين يوان صيني و30 مليون يوان صيني من الإنتاج السنوي، وهو الحجم التقريبي لعملياتنا، يمكنه إنتاج مكونات مخصصة تتراوح من 0.05 كجم إلى 15 كجم للقطعة الواحدة دون الحد الأدنى من ضغط الطلب لمجموعة صناعية. بالنسبة للأجزاء الهندسية، عادةً ما يعني نطاق الحجم هذا عرض أسعار أسرع، وسلاسل أوامر أقصر، وإجابات أكثر مباشرة من الأشخاص الذين يقومون بالفعل بتشغيل الآلات.
يخبرك مزيج المنتج بشيء أيضًا. قام المورد الذي يدرج أجزاء المحرك، ومبيتات ناقل الحركة، وأجسام الصمامات الهيدروليكية، ومبيتات المحركات، بنشر أدواته ومعرفته بالعمليات عبر الأشكال الهندسية الصعبة. يعمل هذا التنوع على تحسين حل المشكلات على المكون الخاص بك.
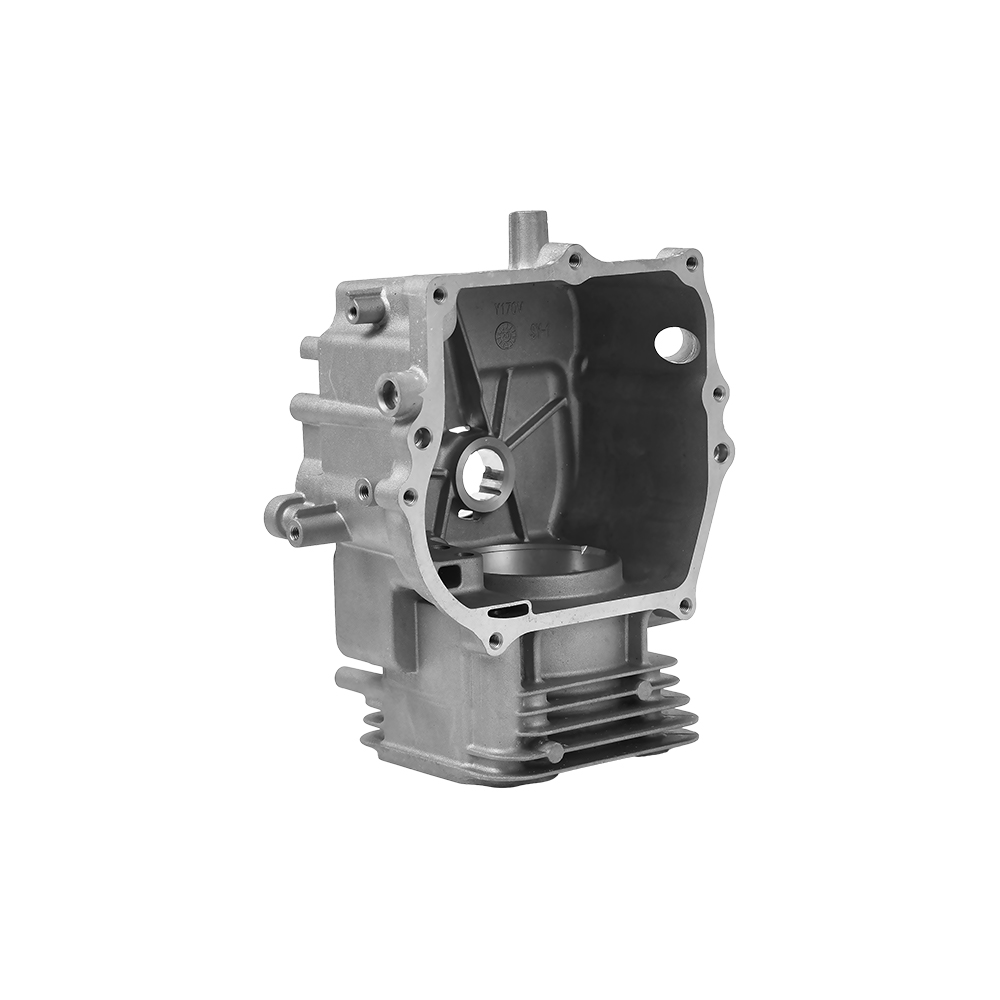
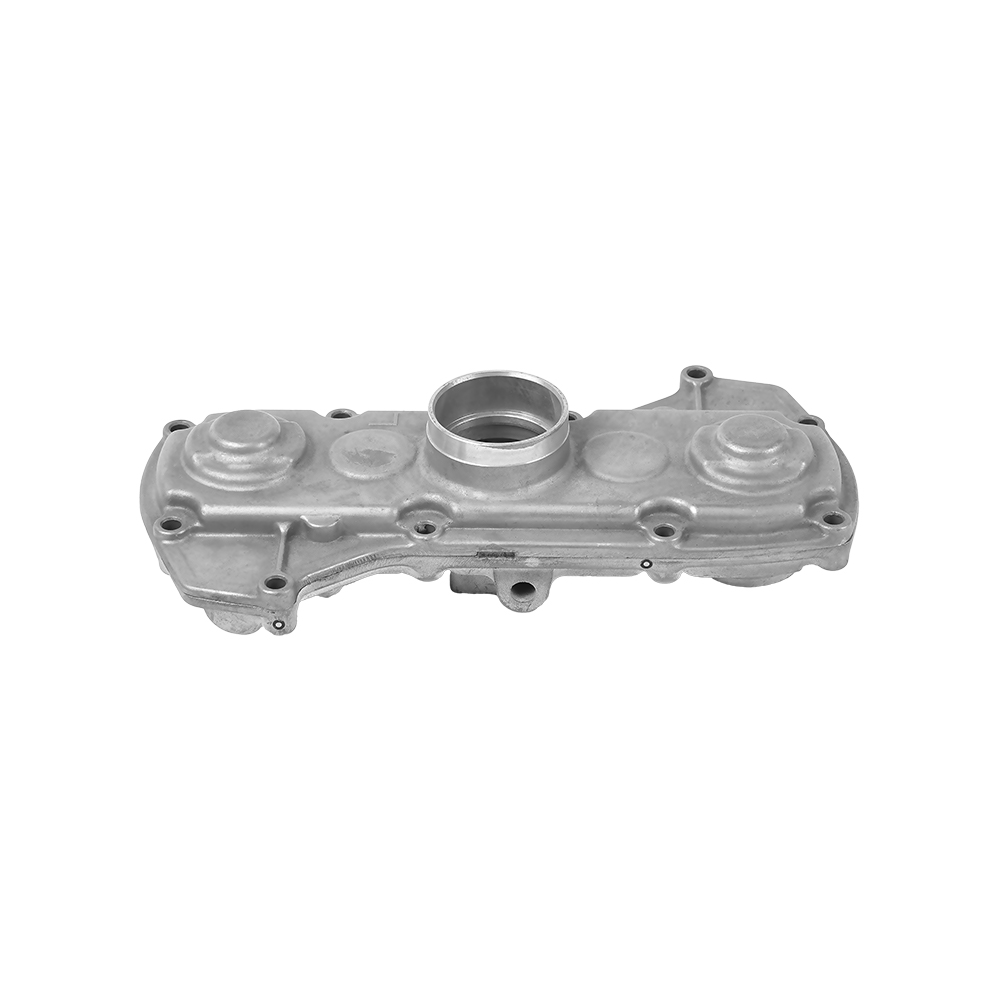
 أجزاء أسطوانة محرك السيارات المصنوعة من الألومنيوم للمسبوكات المعقدة يوضح خط الإنتاج هذا خبرة الموردين في صب القوالب عالية الضغط لمكونات المحرك المعقدة ذات الجدران الرقيقة، مما يدعم قابلية التوسع والتنوع الهندسي الضروري للحصول على مصادر موثوقة. عرض المنتج →
الضغط العالي مقابل الضغط المنخفض: اختر العملية قبل المورد
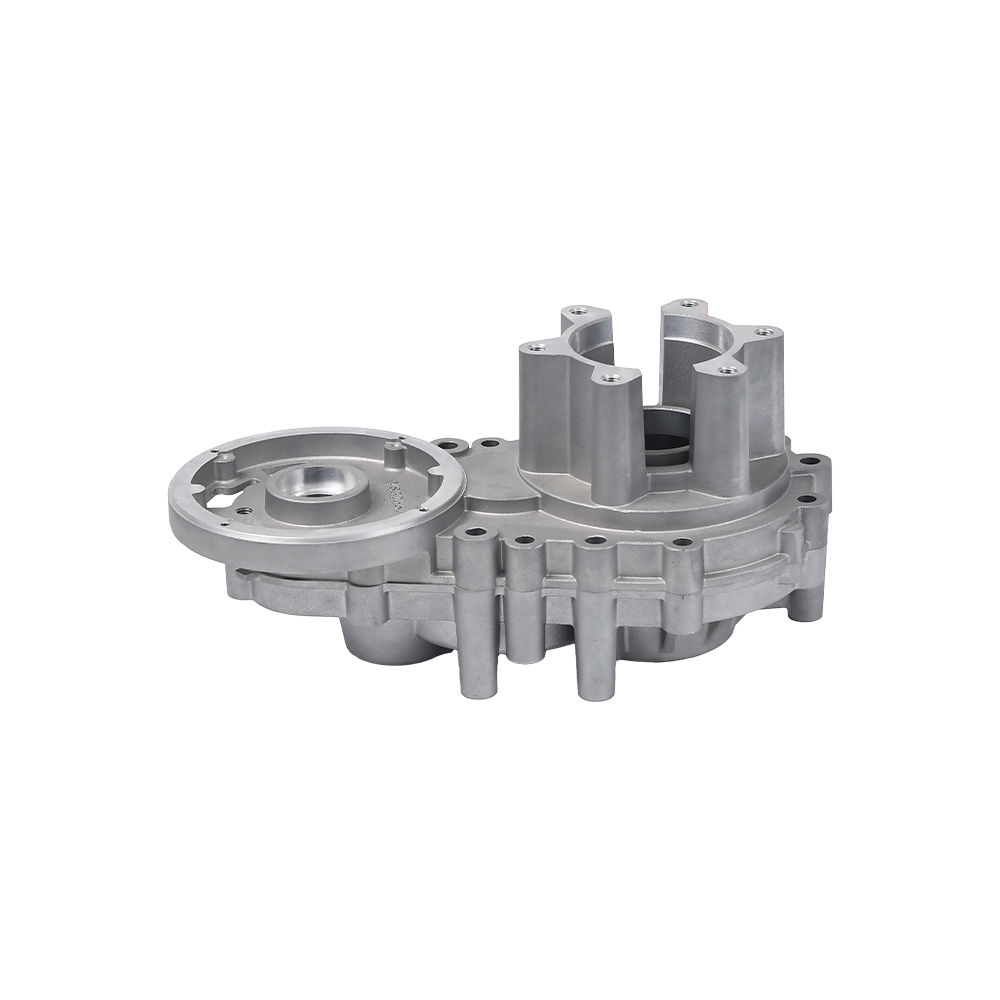
أهم عامل تصفية تقني هو عملية الصب. تقوم عملية الصب بالضغط العالي (HPDC) بحقن الألومنيوم المنصهر في قالب فولاذي بسرعة عالية، مما ينتج عنه أجزاء معقدة ذات جدران رقيقة في أوقات دورة تتراوح من 30 إلى 90 ثانية تقريبًا. HPDC هو السبب وراء إمكانية تصنيع علب مرافق الدراجات النارية وأغطية علبة تروس السيارات على نطاق واسع. تمثل المقايضة خطرًا متوسطًا لمسامية الغاز، لذا فإن الأجزاء التي يجب أن تتحمل الضغط غالبًا ما تحتاج إلى التشريب أو عملية مختلفة.
يقوم صب القالب ذو الضغط المنخفض (LPDC) بملء القالب من الأسفل تحت ضغط الغاز المتحكم فيه. ينتج عن الحشو الأبطأ والأكثر هدوءًا معدنًا أكثر كثافة مع شوائب غازية أقل بكثير. LPDC هو الاختيار القياسي للأقواس الهيكلية ورؤوس الأسطوانات والمكونات الأخرى التي يجب أن تكون مقاومة للضغط أو معالجة بالحرارة. تتراوح أوقات الدورات من دقيقتين إلى عشر دقائق، ولهذا السبب يميل LPDC إلى أن يكون مخصصًا للأجزاء التي تفوق فيها السلامة الميكانيكية اقتصاد الدورة.
| عامل | صب القالب بالضغط العالي | صب القالب بالضغط المنخفض |
|---|---|---|
| وقت الدورة | 30 إلى 90 ثانية | من 2 إلى 10 دقائق |
| سمك الجدار النموذجي | 1.5 إلى 4 ملم | 3 إلى 8 ملم |
| خطر المسامية | معتدل | منخفض |
| ضيق الضغط | في كثير من الأحيان يتطلب التشريب | كثيفة بشكل طبيعي |
| الأنسب ل | المساكن المعقدة ذات الحجم الكبير | الأجزاء الهيكلية والحاملة |
للحصول على رؤية أوسع حول سبب تفوق صب الألومنيوم على طرق التصنيع الأخرى للعديد من المكونات، اقرأ موقعنا نظرة عامة على مزايا صب الألومنيوم . النسخة القصيرة: يوفر الألومنيوم نسبة قوة إلى وزن ممتازة، وموصلية حرارية عالية، وقدرة على دمج ميزات متعددة في قالب واحد.
إذا كان الجزء الخاص بك يحمل حملًا هيكليًا أو يجب أن يغلق السائل أو الغاز، فاسأل على وجه التحديد عما إذا كان المورد يوصي بـ HPDC، أو LPDC، أو النهج المختلط. عادة ما يكون لدى المورد الذي يقدم لك نفس الإجابة العملية لكل استفسار عملية واحدة فقط للبيع، وهي علامة حمراء في حد ذاتها.
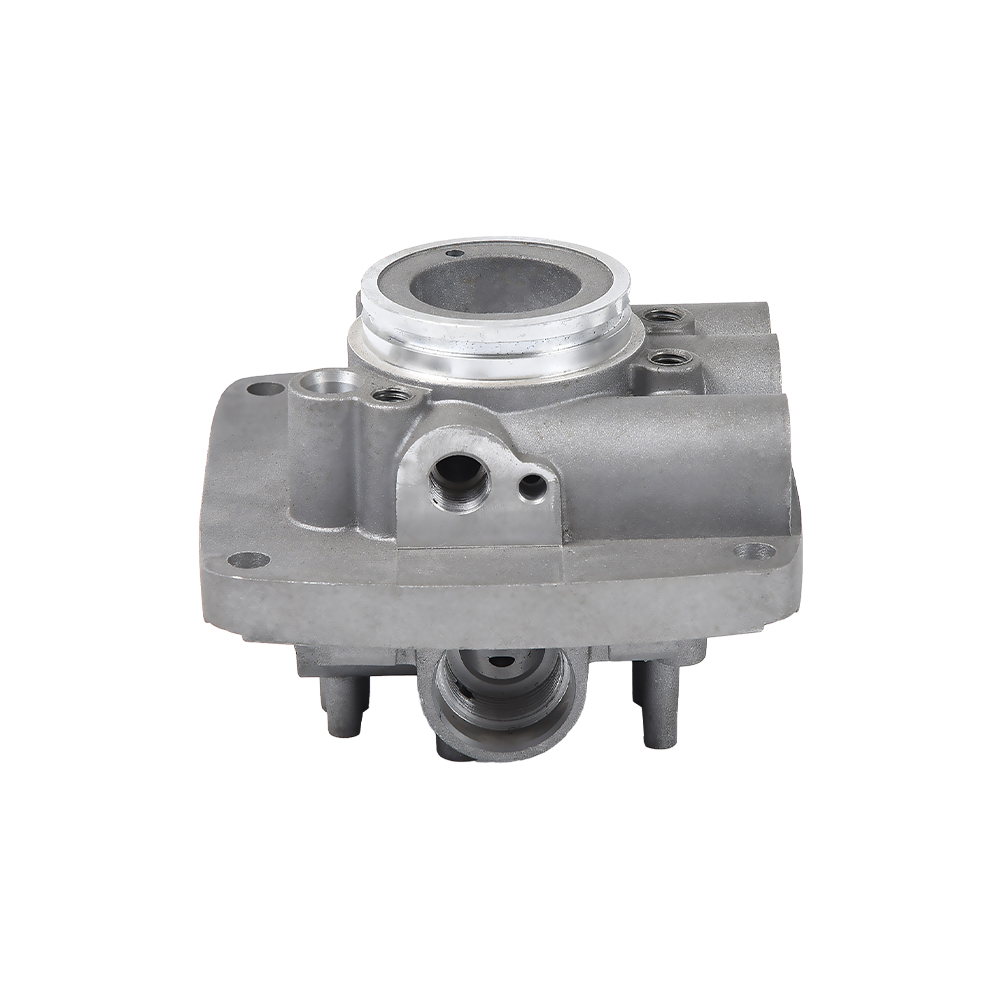
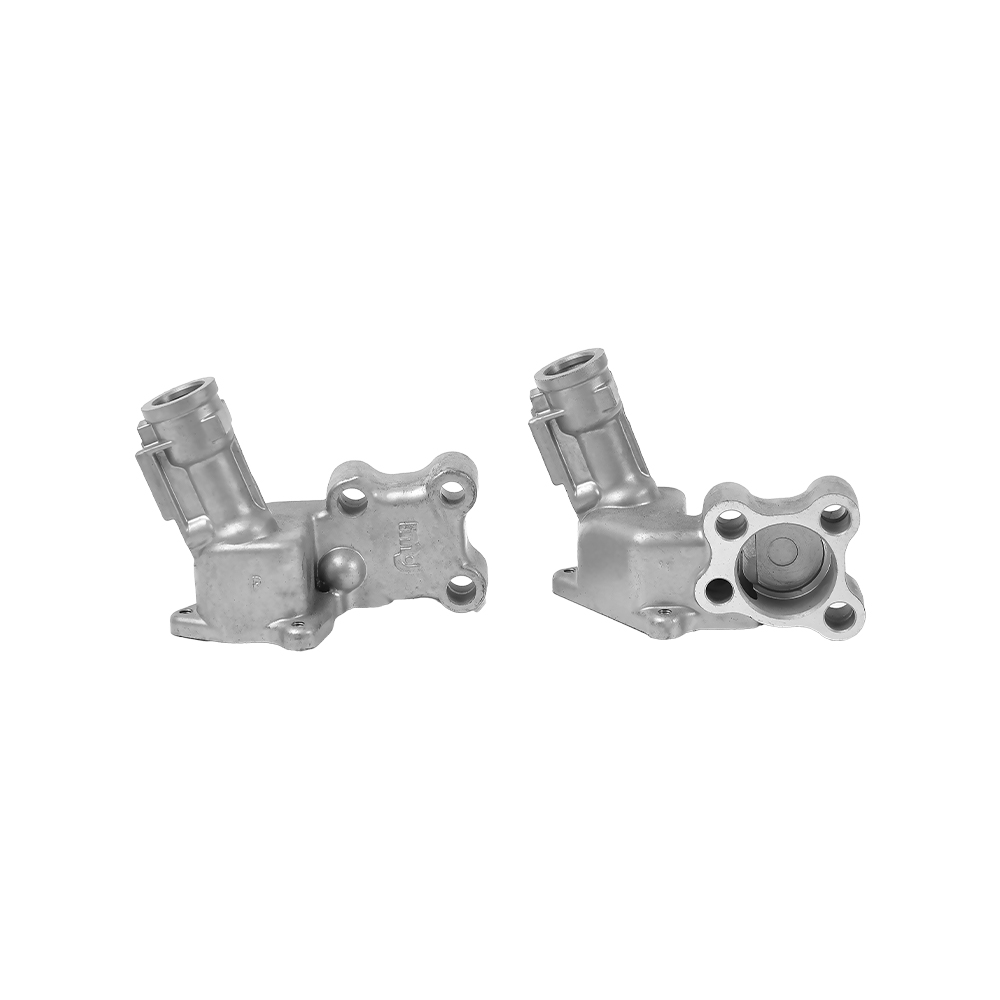
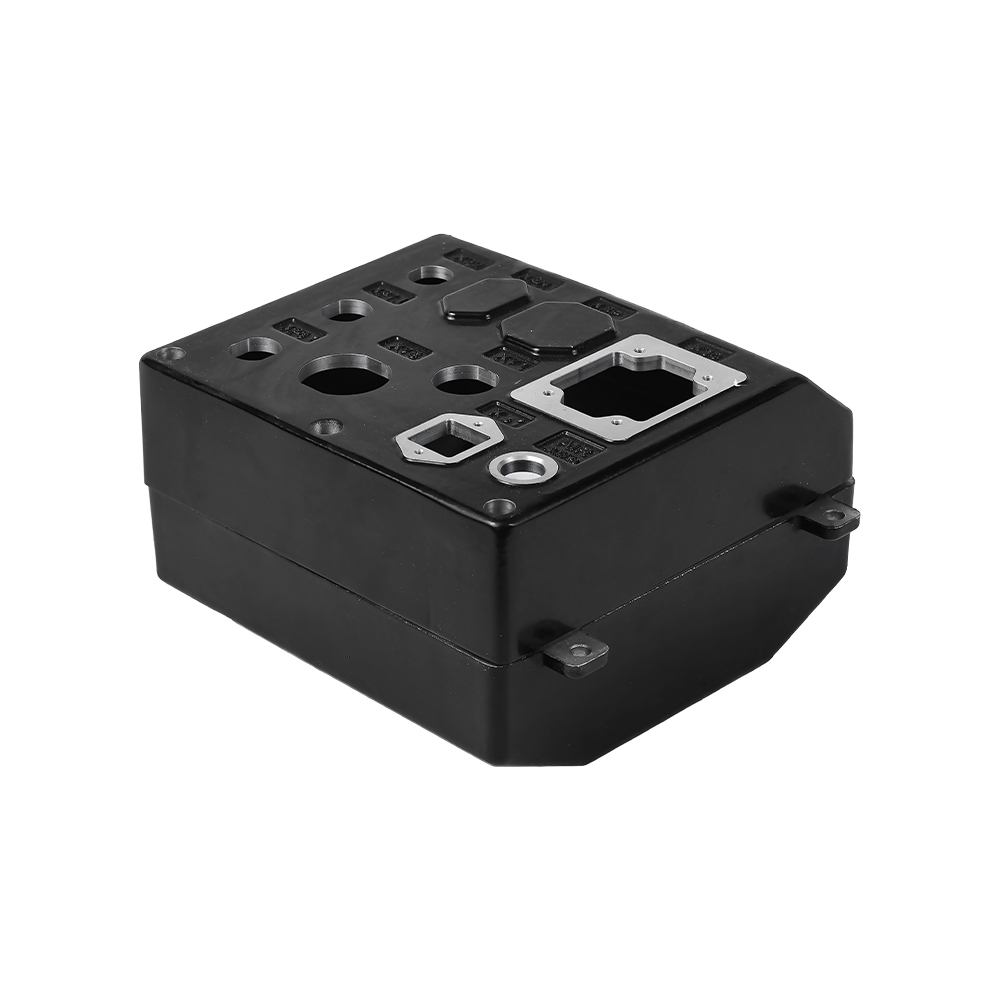
 تتطلب أجزاء جسم أسطوانة السيارات تفاوتات مشددة بالنسبة للأجسام الأسطوانية الهيكلية أو المختومة، يقدم هذا المورد مصبوبات تلبي التفاوتات الخطية التي تتراوح بين ±0.10-0.30 مم، مع التصنيع باستخدام الحاسب الآلي للميزات المهمة - وهي قدرة أساسية للتحقق داخل الشركة. عرض المنتج →
التصنيع والتشطيب: حيث يتم تحديد التسامح الحقيقي
يحمل الصب بالقالب وحده أبعادًا خطية تبلغ حوالي /-0.10 إلى /-0.30 مم اعتمادًا على حجم الجزء واتجاه الميزة. تتطلب وجوه الغلق والمقاعد وفتحات التثبيت تحكمًا أكثر إحكامًا، عادةً من /-0.02 إلى /-0.05 مم. لا يمكن تحقيق هذه الأرقام إلا من خلال التصنيع باستخدام الحاسب الآلي، وسؤال الشراء الحاسم هو ما إذا كان مورد الصب يقوم أيضًا بإجراء تلك المعالجة تحت نفس السقف.
عندما يتم الاستعانة بمصادر خارجية لتصنيع الآلات، لا يتقاسم الصب وورشة التصنيع أي بيانات قياس ولا توجد نقطة مسؤولية واحدة. أصبح تلف النقل وانجراف الإعداد واختلال الجدول الزمني مشكلتك. عندما تتم عملية الصب والتصنيع الآلي في نفس المصنع، فإن ميزات الآلة تشير إلى مرجع الصب مباشرة، ويمتلك فريق واحد نتيجة الأبعاد من الصهر إلى الجزء النهائي.
- التجاويف الآلية وأوجه الختم: /-0.02 إلى /-0.05 مم نموذجيًا.
- أبعاد المصبوب: /-0.10 إلى /-0.30 مم، اعتمادًا على خط فراق القالب.
- التسطيح على وجوه التركيب الآلية: يمكن تحقيق 0.05 مم على 100 مم.
- خشونة السطح على الوجوه المصنعة: Ra 1.6 إلى Ra 3.2 ميكرومتر، مع Ra 0.8 ميكرومتر متاح لمناطق الختم.
التشطيب هو النصف الثاني من القرار. تتميز أسطح الألمنيوم المصبوبة بأنها عملية ولكنها ذات مظهر مسامي، كما أن الأكسدة تجعل المعدن داكنًا بمرور الوقت. طرق التشطيب الأكثر شيوعًا هي طلاء المسحوق للحماية من التآكل والمظهر، والأنودة للحصول على طبقة صلبة مقاومة للتآكل، والسفع بالخرز للحصول على ملمس غير لامع موحد. يجب عليك أن تسأل عن المعالجة السطحية التي يطبقها المورد بشكل روتيني، لأن المعالجات تتفاعل مع السبيكة ومع جودة جلد الصب.
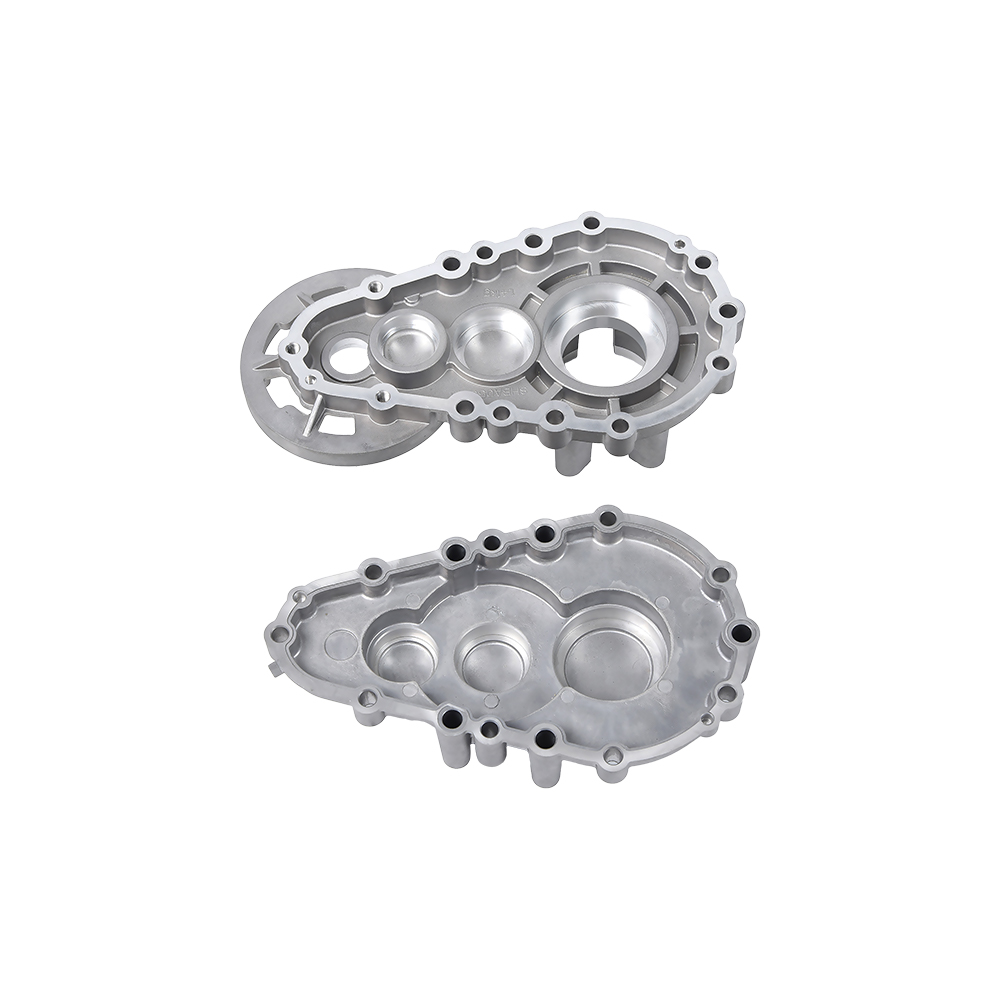
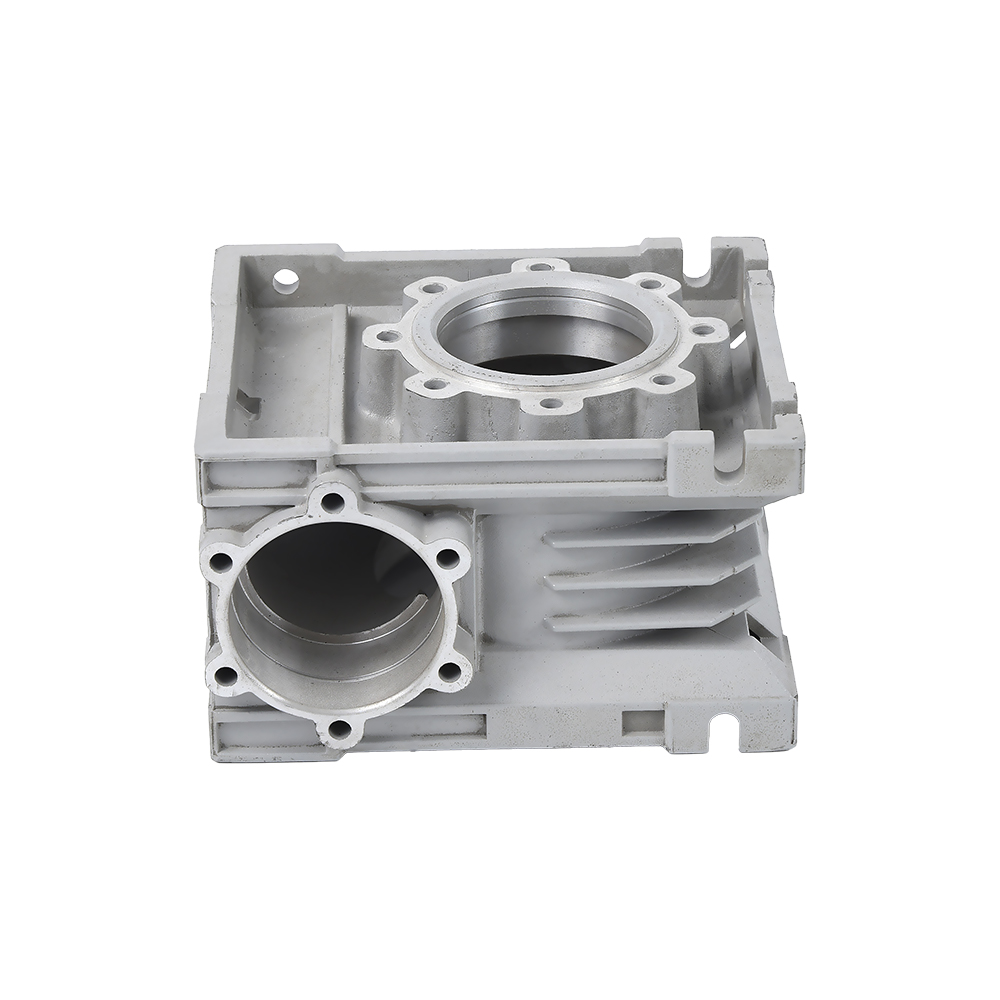
 غلاف علبة التروس المصبوبة من الألومنيوم لضمان المتانة يستفيد مبيت علبة التروس هذا، المطبق على علب المرافق ومخفضات السرعة للدراجات النارية، من المعالجات السطحية المناسبة مثل طلاء المسحوق أو الأنودة، مدعومًا بالوثائق المطلوبة للامتثال للاستيراد. عرض المنتج →
كيفية التحقق من جودة المورد دون زيارة المصنع
بالنسبة لمعظم المشترين المستوردين، يحدث أول اتصال جسدي مع القالب عند فتح الكرتون. وبالتالي فإن التوثيق هو أداة التحقق الأساسية الخاصة بك. أي مورد جاد لصب قوالب الألومنيوم سيوفر ما يلي دون تردد.
- تقارير فحص المادة الأولى التي تحتوي على بيانات CMM تم قياسها وفقًا للرسم الخاص بك، وليس مقابل مرجع أنشأه المورد.
- تسجل معلمات العملية لتشغيل المادة الأولى، بما في ذلك ضغط الحقن وسرعة المكبس ودرجة حرارة الذوبان.
- وثائق تحليل المواد التي تؤكد درجة السبائك والتركيب الكيميائي لكل دفعة ذوبان.
- إمكانية تتبع الدُفعات التي تربط المواد الخام والأفران والقوالب والآلات والمشغل لكل شحنة.
- تقارير اختبار التسرب أو الضغط للعلب وأجسام الصمامات وأي مكون ذو قنوات داخلية.
لكن التوثيق لا يمثل سوى نصف التحقق. النصف الآخر هو جودة الاستجابة. عند إرسال رسم للمراجعة، قم بقياس المدة التي يستغرقها المورد لتحديد صعوبات الصب المحتملة. سيشير المورد المتمكن إلى الزوايا الداخلية الحادة التي تحد من تدفق المعادن، أو الأضلاع العميقة التي تحبس الهواء، أو أقسام الجدار غير المستوية التي تسبب التبريد التفاضلي. إذا كان الرد الأول عبارة عن سعر فقط، فهذا يعني أن المورد لم يدرس الجزء الخاص بك.
ما الذي يدفع تكلفة أجزاء صب الألومنيوم بالقالب
السعر الذي تدفعه ليس للمعادن. إنه للهندسة المقفلة داخل المعدن. بالنسبة للمكون المخصص النموذجي، تمثل الأدوات 20 إلى 30 بالمائة من تكلفة المشروع الأولية، وتضيف الآلات عادةً 30 إلى 50 بالمائة إلى سعر الجزء المصبوب. إن فهم أهمية كل محرك تكلفة يمنع الدفع الزائد والإفراط في التحديد.
| سائق التكلفة | التأثير النموذجي | ما يجب مراجعته |
|---|---|---|
| الأدوات (يموت) | 20 إلى 30 بالمائة من استثمار المشروع الأول | عدد الشرائح والنوى؛ الحياة المتوقعة للموت |
| اختيار سبائك | تختلف تكلفة المواد باختلاف درجة السبائك | اختيار ADC12 / A380 / A356 وفقًا للاحتياجات الميكانيكية |
| سمك الجدار | تعمل الجدران الرقيقة على تسريع الدورات ولكنها تخاطر بوجود عيوب في التعبئة | يمكن أن تؤدي مراجعة التصميم للتصنيع إلى تقليل كتلة الجزء والتكلفة |
| محتوى الآلات | يضيف 30 إلى 50 بالمائة إلى تكلفة القطعة المصبوبة | الجمع بين ميزات متعددة في إعداد تصنيع واحد |
| الانتهاء من السطح | تضيف الأنودة وطلاء المسحوق الوقت والتعامل | حدد الدرجة المطلوبة فقط، وليس الحد الأقصى التجميلي |
| حجم الطلب | ينخفض سعر القطعة مع انتشار أدوات الحجم والإعداد | تأكد من الحجم السنوي الذي يستخدمه المورد في عرض الأسعار |
أكبر رافعة تفاوض منفردة هي تقسيم تصنيع الصب. إذا كان من الممكن صب الميزة بدلاً من تشكيلها آليًا، فإن توفير وقت الدورة عادةً ما يفوق تكلفة التصنيع. ولهذا السبب فإن التعليقات حول التصميم من أجل التصنيع هي الشيء الأكثر قيمة الذي يمكن أن يقدمه لك المورد في مرحلة عرض الأسعار، قبل الالتزام بالأدوات.
أعلام حمراء يجب الانتباه إليها لدى موردي قوالب صب الألومنيوم
تظهر بعض العلامات التحذيرية فقط بعد تقديم أمر الشراء. هذه هي الإشارات التي تستحق الكشف عنها مسبقًا.
- لا يوجد تصنيع آلي داخلي. سوف ترث مخاطر التنسيق بين جدولي إنتاج غير متصلين.
- أرقام معدل الرفض الغامضة. "إجمالي الخردة أقل من 3 بالمائة" لا يعني شيئًا ما لم يذكر معايير القياس والعمليات المضمنة.
- ردود فعل سوق دبي المالي بطيئة أو ضحلة. المورد الذي لا يستطيع وصف كيفية ملء الجزء الخاص بك وتبريده وإخراجه لم يقم بتصميمه بعد.
- لا توجد خطة لصيانة الأدوات. يموت ارتداء؛ بدون الصيانة المجدولة، يظهر انحراف الأبعاد بعد بضعة آلاف من اللقطات.
- ضمان التسامح المستحيل. المورد الذي يقتبس / -0.01 مم من المصبوب إما أنه عديم الخبرة أو يخطط لتجهيز كل سطح. سيتم تحميل كلاهما عليك.
- تقديم سبيكة واحدة لكل شيء. تختلف سبائك الألومنيوم في السيولة والقوة وسلوك التآكل والتوصيل الحراري. تعتبر نصيحة السبائك ذات المقاس الواحد الذي يناسب الجميع ملائمة تجاريًا، وليس حكمًا هندسيًا.
يتعامل المورد الذي تريده مع الجزء الخاص بك على أنه مشكلة هندسية، وليس كبند.
التطبيقات التي يدفع فيها المورد المناسب تكاليفه بنفسه
يكتسب صب قوالب الألومنيوم مكانه في أي مكان يتقاطع فيه الوزن والإدارة الحرارية وحجم الإنتاج. تأتي أقوى إشارات الطلب من عدد قليل من القطاعات المحددة جيدًا.
السيارات ومركبات الطاقة الجديدة
إن أغلفة مجموعة نقل الحركة، ومضخات المياه، ومضخات الزيت، وحالات ناقل الحركة، وأغلفة المحركات الكهربائية كلها عبارة عن مصبوبات من الألومنيوم. في مركبات الطاقة الجديدة، تتوسع دائرة التبريد بشكل كبير؛ تتضاعف ألواح تبديد الحرارة وأغطية المضخات لكل مركبة. تجمع هذه الأجزاء بين الجدران الرقيقة ومتطلبات الضغط المحكم، وهو بالضبط التحدي الذي يفصل الموردين ذوي الخبرة عن البقية.
الدراجات النارية ومعدات الطاقة الصغيرة
يجب أن تكون علب المرافق وعلب ناقل الحركة للدراجات النارية مقاومة للاهتزاز، وتدعم أحمال العمود المرفقي، وتحافظ على الزيت بالداخل عند درجة حرارة التشغيل. تكون أقسام الجدار رفيعة، ويجب أن يدير تصميم القالب عملية التعبئة والتبريد بدقة. لقد نجح المورد الذي أنتج هذه الأجزاء لسنوات في حل المشكلات التي لم تواجهها ورش الآلات العامة من قبل.
الهيدروليكية الصناعية والنيوماتيكية
يجب أن تحافظ أجسام الصمامات وأغطية المضخات ومكونات المشغل على القنوات الداخلية عند ضغط العمل دون حدوث تسرب. ينتج الصب بالقالب هندسة القنوات هذه بشكل اقتصادي، لكن متطلبات اختبار الضغط تفرض رقابة صارمة على العملية. يدرك الموردون ذوو الخبرة في المكونات الهيدروليكية الفرق بين الفراغ التجميلي والفراغ الكارثي.
الآلات الزراعية
تعمل مزارعي الأرز والحراثات الدقيقة في الأوساخ والرطوبة والاهتزازات. تعمل علب التروس والأجزاء الهيكلية المصبوبة من الألومنيوم على إبقاء الماكينة خفيفة بدرجة كافية للتعامل معها أثناء النجاة من الظروف الميدانية. يجب أن تظل مجموعة التسامح مستقرة عبر فترات الإنتاج الطويلة، لأن المزارع لا يمكنه إيقاف الموسم مؤقتًا للحصول على قطعة بديلة.
عبر هذه التطبيقات، القاسم المشترك هو نفسه: الجزء جيد بقدر جودة العملية التي أنتجته.
الأسئلة المتداولة حول موردي قوالب صب الألومنيوم
ما الفرق بين الموردين الذين يقدمون عمليات الضغط العالي والضغط المنخفض؟
يستخدم الصب بالضغط العالي الحقن السريع لإنتاج أجزاء معقدة ذات جدران رقيقة في أوقات دورة تتراوح من 30 إلى 90 ثانية. يملأ صب القالب ذو الضغط المنخفض القالب ببطء من الأسفل، مما ينتج عنه مصبوبات أكثر كثافة ومحكمة الضغط مع جدران أكثر سمكًا. يعتمد الاختيار الصحيح على وظيفة الجزء والمتطلبات الميكانيكية والحجم السنوي.
ما هي المهلة الزمنية الواقعية لمشروع صب قوالب الألومنيوم المخصص؟
تستغرق الأدوات عادةً من 4 إلى 8 أسابيع، وتتبع المقالات الأولى من 2 إلى 4 أسابيع بعد الموافقة على الأدوات. عادة ما تكون مهلة الإنتاج للطلبات المتكررة من 2 إلى 4 أسابيع، اعتمادًا على توفر الماكينة وحجمها ومتطلبات التشطيب. تتغير هذه الأرقام مع تعقيد القالب ودفتر طلبات المورد، لذا اطلب جدولًا زمنيًا واضحًا لكل مرحلة قبل تقديم الطلب.
ما هي التفاوتات التي يمكن أن يحققها صب الألمنيوم؟
عادةً ما تحمل أبعاد المصبوب /-0.10 إلى /-0.30 مم. تصل ميزات التصنيع باستخدام الحاسب الآلي إلى /-0.02 إلى /-0.05 مم، ويمكن تثبيت وجوه الختم على سطح Ra 0.8 ميكرومتر. صمم الرسم بحيث توضع الأبعاد المهمة على ميزات مُشكَّلة بدلاً من الأسطح المصبوبة.
ما هي السبائك التي يعمل بها موردو قوالب الألمنيوم عادةً؟
تعد ADC12 وA380 أكثر السبائك ذات الأغراض العامة شيوعًا بسبب سيولتها وقوتها وقابليتها للتشغيل الآلي. يتم استخدام A356 حيث تكون الليونة والمعالجة الحرارية مطلوبة. يجب أن يوصي الموردون بالسبائك بناءً على بيئة التشغيل، وليس فقط على مدى توفرها.
ما هي كمية الطلب التي تجعل صب الألومنيوم اقتصاديًا؟
يصبح الصب بالضغط العالي اقتصاديًا عند ما يقرب من 5000 جزء سنويًا وما فوق، لأن تكلفة الأدوات موزعة على الحجم. يمكن أن يعمل الصب بالقالب منخفض الضغط بكميات أصغر تتراوح من 1000 إلى 2000 جزء سنويًا للمكونات الهيكلية. تحت تلك الكميات، قد تكون العمليات البديلة مثل الصب بالجاذبية أو التصنيع باستخدام الحاسب الآلي من الخامات أكثر عملية.
هل يجب أن أختار موردًا يقوم بالتصنيع الآلي داخل الشركة؟
نعم، لأي جزء به تجاويف آلية، أو وجوه مانعة للتسرب، أو أبعاد تركيب حرجة. تمنح الآلات الداخلية المورد المسؤولية الكاملة عن اتساق البيانات، وتزيل أضرار النقل، وتقصر وقت التسليم. يمكن للمورد أيضًا تحسين حدود تصنيع الصب لتقليل التكلفة الإجمالية.
الجزء الخاص بي يتسرب في اختبارات الضغط. هل يمكن لمورد مختلف إصلاح هذا؟
في كثير من الأحيان، نعم. عادة ما يأتي التسرب من المسامية الناتجة عن تدفق المعدن المضطرب، أو عدم كفاية التهوية، أو التبريد غير الصحيح في القالب. يمكن للمورد ذي الخبرة في الصب بالضغط المنخفض أو الصب بالضغط العالي بمساعدة الفراغ إعادة تصميم استراتيجية التعبئة لإنتاج صب كثيف. اطلب نتائج اختبار التسرب من تشغيل المقالة الأولى، وليس فقط بعد ضبط الإنتاج.
إن مورد قوالب الألمنيوم الموثوق به ليس هو المزود الذي لديه أكبر مجموعة من الآلات أو أقل عرض أسعار. إنه الشخص الذي يفهم كيفية تصنيع الجزء الخاص بك، وأين يمكن أن يفشل، وكيفية منع هذا الفشل قبل قطع القالب.
لقد قام فريقنا في Ningbo Beilun Youyuan Machinery Manufacturing بحل هذه الأسئلة المتعلقة بمكونات السيارات والدراجات النارية والصناعية والزراعية ومكونات الطاقة الجديدة منذ عام 2010. إذا كان لديك رسم وتريد رأيًا هندسيًا ثانيًا قبل الالتزام بالأدوات، أرسلها لنا عبر صفحة اتصل بنا . سوف تحصل على توصية عملية، ومراجعة سوق دبي المالي، وعرض أسعار شفاف يفصل بين التكاليف التي يمكنك التحكم فيها وتلك التي لا يمكنك التحكم فيها.