 لغة

بيت / أخبار / أخبار الصناعة / دليل المشترين لقوالب صب الألومنيوم: فولاذ الأداة، وعمر الأداة، والتكلفة، والعيوب
يعد قالب صب الألومنيوم هو القرار الفردي الأكثر تكلفة في مشروع صب القالب. إنها الأداة الفولاذية الصلبة التي تشكل كل عملية صب، وتحدد وقت الدورة، وتتحكم في معدل الخلل، وتحدد مقدار المعالجة اللاحقة التي سيحتاجها الجزء. القالب هو المكان الذي تولد فيه التفاوتات، حيث يتم اكتساب مسامية الغاز أو فقدانها، وحيث يمكن أن يصبح السعر الرخيص حقيقة باهظة الثمن. بالنسبة للمشترين والمهندسين الذين يقومون بتقييم موردي قوالب صب الألومنيوم، فإن القالب يستحق اهتمامًا أكبر من حجم المكبس أو سعر السبائك أو حتى وزن الجزء.
في هذا الدليل، نركز بشكل خاص على القالب، وليس العملية العامة. سوف تجد درجات الفولاذ المستخدمة في قوالب الألومنيوم، وأرقام عمر الأداة الواقعية، وهيكل التكلفة وراء عرض أسعار القالب، والعيوب التي تبدأ داخل التجويف، وقواعد التصميم التي تبقي ميزانيات الأدوات والإنتاج تحت السيطرة. الهدف هو جعل اقتباس الأدوات التالي أسهل للمقارنة ويصعب إساءة قراءته.
ما هو قالب صب الألومنيوم في الواقع
القالب ليس مجرد قالب ذو تجويف فارغ. إنه نظام أدوات كامل مصنوع من عدة ألواح فولاذية، وإدراجات قابلة للتبديل، ونوى منزلقة، ودبابيس قاذف، وآبار فائضة، وبوابات، وقنوات تبريد داخلية. يتم تركيب النصف الثابت من القالب على اللوح الثابت لآلة صب القالب ذات الغرفة الباردة؛ يتم تثبيت النصف المتحرك على لوحة التثبيت التي تفتح وتغلق القالب لكل طلقة. يدخل الألومنيوم المنصهر إلى التجويف تحت ضغط عالٍ، ويتجمد في بضع ثوانٍ، ثم ينسحب النصف المتحرك بعيدًا حتى يتمكن نظام القاذف من دفع الصب إلى الخارج.
بالنسبة لأجزاء الألومنيوم، يستخدم كل الإنتاج تقريبًا عملية الغرفة الباردة لأن درجة حرارة المعدن المنصهر، والتي تتراوح ما بين 620 إلى 700 درجة مئوية تقريبًا اعتمادًا على السبيكة، تكون ساخنة جدًا بالنسبة لآلة الغرفة الساخنة. ولذلك يجب أن يتحمل القالب ضغط الحقن العالي والصدمة الحرارية في كل دورة. وهذا هو السبب في أن الفولاذ القالب والمعالجة الحرارية وتصميم التبريد والتشطيب السطحي مهمان أكثر بكثير في الألومنيوم مقارنة بأدوات حقن الزنك أو البلاستيك.
يمكن تجميع مكونات القالب حسب الوظيفة. يمثل الجدول أدناه قائمة مرجعية عملية للمشترين الذين يرغبون في فهم ما يدفعون مقابله فعليًا في عرض أسعار الأدوات.
| مكون | وظيفة | استبدال / صيانة |
|---|---|---|
| لوحات يموت | أمسك إدخالات التجويف وقم بتوجيه النصف المتحرك | بعد إصلاح الأداة أو تلفها |
| إدراج تجويف | كتل فولاذية مُشكَّلة تشكل سطح الصب | عندما يتجاوز فحص الحرارة أو التآكل حدود الرسم |
| الشرائح والرافعات | قم بإنشاء ثقوب جانبية، وأجزاء سفلية، وزوايا إطلاق معقدة | أجزاء التآكل، التي تم فحصها أثناء الصيانة المجدولة |
| دبابيس القاذف | ادفع الصب المتصلب خارج النصف المتحرك | تم استبداله بشكل روتيني بعد عدة آلاف من الطلقات |
| عداء، بوابة، آبار الفائض | قم بتوجيه المعدن المنصهر إلى داخل التجويف واحجز المواد الباردة أو المتسخة | يتم تعديله أثناء أخذ العينات في حالة ظهور مشاكل التدفق |
| قنوات التبريد | إزالة الحرارة من القالب بطريقة يمكن التحكم فيها | تم تنظيفها واختبار التدفق في صيانة الأدوات |
إذا كنت جديدًا على طريقة التصنيع الأوسع، فمن المفيد أن تفهم أولاً عملية صب الألومنيوم ومن ثم العودة إلى تفاصيل الأدوات. ومن الناحية العملية، فإن القالب هو جزء من العملية التي تفصل بين عملية إنتاج مستقرة وقابلة للتكرار وبين تلك التي تخلق مفاجآت في كل عملية تدقيق.
يحكم القالب جودة الصب أكثر مما تفعله الصحافة
تركز العديد من محادثات الشراء على حمولة الضغط وسرعة الحقن ووزن اللقطة. هذه المعلمات مهمة، ولكن يتم تعديلها حول القالب. يقرر القالب مدى جودة ملء المعدن للتجويف، ومدى سرعة تبريده، والمكان الذي تتصلب فيه المادة الأخيرة، وما إذا كان للغاز طريقة للهروب. حتى المكبس الجديد الذي يبلغ وزنه 900 طن لا يمكنه إنتاج صوت مصبوب من قالب سيء التصميم.
هناك ثلاثة عوامل يتم التحكم فيها بالقالب لها التأثير الأكبر على الجودة:
- نمط التعبئة. يتحكم موضع البوابة وهندسة العداء في كيفية انتقال الألومنيوم المنصهر عبر التجويف. القالب الذي يملأ بالتساوي يدفع الهواء أمام المعدن إلى آبار الفائض؛ يؤدي القالب الذي يمتلئ بشكل غير متساو إلى إنشاء إغلاقات باردة وأخطاء وغاز محصور.
- معدل التبريد. تحدد خطوط المياه الموجودة داخل القالب مكان تجميد الصب أولاً. يجب أن يدفع التصلب الاتجاهي المعدن السائل الأخير إلى مناطق الفائض أو الناهضات، وليس داخل جدار الجزء. إذا كان تخطيط التبريد خاطئًا، تظهر مسامية الانكماش في نفس الموقع في كل لقطة.
- حالة سطح القالب. ينتج التجويف الذي تم الانتهاء منه جيدًا والذي تم تحريره بشكل صحيح مصبوبات ذات نسيج سطحي ثابت ومشاكل التصاق أقل. عندما يبدأ سطح القالب في فحص الحرارة أو التآكل، تتدهور جودة سطح الصب قبل أن يصبح العيب مرئيًا في عمليات فحص الأبعاد البسيطة.
في بيئة الإنتاج، يتحكم القالب أيضًا في التكرار. يجب أن يوفر القالب المستقر، الذي يتم تشغيله تحت نافذة عملية موثقة، نفس البعد ونفس السطح النهائي عبر آلاف اللقطات. عندما يرى العميل انحرافًا في الأبعاد في الأجزاء المسلمة، يجب أن يكون السؤال الأول دائمًا حول حالة القالب، وليس حول سبائك الألومنيوم. للحصول على مرجع مفيد حول فئات العيوب وما تعنيه في المتجر، يعد نظام تصنيف العيوب NADCA نقطة بداية صناعية مستخدمة على نطاق واسع.
درجات الفولاذ والعمر المتوقع للأداة لقوالب الألومنيوم
درجة الفولاذ هي أول ما يجب التحقق منه عند مقارنة عرضي أسعار القالب لنفس الجزء. يمكن لاثنين من الموردين أن يقتبسوا سعر القالب نفسه، ولكن قد يستخدم أحدهما الفولاذ القياسي ح13 المقوى بالفراغ بينما يستخدم الآخر درجة ممتازة أعلى تكلفة مع مقاومة أفضل للتعب الحراري. سعر القالب مشابه فقط حتى أول ظهور لفحص الحرارة.
| درجة الصلب | الصلابة المشتركة لآل يموت | العمر الافتراضي المتوقع للمسبوكات | الأنسب ل |
|---|---|---|---|
| H13 | 46-52 لجنة حقوق الإنسان | 100.000-150.000 طلقة | معيار الإنتاج لمعظم المسبوكات الألومنيوم |
| ح11 | 44-52 لجنة حقوق الإنسان | 80.000-120.000 طلقة | نوى معقدة، أضلاع عميقة، هندسة قذف صعبة |
| قسط H13 / ESR الصف | 48-54 لجنة حقوق الإنسان | 150.000 – 200.000 طلقة | قطع غيار السيارات طويلة المدى وعالية السلامة |
السبائك التي يتم صبها تغير أيضًا عمر القالب. يقع الألومنيوم في منتصف النطاق. يتم صب سبائك الزنك في درجات حرارة منخفضة وتخلق إجهادًا حراريًا أقل بكثير؛ تهاجم سبائك المغنيسيوم والنحاس سطح القالب بقوة أكبر. ويعطي الجدول أدناه مقارنة واقعية.
| عائلة سبائك | درجة حرارة الذوبان النموذجية | حياة الموت النموذجية | السبب الرئيسي لارتداء القالب |
|---|---|---|---|
| سبائك الزنك | 380-450 درجة مئوية | 500000 طلقة | تآكل جلخ، صدمة حرارية منخفضة |
| سبائك الألومنيوم | 620-700 درجة مئوية | 100.000 – 200.000 طلقة | التعب الحراري واللحام |
| سبائك المغنيسيوم | 620-680 درجة مئوية | 80.000-120.000 طلقة | ارتفاع الهجوم الكيميائي على الفولاذ |
| سبائك النحاس / النحاس | 900-1000 درجة مئوية | 20.000-50.000 طلقة | التشقق الحراري الشديد والتآكل |
تفترض أرقام عمر القالب المذكورة أعلاه إجراء صيانة معقولة: التحكم في درجة حرارة القالب، والتنظيف المنتظم، وفحص الشقوق، وعمليات تخفيف الضغط العرضية على الأدوات المحملة بكثافة. بدون صيانة، حتى القالب الفولاذي الممتاز سوف يفشل مبكرًا. لا تعامل حياة القالب كخاصية ثابتة للفولاذ؛ إنه نتيجة للصلب وتصميم الأدوات والتحكم في العمليات والصيانة معًا.
ما الذي يدفع سعر قالب صب الألومنيوم
إن عرض أسعار القالب ليس فقط سعر تصنيع التجويف. الكتلة الفولاذية جزء صغير من التكلفة الإجمالية. تذهب الأموال الحقيقية إلى الهندسة وتصنيع الأقطاب الكهربائية وبرمجة CNC والتلميع والتجميع والطلقات التجريبية. إذا عرض أحد الموردين سعرًا منخفضًا للغاية، فاسأل عما تم استبعاده بدلاً من الاحتفال بالصفقة.
يبدو توزيع التكلفة المبسط لقالب صب الألمنيوم النموذجي كما يلي:
- تصميم ومحاكاة تدفق القالب: 5-10% من سعر الأدوات. تستحق هذه التكلفة الحماية لأنها تمنع التصحيحات الباهظة الثمن لاحقًا.
- يموت الصلب والمعالجة الحرارية: 12-18%. يشمل تصلب الفراغ، وتلطيف، وتخفيف التوتر.
- التصنيع باستخدام الحاسب الآلي وEDM: 40-50%. هذا هو جوهر عمل تصنيع القالب.
- التركيب والتلميع والتجميع: 15-20%. يتضمن تحقيق تشطيب السطح المحدد واستجابة نظام الطرد.
- اللقطات التجريبية وأخذ العينات: 3-5%. يُستخدم للتحقق من الأبعاد وجودة السطح ومعلمات العملية قبل إصدار الإنتاج.
القرار الاستراتيجي الأكبر هو عدد التجاويف. القالب ذو التجويف الواحد أرخص وأبسط وأسهل في التعديل. ينتج القالب متعدد التجاويف أجزاء متعددة في دورة آلة واحدة ويقلل التكلفة لكل جزء، ولكنه يضاعف من مخاطر الأدوات. إذا كان هناك تجويف واحد به إزاحة طفيفة في الأبعاد، فيجب أن يتوقف تشغيل الإنتاج بأكمله أثناء إصلاح هذا التجويف.
| رقم التجويف | تكلفة الموت النسبية | أجزاء لكل دورة | الحجم الأكثر ملاءمة |
|---|---|---|---|
| 1 تجويف | 1.0x | 1 | النماذج الأولية، حجم منخفض جدًا، هندسة معقدة |
| 2 تجاويف | 1.6-1.8x | 2 | الأحجام السنوية من عشرات الآلاف فصاعدا |
| 4 تجاويف | 2.5-3.0x | 4 | قطع غيار السيارات والأجهزة بكميات كبيرة |
| 8 تجاويف | 4.5-5.5x | 8 | برامج مستقرة وذات حجم كبير جدًا مع توقعات موثوقة |
يبدأ العديد من المشترين ذوي الخبرة بأداة ذات تجويف واحد أو تجويفين، ويتحققون من صحة العملية، ثم يضيفون المزيد من التجاويف أو يصنعون قالبًا ثانيًا. ويقلل هذا النهج من التعرض المالي لخطأ في التصميم مع السماح بمسار تصاعدي لإنتاج كميات كبيرة.
عيوب الصب المتعلقة بالقالب وكيفية الوقاية منها
تتم تسمية معظم عيوب الصب على اسم ما يراه المفتش على الجزء النهائي، ولكن الكثير منها يبدأ داخل القالب. يساعد فهم العلاقة بين العيب والموت المشترين على طرح الأسئلة الصحيحة أثناء مناقشات أخذ العينات وPPAP. يلخص الجدول أدناه العيوب الأكثر شيوعًا المتعلقة بالقالب والتدابير المضادة العملية التي يستخدمها مهندسو صب القوالب.
| عيب | سبب متعلق بالموت | الوقاية |
|---|---|---|
| مسامية الغاز | سوء التهوية، ومسارات التدفق الطويلة، والآبار الفائضة في غير مكانها | إعادة تصميم البوابات وفتحات التهوية، وإضافة المساعدة في استخدام المكنسة الكهربائية |
| يغلق الباردة | درجة حرارة القالب منخفضة جدًا، ويتجمد المعدن قبل امتلاء التجويف | زيادة درجة حرارة القالب، وتوازن وقت التعبئة، وضبط سرعة البوابة |
| لحام / الشائكة | يرتبط الألومنيوم كيميائيًا بسطح القالب غير المحمي | طلاء Nitriding أو PVD لأسطح التجويف |
| فحص الحرارة | التمدد الحراري المتكرر وانكماش وجه القالب | استخدم الفولاذ H13 أو الفولاذ الممتاز، والتبريد المتحكم فيه، وتخفيف الضغط بشكل دوري |
| فلاش | انحراف القالب، خط الفصل البالي، قوة التثبيت الخاطئة | إصلاح خط الفراق، والحفاظ على توازي الصوانى، وضبط حمولة المشبك |
| علامات الطرد | سحب غير كافٍ، عدد قليل جدًا من دبابيس القاذف، قوة طرد عالية | قم بزيادة زاوية السحب، وأضف دبابيس القاذف، وقم بتلميع سطح التجويف |
القالب المصمم جيدًا لن يزيل جميع العيوب بنفسه. يجب أن تتوافق معلمات العملية مثل درجة حرارة الذوبان، وملف الحقن، وتطبيق الرش، وتوقيت الدورة مع تصميم القالب. ولكن إذا تم تصحيح القالب واستمر ظهور العيب في كل طلقة، فمن المحتمل أن يتم انتهاك نافذة العملية، وليس تصميم القالب.
قواعد التصميم التي تحمي القالب والخردة السفلية
يتعامل مصممو الأجزاء أحيانًا مع القالب كما لو أنه يمكنه إعادة إنتاج أي نموذج CAD. لا يمكن ذلك. يحتاج القالب إلى زوايا مسودة وجدران موحدة وزوايا مستديرة ومساحة لتدفق المعدن. إذا انتهكت القطعة هذه القواعد، تظهر مشاكل الجودة في الإنتاج وترتفع تكاليف صيانة القالب. والخبر السار هو أن معظم القواعد بسيطة وقابلة للقياس.
| ميزة التصميم | النطاق الموصى به | السبب |
|---|---|---|
| زاوية المسودة الخارجية | 1-2 درجة | يسمح بالطرد النظيف دون تلف السطح |
| زاوية السحب الداخلية | 2-3 درجات | يساعد على إطلاق الصب من النصف المتحرك |
| سمك الجدار الاسمي | 2.5-6.0 ملم | يوازن بين الامتلاء والقوة وسلوك التبريد |
| توحيد الجدار | حافظ على الأقسام متساوية قدر الإمكان | يتجنب انكماش المسام وعلامات الحوض |
| سمك قاعدة الضلع | 0.6-1.0x الجدار المجاور | يقوي الجزء دون إنشاء أقسام سميكة |
| نصف قطر الزاوية الداخلية | 1.0 مم أو أكبر عندما يكون ذلك ممكنًا | يقلل من تركيز التوتر ويحسن تدفق المعادن |
هذه هي نقاط البداية، وليست قوانين مطلقة. الأجزاء الكبيرة، والمبيتات ذات الجدران الرقيقة، والأقواس الهيكلية، وأجسام الصمامات محكمة الضغط سوف تنحرف في اتجاه مختلف. الهدف ليس اتباع الطاولة بشكل أعمى؛ إنه إجبار مراجعة التصميم على التساؤل عن سبب وجود جدار أو ضلع أو نصف قطر معين قبل قطع فولاذ القالب.
اختيار سبائك الألومنيوم وتأثيرها على عمر الأداة وتفاوتاتها
لا تحدد سبائك الألومنيوم فقط الخواص الميكانيكية للجزء النهائي. كما أنه يؤثر أيضًا على مدى قوة هجوم المعدن المنصهر على القالب، ومدى نجاحه في ملء الأجزاء الرقيقة، وما هو تسامح الأبعاد الذي يمكنك توقعه. قد يتفاجأ المشترون الذين يقومون بتبديل السبائك بعد تصنيع القالب بالفعل بالنتيجة.
| سبيكة | الخصائص الرئيسية | تطبيقات نموذجية |
|---|---|---|
| A380/ADC12 | قوة متوازنة، وملء، والتكلفة | الهياكل العامة، علب السيارات، أقواس المحرك |
| أ383 | مقاومة أفضل للتمزق الساخن والحشو الجيد | أضلاع رقيقة وأجزاء رقيقة الجدران معقدة |
| ايه 360 | مقاومة أفضل للتآكل، ومحتوى نحاس أقل | الأجزاء المكشوفة أو البيئات البحرية أو المسببة للتآكل |
| أ413 | سيولة ممتازة وضيق الضغط | أجسام الصمامات، مكونات محكمة الضغط |
| ب390 | صلابة عالية، مقاومة جيدة للتآكل، تصنيع أصعب | كتل المحرك، وبراميل الأسطوانات، والأسطح شديدة التآكل |
من منظور القالب، يؤثر محتوى السيليكون ومحتوى النحاس في السبيكة على سلوك اللحام والتآكل. تتدفق السبائك ذات السيليكون الأعلى، مثل A383 أو B390، بشكل جيد ولكنها يمكن أن تكون أكثر كشطًا لسطح الفولاذ. قد تؤدي السبائك ذات المحتوى المنخفض من الحديد إلى زيادة اللحام، ولهذا السبب غالبًا ما يتم تحديد المعالجة السطحية مثل النيترة مع قرار السبائك. التركيبة الصحيحة هي السبائك، والطلاء بالقالب، وتخطيط التبريد، وإعدادات العملية، وليس أي عنصر واحد.
الصب بالإضافة إلى التصنيع: حيث يصبح القالب جزءًا نهائيًا
ينتج قالب صب الألومنيوم شكلًا شبه شبكي، وليس مكونًا نهائيًا. لا تزال هناك حاجة إلى تشكيل التجاويف، وتحتاج وجوه الختم إلى التسطيح، وتحتاج الخيوط إلى القطع، وتحتاج الأبعاد الحرجة إلى التسامح الأكثر إحكامًا الذي يمكن أن توفره عملية CNC. وهذا هو السبب في أن قدرة التصنيع لمورد الصب بالقالب لا تقل أهمية عن القالب نفسه.
يمكن للمورد الذي يقوم بتشغيل كل من الصب بالقالب والتصنيع باستخدام الحاسب الآلي في نفس المصنع التحكم في سير العمل بالكامل: يقوم القالب بإنشاء الصب، وتنهيه آلة CNC، ويرى الفحص النهائي نفس الجزء في نفس المبنى. يقلل هذا الترتيب من الوقت اللوجستي، ويتجنب الضرر أثناء النقل، ويحافظ على استقرار بيانات القياس بين العمليات.
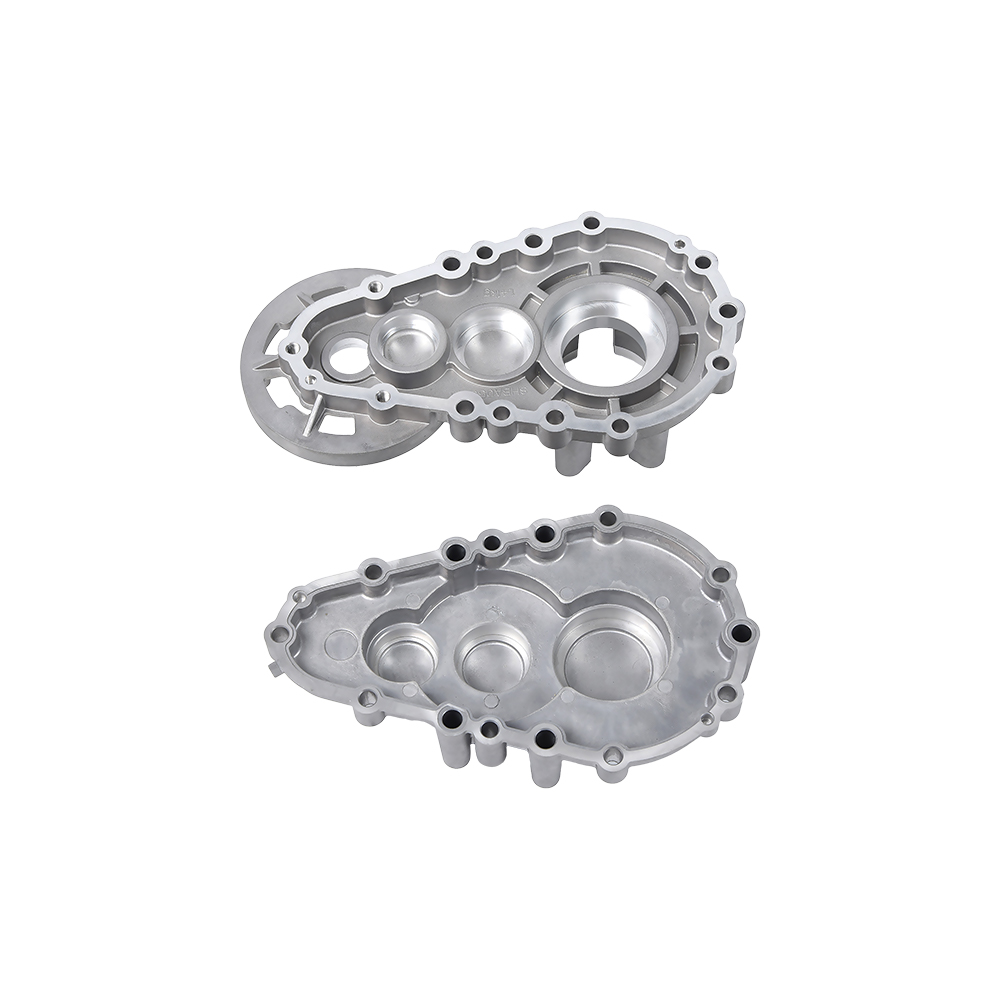
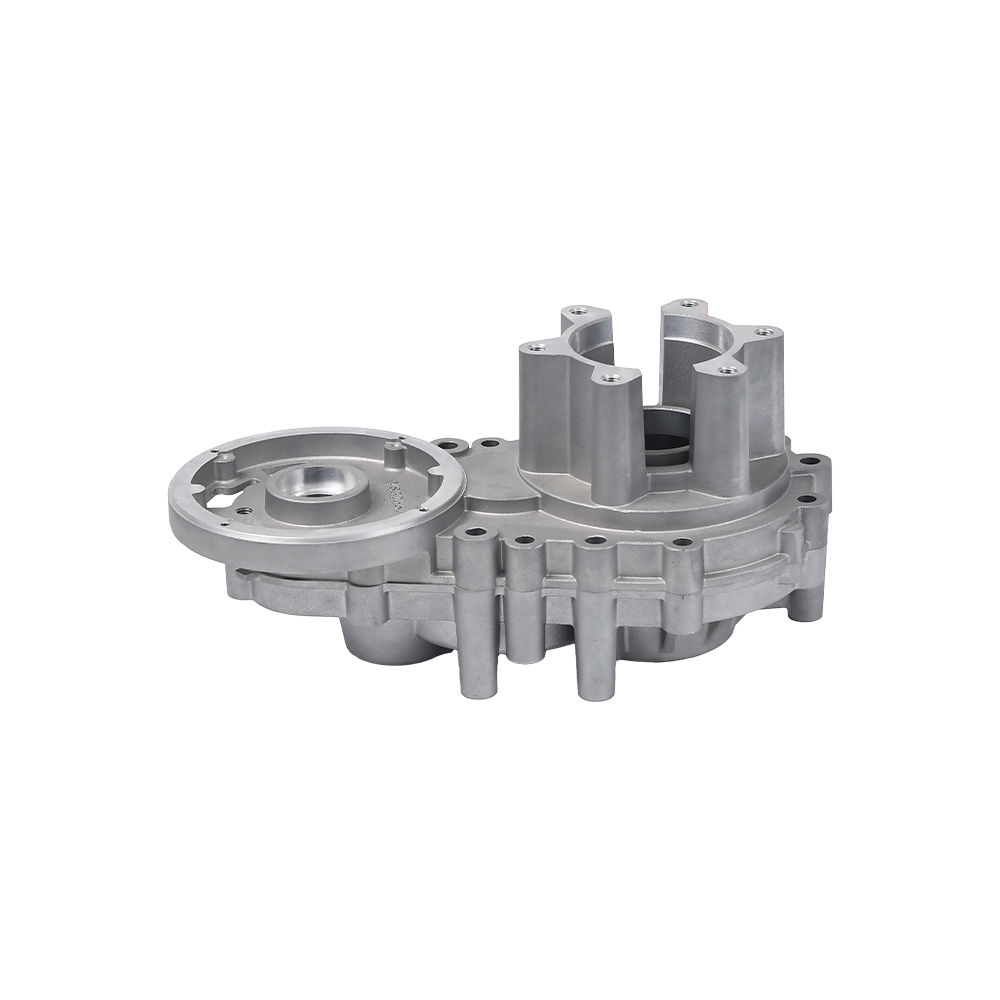
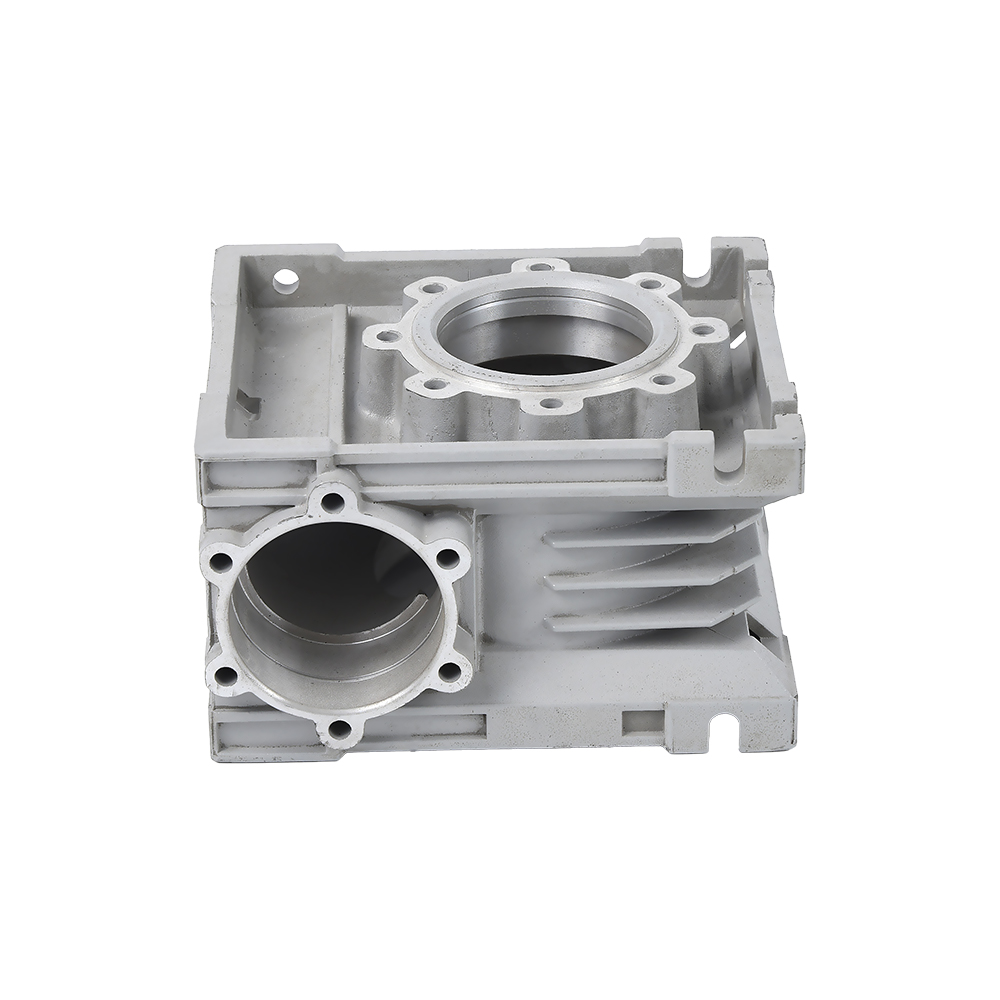
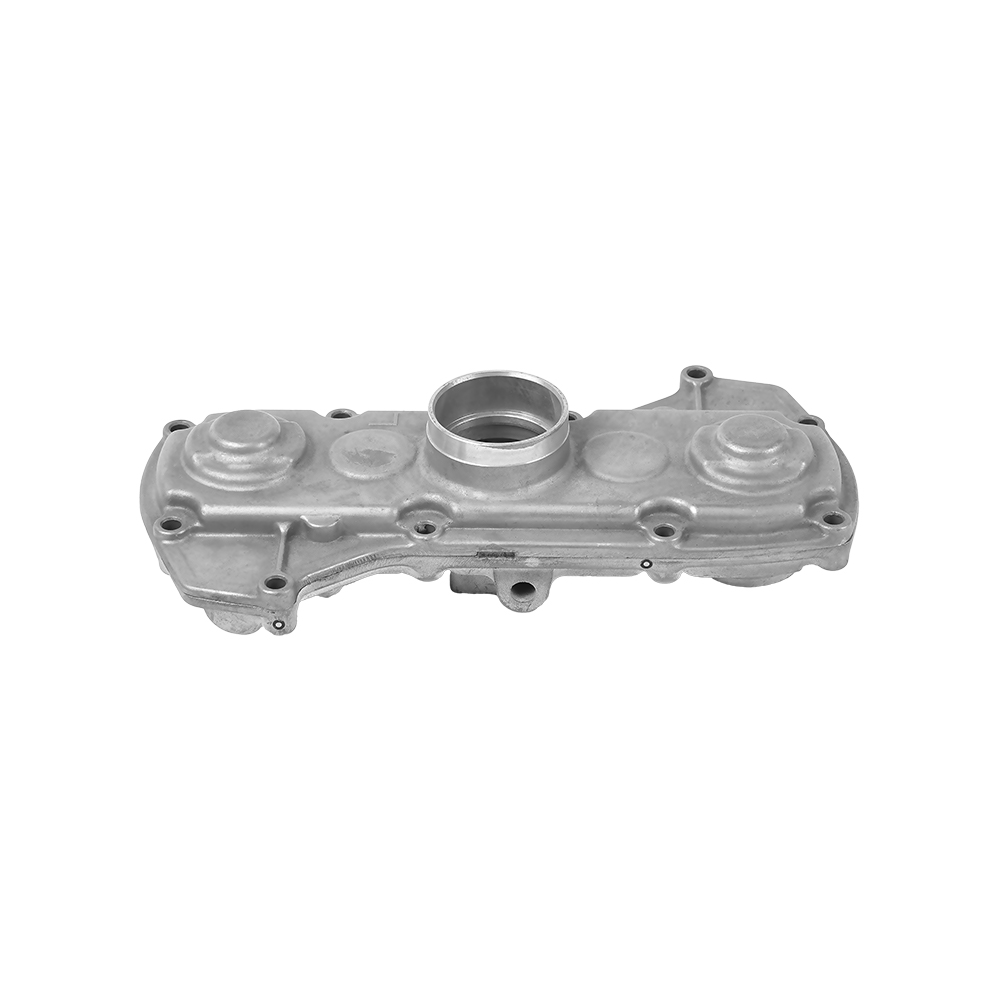
 غلاف علبة التروس المصبوبة من الألومنيوم للتجميع الدقيق يوضح مبيت علبة التروس هذا كيف يشكل الصب بالقالب الهندسة الشاملة بينما تحقق الآلات CNC اللاحقة التفاوتات الصارمة المطلوبة لتجميع التروس وختم الزيت، مما يجعلها مثالًا واضحًا على سير عمل الصب والتصنيع المتكامل. عرض المنتج →
يعد غلاف علبة التروس مثالًا نموذجيًا. يشكل القالب الهندسة الشاملة، وجيوب المحامل، ورؤوس التثبيت، ولكن أسطح الختم وتجويف المحامل تتطلب عادةً المعالجة الآلية بعد الصب. بدون المعالجة الآلية، يظل الغلاف يعمل كصب خام ولكنه لا يمكنه تلبية التفاوتات المطلوبة لتجميع التروس وختم الزيت.
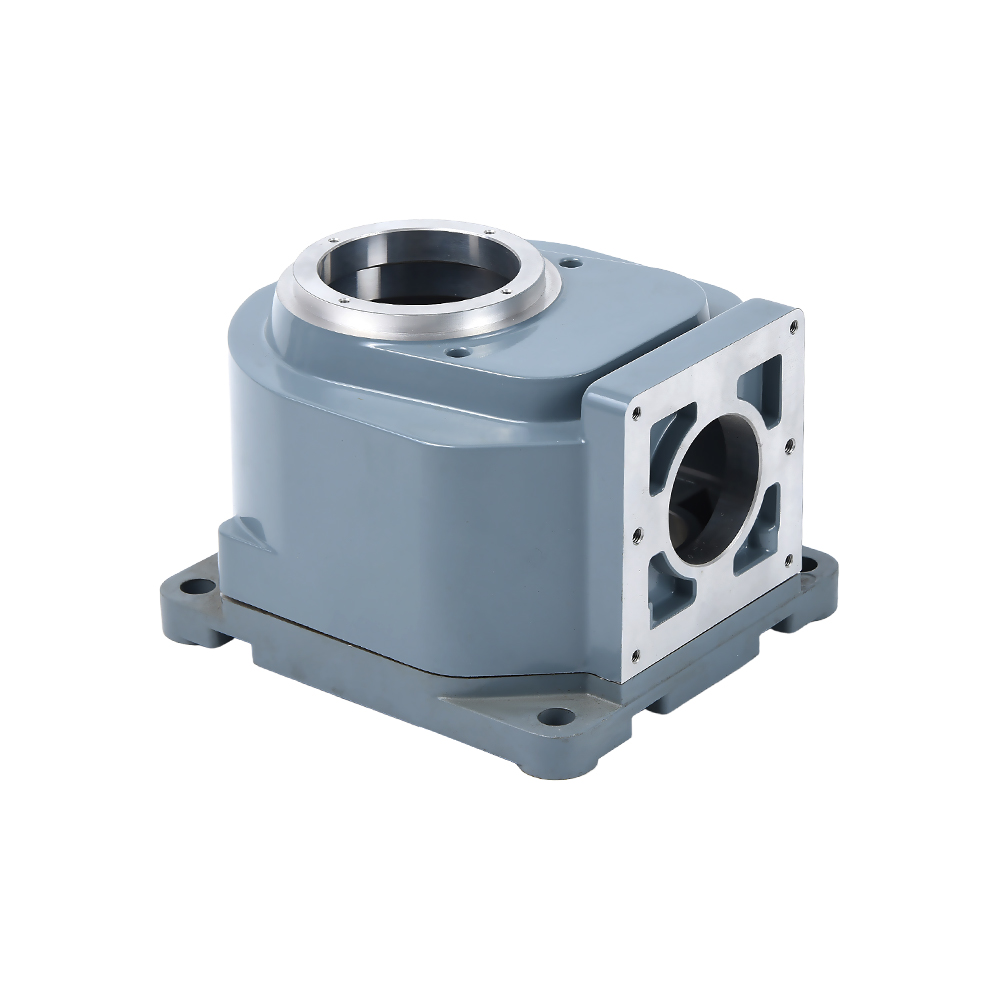
 ملحقات المحرك بدون فرش التي تتطلب تصنيعًا ثانويًا تعتمد علب المحركات والدروع الطرفية على الصب بالقالب للجدران الرقيقة وتفاصيل الزعانف المعقدة، ولكنها تحتاج إلى معالجة دقيقة لاستدارة التجويف وأسطح تجميع الجزء الثابت، باتباع نفس منطق علب علبة التروس. عرض المنتج →
تتبع مكونات المحرك الكهربائي نفس المنطق. تحتاج أغلفة المحرك، والدروع الطرفية، وملحقات المحرك بدون فرش إلى استدارة دقيقة للتجويف، وتوافق حراري جيد، وسطح نظيف لتجميع الجزء الثابت. يوفر قالب الصب جدرانًا رقيقة وتفاصيل زعانف معقدة؛ تقوم المعالجة الثانوية بإنشاء ميزات تحديد الموقع النهائية.
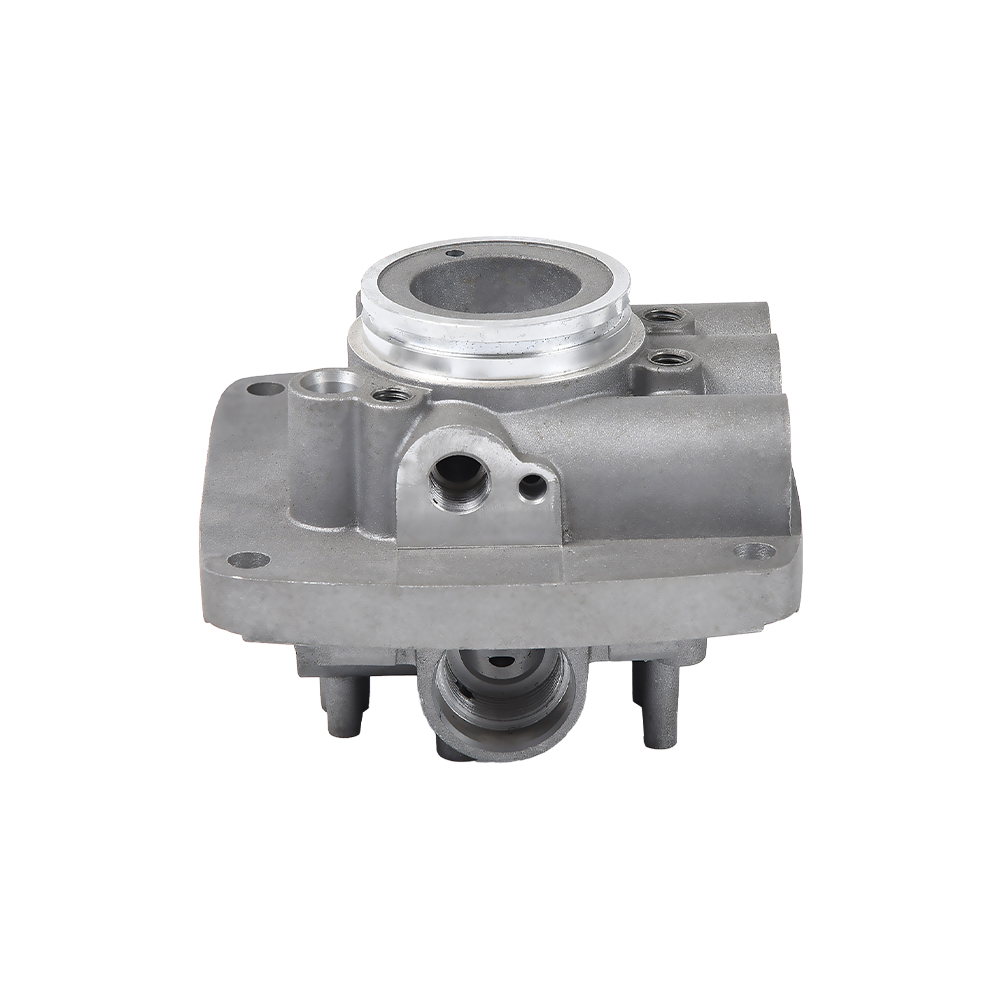
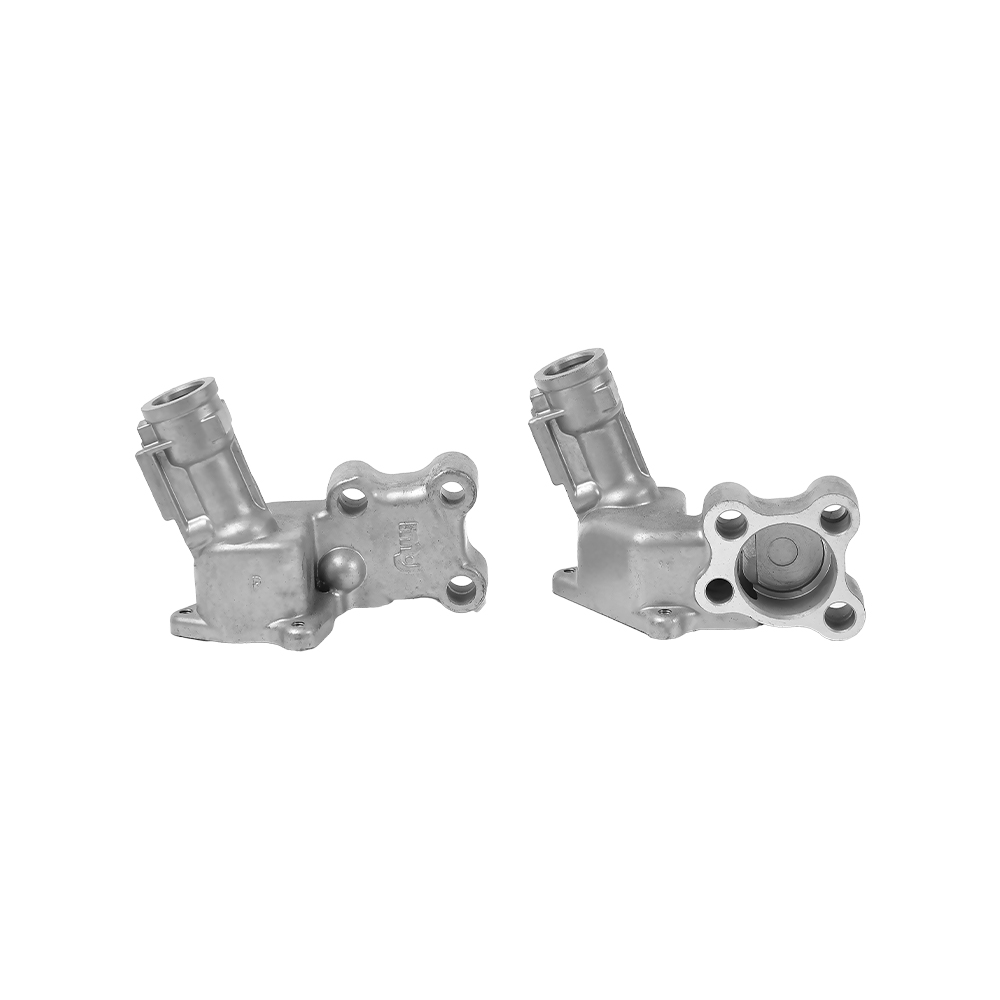
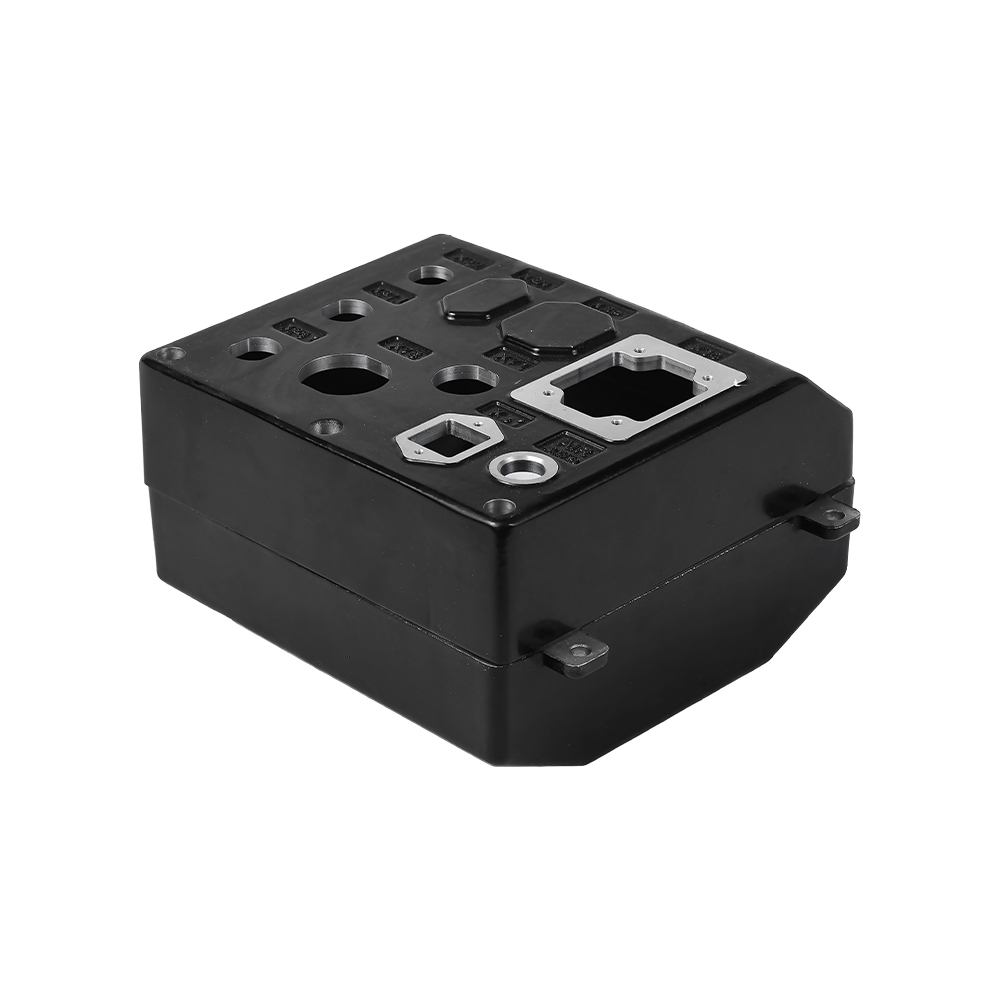
 الألومنيوم يموت الصب صمام هيدروليكي مع الآلات المتكاملة تستفيد أجسام الصمامات الهيدروليكية من الصب بالقالب الداخلي والتصنيع باستخدام الحاسب الآلي لضمان جدران محكمة الضغط وتجويف الصمامات الدقيق، وخيوط المنافذ، وأوجه الغلق، مع تمكين ردود فعل أسرع للأبعاد لتجويف القالب. عرض المنتج →
تستفيد أجسام الصمامات الهيدروليكية من عملية الصب والتصنيع المتكاملة لسبب مختلف. يضمن القالب جدرانًا محكمة الضغط وهندسة المرور الداخلي، في حين تعمل المعالجة باستخدام الحاسب الآلي على جلب تجويف الصمام وخيوط المنفذ وأوجه الختم إلى أبعادها النهائية. المورد الذي يمكنه القيام بالأمرين داخل الشركة لديه حلقة اتصال أقصر عندما تشير ردود الفعل الأبعاد إلى تجويف القالب.
من وجهة نظر المشتري، السؤال العملي ليس ما إذا كان المورد لديه ورشة CNC. الجميع تقريبا يفعلون. والسؤال الأكثر أهمية هو ما إذا كان نفس الفريق يمتلك القالب، ومعلمات الصب، وتركيبات الآلات. عندما يكون الثلاثة في منشأة واحدة، يتم حل المشكلات من مصدرها بدلاً من انتقالها ذهابًا وإيابًا بين المقاولين من الباطن.
أسئلة يجب طرحها على مورد قوالب الصب قبل الموافقة على الأدوات
من الأسهل مقارنة عروض أسعار الأدوات عندما يجيب كلا الموردين على نفس مجموعة الأسئلة الفنية. استخدم القائمة أدناه كنقطة بداية. فهو يغطي المعلومات اللازمة لمقارنة جودة القالب، وليس فقط سعر القالب.
- ما هي درجة الفولاذ والمعالجة الحرارية وطلاء السطح الذي سيستخدمه القالب؟ يجب أن تكون الإجابة محددة، مثل H13 المصلب بالفراغ بالإضافة إلى النيتروجين، وليس مجرد "الفولاذ".
- هل ستجري محاكاة تدفق القالب قبل قطع الفولاذ؟ تُظهر تقارير المحاكاة نمط التعبئة المتوقع ومصائد الهواء وسلوك التجميد. اطلب رؤية التقرير.
- كم عدد التجاويف المضمنة في سعر القالب المعروض؟ لا يمكن مقارنة سعر القالب ذو التجويف الواحد بسعر القالب ذي التجويفين دون تعديل مخرجات كل جزء.
- ما هو التسامح الأبعاد الذي سيحمله الصب قبل التصنيع؟ يكشف هذا ما إذا كان المورد يفهم العلاقة بين حالة القالب وانحراف الأبعاد.
- كم عدد الطلقات التجريبية المضمنة؟ تعد تكلفة أخذ العينات وعدد العينات جزءًا من اتفاقية الأدوات.
- ما هو العمر المتوقع للقالب، وما هو جدول الصيانة الذي توصي به؟ تؤثر فترة الحياة على التكلفة طويلة المدى لكل جزء، وليس على سعر الأدوات الأولي.
- هل سيقوم نفس المصنع بتشطيب CNC بعد الصب؟ يقلل الصب الداخلي بالإضافة إلى التصنيع الآلي من مخاطر النقل ويحافظ على ملكية التسامح في مكان واحد.
- ما هي إصلاحات القالب التي يغطيها ضمان عرض الأسعار، وكم عدد اللقطات؟ وهذا يمنع القالب الرخيص من أن يصبح باهظ الثمن بعد أول ألف قطعة.
إن الإجابات على هذه الأسئلة مهمة أكثر من مجرد عرض مبيعات مصقول. من المرجح أن يتصرف المورد الذي يقدم إجابات تقنية واضحة وصادقة أثناء مرحلة الأدوات بنفس الطريقة أثناء الإنتاج الضخم.
الأسئلة المتداولة حول قوالب صب الألومنيوم
ما هو الفرق بين القالب والعفن؟
القالب هو مصطلح عام للشكل المجوف المستخدم لتشكيل المادة. القالب عبارة عن أداة محددة تستخدم في صب القوالب: فهو يعمل تحت ضغط حقن مرتفع جدًا، ويحتوي على أجزاء متحركة مثل الشرائح والقاذفات، ودوراته أسرع بكثير من القالب الرملي النموذجي. في صب الألومنيوم بالقالب، كلمة القالب هي المصطلح الصحيح.
كم عدد الطلقات التي يمكنك الحصول عليها من قالب صب الألومنيوم؟
مع الفولاذ H13 والصيانة المناسبة، فإن قالب الإنتاج لأجزاء الألومنيوم يدوم عادةً ما بين 100000 و200000 طلقة. يمكن للفولاذ ESR عالي الجودة والمعالجات السطحية المحمية دفع هذا نحو الطرف العلوي. يعد تعقيد هندسة القوالب والسبائك التي يتم صبها أكبر متغيرين.
ما هي درجة الفولاذ الأفضل لقالب صب الألومنيوم؟
H13 هو معيار الصناعة لقوالب إنتاج الألومنيوم. إنه يوفر توازنًا جيدًا بين الصلابة والمتانة ومقاومة التعب الحراري. قد يتم اختيار H11 للنوى المعقدة للغاية التي تحتاج إلى مزيد من المتانة، في حين يتم استخدام درجات H13 ESR المتميزة للمشاريع طويلة المدى حيث يتم تبرير ارتفاع تكلفة الأدوات من خلال انخفاض تكلفة كل جزء.
هل يمكن استخدام قالب واحد لصنع عدة أجزاء مختلفة؟
ليس مع تجويف واحد ثابت. ينشئ القالب هندسة تجويف واحدة، على الرغم من أن الإدخالات القابلة للتبديل يمكن أن تسمح لعائلة من الأجزاء المتشابهة باستخدام نفس قاعدة القالب. يتطلب كل تغيير في شكل الجزء تغييرًا في هندسة التجويف أو تخطيط العداء أو كليهما. لا تتوقع أن يغطي قالب واحد تصميمات أجزاء مختلفة تمامًا.
هل يقلل القالب متعدد التجاويف من تكلفة الجزء الواحد؟
نعم، لأن المزيد من الأجزاء تخرج من نفس دورة الآلة. لكن القالب نفسه يكلف أكثر، ويصبح الإعداد أكثر تعقيدًا، ويمكن أن يؤدي وجود خلل في أحد التجويف إلى تعطيل الأداة بأكملها. تعد القوالب متعددة التجاويف هي الاختيار الصحيح عندما يكون الحجم السنوي مرتفعًا ويكون تصميم الأجزاء مستقرًا.
لماذا تظهر المسامية حتى عندما يكون القالب جديدا؟
عادة ما تأتي المسامية في مصبوبات الألومنيوم من الغاز المحبوس أو الانكماش أثناء التصلب. يتحكم القالب في ذلك من خلال التنفيس ووضع الفائض وتصميم البوابة وتخطيط خط التبريد. إذا كان تصميم القالب صحيحًا ولكن المسامية لا تزال تظهر، فقد تكون معلمات العملية خارج النافذة الموصى بها.
هل تحتاج الأجزاء المصبوبة من الألومنيوم دائمًا إلى المعالجة بعد الصب؟
معظم الأجزاء الوظيفية تفعل ذلك. يخلق القالب شكلًا شبه شبكي، لكن التجاويف وأوجه الختم والخيوط والتفاوتات الضيقة تتطلب تصنيعًا باستخدام الحاسب الآلي. يمكن للمورد الذي يتمتع بقدرة على الصب والتصنيع أن يحافظ على التفاوتات المسموح بها تحت سقف واحد ويقلل من أضرار النقل والمناولة.
كم من الوقت يستغرق بناء قالب صب الألومنيوم؟
بالنسبة للقالب متوسط التعقيد، تتراوح المهلة النموذجية من ستة إلى اثني عشر أسبوعًا، اعتمادًا على عمق التجويف وعدد الشرائح وما إذا كان يتم تضمين محاكاة تدفق القالب. تضيف مرحلة أخذ العينات والموافقة عدة أسابيع أخرى. إذا وعد المورد بوقت تسليم قصير جدًا، فاسأل عن عدد ساعات التحقق من صحة التصميم المضمنة.
ما هو فحص الحرارة ولماذا يهم؟
فحص الحرارة عبارة عن شبكة من الشقوق الدقيقة التي تظهر على سطح القالب بعد دورات التسخين والتبريد المتكررة. إنه ينقل العلامات إلى الصب، ويزيد من خطر اللحام، وفي النهاية يجبر على إصلاح القالب. يؤدي التبريد الجيد للقالب والمواصفات المناسبة للصلب إلى تأخير بداية فحص الحرارة.
إن قالب صب الألومنيوم ليس سلعة تشتريها مرة واحدة وتنسىها. إنها أداة دقيقة تحدد جودة الجزء الخاص بك، واستقرار الإنتاج، وتكلفة الوحدة على المدى الطويل. قارن بين درجة الفولاذ وتصميم التبريد وعدد التجاويف وخطة الصيانة قبل مقارنة السعر. عندما يتم تصميم القالب وتصنيعه بشكل صحيح، فإن عملية الصب لديها فرصة لتسير بسلاسة؛ عندما يتم إضعاف القالب لتوفير المال، فإن كل دفعة لاحقة تدفع ثمنه.
إذا كنت تقوم بتقييم مورد لمشروع صب الألومنيوم، قم بتضمين مواصفات الأدوات في عملية عرض الأسعار الخاصة بك و اتصل بفريقنا مباشرة لمناقشة تصميم القالب الذي يتوافق مع هندسة الجزء الخاص بك وحجم الإنتاج الخاص بك.