 لغة

بيت / أخبار / أخبار الصناعة / تصنيع الألومنيوم باستخدام الحاسب الآلي: التفاوتات والسبائك والتكاليف ودليل اختيار الموردين
إن تصنيع الألومنيوم باستخدام الحاسب الآلي هو طريقة الإنتاج الأكثر موثوقية لتحقيق التفاوتات الصارمة والتشطيبات السطحية الممتازة وجودة الأجزاء القابلة للتكرار على مكونات الألومنيوم. يقطع الألمنيوم بشكل أسرع مرتين إلى ثلاث مرات تقريبًا من الفولاذ، ويتطلب طاقة أقل للمغزل، وينتج أجزاء تزن حوالي 35 بالمائة من الأجزاء الفولاذية المكافئة. بالنسبة لتشغيل النماذج الأولية، والدفعات المتوسطة، والإنتاج بكميات كبيرة، توفر عملية تصنيع الألومنيوم باستخدام الحاسب الآلي أقوى مزيج من السرعة ودقة الأبعاد وكفاءة التكلفة. إذا كنت بحاجة إلى أجزاء من الألومنيوم مثبتة بـ /-0.01 مم أو تشطيب سطحي بـ Ra 0.8 أم، فإن التصنيع باستخدام الحاسب الآلي هو الطريق العملي للوصول إلى هناك.
تجمع العديد من الشركات المصنعة الآن بين صب قوالب الألومنيوم وتصنيع الآلات باستخدام الحاسب الآلي لتوفير الوقت والمال. تشكل خطوة الصب الشكل القريب من الشبكة بسرعة، بينما تنتهي المعالجة الآلية من الأبعاد الحرجة، وفتحات المسامير، وأوجه الغلق، والخطوط التي يتم التحكم فيها بدقة. في Ningbo Beilun Youyuan Machinery Manufacturing، نفس المصنع يتعامل مع كلتا العمليتين، مما يقلل من المهلة الزمنية ويمنح العملاء شريكًا مسؤولًا واحدًا بدءًا من المواد الخام وحتى المكونات النهائية.
لماذا يعتبر الألومنيوم هو الاختيار الافتراضي للأجزاء المصنعة باستخدام الحاسب الآلي
الألومنيوم هو المعدن غير الحديدي الأكثر استخدامًا، ومن السهل معرفة الأسباب. تبلغ كثافة الألومنيوم 2.70 جم/سم3، أي حوالي ثلث كثافة الفولاذ التي تبلغ 7.85 جم/سم3. ، والذي يقطع وزن الجزء بشكل مباشر دون المساس بالقوة في معظم التطبيقات الهندسية. نظرًا لأن صناعات السيارات والفضاء تسعى إلى توفير الوزن، فإن هذه الخاصية المنفردة تؤدي إلى طلب هائل على الألومنيوم المُشكَّل بآلة CNC.
يحتفظ الألومنيوم أيضًا بطبقة أكسيد تتشكل بشكل طبيعي (Al2O3) تحمي المعدن من التآكل الجوي. في معظم البيئات الصناعية، لا تتطلب أجزاء الألومنيوم المُشكَّلة باستخدام الحاسب الآلي طلاءًا أو طلاءًا للحماية من التآكل فقط. لا يزال يوصى باستخدام الأنودة عند الحاجة إلى مظهر تجميلي أو ترميز لوني أو مقاومة التآكل.
تعتبر إمكانية تصنيع الألمنيوم ميزة حاسمة أخرى. تتمتع درجة 6061-T6، وهي درجة التصنيع الأكثر شيوعًا، بتصنيف قابلية تشغيل يصل إلى 90 بالمائة تقريبًا مقارنة بالنحاس الأصفر الذي يتميز بالقطع الحر، وهو المعيار التقليدي. وهذا يعني أنه يمكن طحن الألومنيوم وتحويله بسرعات قطع عالية مع أحمال مغزل معتدلة، مما يؤدي إلى تقصير أوقات الدورات وتقليل تكلفة الجزء الواحد حتى عندما يكون سعر المواد الخام أعلى للكيلوجرام الواحد من الفولاذ.
- الموصلية الحرارية: يقوم 6061-T6 بتوصيل الحرارة عند 167 واط/م ك، أي ما يقرب من ستة أضعاف الفولاذ المقاوم للصدأ 304، مما يجعله مثاليًا لأحواض الحرارة وأغطية المحركات وأجزاء الإدارة الحرارية.
- الموصلية الكهربائية: الألومنيوم موصل بنسبة 61 بالمائة تقريبًا مثل النحاس ولكن بأقل من نصف الوزن، لذلك غالبًا ما يتم اختياره للأقواس الحاملة للتيار وأجزاء العلبة.
- إعادة التدوير: يمكن إعادة تدوير الألومنيوم إلى أجل غير مسمى دون أن يفقد خواصه الميكانيكية، وتستهلك إعادة الصهر حوالي 5 بالمائة فقط من الطاقة اللازمة لإنتاج الألومنيوم الأولي.
سبائك الألومنيوم الشائعة للتصنيع باستخدام الحاسب الآلي: الخصائص والاختيار
لا يتم تصنيع جميع سبائك الألومنيوم بنفس الطريقة. تحدد السبيكة التي تختارها القوة ومقاومة التآكل وسهولة القطع وتكلفة الجزء النهائي. يلخص الجدول أدناه الدرجات المحددة بشكل متكرر لمكونات الألومنيوم المصنعة باستخدام الحاسب الآلي.
| سبيكة | قوة الشد (ميغاباسكال) | القدرة على التصنيع | مقاومة التآكل | التطبيقات النموذجية |
|---|---|---|---|---|
| 6061-T6 | 310 | ممتاز (90%) | جيد | الإطارات الهيكلية، قطع غيار السيارات، المكونات الهيدروليكية |
| 7075-T6 | 572 | ممتاز (90%) | عادل | الأقواس الفضائية، مكونات عالية الضغط |
| 2024-T4 | 450 | جيد | عادل | هياكل الطائرات، أجزاء مقاومة للتعب |
| 5052-H32 | 228 | عادل (70%) | ممتاز | خزانات الوقود، الأجزاء البحرية، العلب المصنوعة من الصفائح المعدنية |
| 6063-T5 | 215 | جيد | ممتاز | التشكيلات المبثوقة، والمرفقات، وأجزاء القطع |
بالنسبة لمعظم تطبيقات التصنيع باستخدام الحاسب الآلي، 6061-T6 هي أفضل نقطة انطلاق لأنه يوازن بين القوة وقابلية التشغيل الآلي ومقاومة التآكل والتكلفة. عندما يكون الجزء شديد الضغط ويكون الوزن أمرًا بالغ الأهمية، يوفر 7075-T6 قوة شد أكبر بنسبة 85 بالمائة تقريبًا ولكنه يكلف أكثر بنسبة 30 بالمائة تقريبًا ويقلل من مقاومة التآكل. بالنسبة للأجزاء المعرضة للبيئات البحرية أو الكيميائية، فإن 5052 يتميز بأداء أقوى للتآكل ولكنه يتمتع بقوة أقل ويتطلب معلمات قطع أبطأ قليلاً.
إذا كان مسار التصنيع المقصود هو الصب بالقالب بدلاً من التصنيع من شريط صلب، يتغير اختيار السبائك. تستخدم الأجزاء المصبوبة عادة سبائك الألومنيوم والسيليكون A380 أو A383، والتي تتمتع بقابلية صب ممتازة ولكن ليونة أقل مقارنة بـ 6061-T6. صب الألومنيوم يخلق الشكل القريب من الشبكة، ثم تحدد المعالجة باستخدام الحاسب الآلي الأبعاد الحرجة التي لا يمكن للصب وحده أن يتحملها اقتصاديًا.
عمليات التصنيع باستخدام الحاسب الآلي المستخدمة لأجزاء الألومنيوم
تعد خمس طرق للتصنيع باستخدام الحاسب الآلي هي الأكثر شيوعًا لمكونات الألومنيوم. ينتج كل منها هندسة مختلفة وتفاوتات وخصائص سطحية مختلفة.
طحن CNC ثلاثي المحاور
إن الطحن ثلاثي المحاور هو العمود الفقري لأجزاء الألومنيوم، حيث تتحرك أداة القطع على طول المحاور X وY وZ. يتعامل مع الألواح المسطحة والكتل المربعة والجيوب ومعظم الأشكال الهندسية للأقواس. بالنسبة للأجزاء التي تتم فيها إزالة أكثر من 90 بالمائة من المواد من جانب واحد، فإن المعالجة ثلاثية المحاور تكون دائمًا الخيار الأرخص.
طحن CNC ذو 5 محاور
يعمل الطحن ذو 5 محاور على إمالة الطاولة أو الرأس للاقتراب من الجزء من أي اتجاه. وهذا يقلل من عدد الإعدادات للأشكال المعقدة، ويحسن تشطيب السطح، ويجعل القطع السفلية والقنوات الداخلية ممكنة. بالنسبة لشفرات التوربينات، والدفاعات، والكتل المتعددة المعقدة، فإن تصنيع الألومنيوم بخمسة محاور هو الطريق المفضل حتى لو كان معدل الماكينة أعلى.
تحول باستخدام الحاسب الآلي
تنتج الخراطة أجزاء مستديرة مثل الأعمدة والبطانات ومكونات المكبس. يتحول الألومنيوم بشكل جيد للغاية، ويمكن أن يحقق الدوران عالي السرعة تفاوتات ممتازة في الأبعاد مع تشطيب سطحي ناعم جدًا. يمكن أيضًا لمخارط CNC ذات الأدوات الحية إجراء عمليات الطحن والحفر في عملية رمي واحدة.
الحفر والتنصت
الحفر والتنصت are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
التصنيع باستخدام الحاسب الآلي السويسرية
يتم استخدام المخارط من النوع السويسري للأجزاء ذات القطر الصغير ذات التفاوتات المسموح بها، عادة أقل من 32 مم. إنها توفر تركيزًا ممتازًا ويمكنها إنتاج ملفات تعريف معقدة في تمريرة واحدة، وهو أمر ذو قيمة بالنسبة للدبابيس والتركيبات وأغطية أجهزة الاستشعار الصغيرة.
يموت الصب بالإضافة إلى التصنيع باستخدام الحاسب الآلي
الطريق الهجين المستخدم بشكل متزايد في الإنتاج الحجمي هو صب القالب للشكل الخام ومن ثم التصنيع باستخدام الحاسب الآلي للأوجه الحرجة فقط. تكلف خطوة الصب بالقالب أقل بكثير لكل جزء من إزالة جميع المواد من القضيب الصلب، وتضيف خطوة التصنيع الدقة التي لا يمكن أن يتحملها الصب وحده. هذا هو النهج الذي يفضله المصنعون الذين يصنعون مكونات السيارات والهيدروليكية والكهربائية بكميات تصل إلى 1000 قطعة أو أكثر سنويًا.
اعتبارات التصنيع الرئيسية عند قطع الألومنيوم
يعد تصنيع الألومنيوم باستخدام الحاسب الآلي أكثر تسامحًا من تصنيع الفولاذ، ولكن لا تزال هناك مشاكل محددة في الإنتاج. يساعد فهم تكوين الرقائق وتآكل الأدوات والتمدد الحراري واستخدام سائل التبريد على تجنب الأجزاء الخردة والتأخيرات غير الضرورية.
- تشكيل الشريحة والإخلاء: ينتج الألمنيوم النقي شريحة طويلة وخيطية يمكن أن تلتف حول المغزل وتدمر السطح. تعمل القواطع عالية القص، وسرعات المغزل العالية، والاشتباك الشعاعي العميق على تقسيم الرقائق إلى أقسام صغيرة. يساعد القطع الجاف أو استخدام سائل التبريد الضبابي أيضًا على منع لحام الرقائق.
- اختيار الأداة: تعتبر المطاحن الطرفية من الكربيد ذات المزامير المصقولة قياسية في أعمال الألمنيوم العامة. بالنسبة للإنتاج بكميات كبيرة، تدوم أدوات الماس متعدد البلورات (PCD) لفترة أطول ويمكن أن تحافظ على أبعاد أكثر إحكامًا. عادةً ما يكون انحراف الأداة هو القيد الرئيسي، لذا يُفضل استخدام حاملات الأدوات القصيرة والصلبة.
- التمدد الحراري: يتمدد الألومنيوم بمعدل 23 ميكرون لكل متر لكل درجة مئوية، أي ضعف نظيره في الفولاذ تقريبًا. يمكن للأجزاء الدقيقة المصنعة في درجة حرارة الغرفة أن تنجرف خارج نطاق التسامح في متجر غير خاضع للرقابة. بالنسبة للتسامح الذي يقل عن /-0.01 مم، يوصى ببيئات تصنيع يتم التحكم في درجة حرارتها.
- استراتيجية المبرد: يعتبر مبرد الفيضانات الطريقة الأكثر شيوعًا للألمنيوم. فهو يزيل الحرارة ويطرد الرقائق. يعد التشحيم بالكمية الدنيا (MQL) بديلاً جافًا يستخدم رذاذًا ناعمًا ويحظى بشعبية كبيرة في الآلات عالية السرعة. يؤثر الاختيار على وقت الدورة ونظافة الأجزاء وعمر الأداة.
- تشكيل لدغ: غالبًا ما تترك الشريحة الأخيرة المقطوعة على حافة الجزء نتوءًا. تساعد كل من غرف الصقل، والقواطع عالية التغذية، ومحطة إزالة الأزيز المخصصة على إنتاج حواف نظيفة دون إضافة عمل يدوي بطيء.
من الناحية العملية، تعود معظم مشكلات تصنيع الألومنيوم إلى معدل التغذية والفجوات في الأدوات. على سبيل المثال، تعمل طاحونة طرفية مقاس 6 مم في 6061-T6 بسرعة 12000 دورة في الدقيقة مع 0.05 مم لكل تغذية سن على إزالة الرقائق بكفاءة، في حين أن نفس الأداة عند 4000 دورة في الدقيقة مع 0.02 مم لكل سن غالبًا ما تقوم بتحميل الرقائق في المزامير وتنتج سطحًا رديئًا. يوفر المتجر الذي يقوم بضبط معلمات القطع لكل سبيكة ونوع أداة أجزاء أكثر اتساقًا.
تفاوتات تصنيع الألومنيوم باستخدام الحاسب الآلي والتشطيبات السطحية
يمكن للألمنيوم المصنوع باستخدام الحاسب الآلي أن يحمل تفاوتات تتراوح من /-0.10 مم للأجزاء التجارية القياسية وصولاً إلى /-0.005 مم للمكونات التي تم تحويلها بدقة أو الأرض. يعتمد التسامح الذي يمكن تحقيقه على التشغيل، وحجم الجزء، وصلابة نظام المعالجة بالكامل، وليس فقط وحدة التحكم CNC.
| العملية | التسامح القياسي | التسامح الدقة | خشونة السطح (Ra) |
|---|---|---|---|
| طحن 3 محاور | /-0.05 ملم | /-0.015 ملم | 1.6 أم |
| طحن 5 محاور | /-0.025 ملم | /-0.008 ملم | 0.8 um |
| تحول باستخدام الحاسب الآلي | /-0.025 ملم | /-0.005 ملم | 0.4 أم |
| طحن | /-0.005 ملم | /-0.002 ملم | 0.2 أم |
| تصنيع الآلات يموت الصب | /-0.10 ملم | /-0.01 ملم | 1.6 أم |
تشتمل خيارات ما بعد المعالجة الشائعة للألمنيوم المُشكَّل آليًا على أنودة النوع الثاني (عادة طلاء 20-25 ميكرومتر) للحماية من التآكل والمظهر، والأنودة الصلبة (النوع الثالث) لمقاومة التآكل، وطلاء المسحوق للحصول على لون متين، وطلاء النيكل اللاكهربائي للتطبيقات التي تكون فيها الموصلية أو قابلية اللحام مهمة. يؤثر تشطيب السطح بشكل مباشر على خيارات ما بعد المعالجة: السطح الأملس Ra 0.8 um ينتج طبقة موحدة مؤكسدة، في حين أن السطح المطحون الخشن يمكن أن ينتج سماكة طلاء غير متساوية.
بالنسبة لإغلاق الأسطح، فإن تشطيب السطح الموصى به هو عادة Ra 0.8 um إلى 1.6 um. لا يمكن لأوجه تلامس الحشيات الخشنة جدًا أن تغلق بشكل صحيح تحت الضغط، في حين أن الأسطح الملساء بشكل مفرط يمكن أن تقلل أحيانًا من الاحتكاك اللازم لبعض مواد الحشيات للبقاء في مكانها.
كيف يعمل الصب بالقالب والتصنيع باستخدام الحاسب الآلي معًا لأجزاء الألومنيوم
عندما يكون الحجم مرتفعًا وتكون هندسة الأجزاء معقدة، فإن تصنيع كل شيء بدءًا من قضبان الألومنيوم الصلبة يصبح غير جذاب اقتصاديًا. الأسلوب الأبسط هو البدء باستخدام قالب فارغ يقارب الشكل النهائي بالفعل، ثم تصنيع الوجوه الوظيفية فقط. يمكن لهذه العملية الهجينة أن تقلل من هدر المواد بنسبة 60-70 بالمائة وتقليل وقت المعالجة بنسبة 40-50 بالمائة مقارنة بالمعالجة من الخام الصلب.
المقايضة هي تكلفة الأدوات مقدما. تتراوح تكلفة قالب صب الألومنيوم بين 5000 دولار أمريكي و50000 دولار أمريكي اعتمادًا على عدد التجاويف والتعقيد. بالنسبة للكميات السنوية التي تزيد عن 1000 قطعة تقريبًا، يتم عادةً استرداد تكلفة القالب من خلال انخفاض سعر الوحدة. بالنسبة للكميات المنخفضة، تظل المعالجة من الشريط هي الخيار الأفضل.
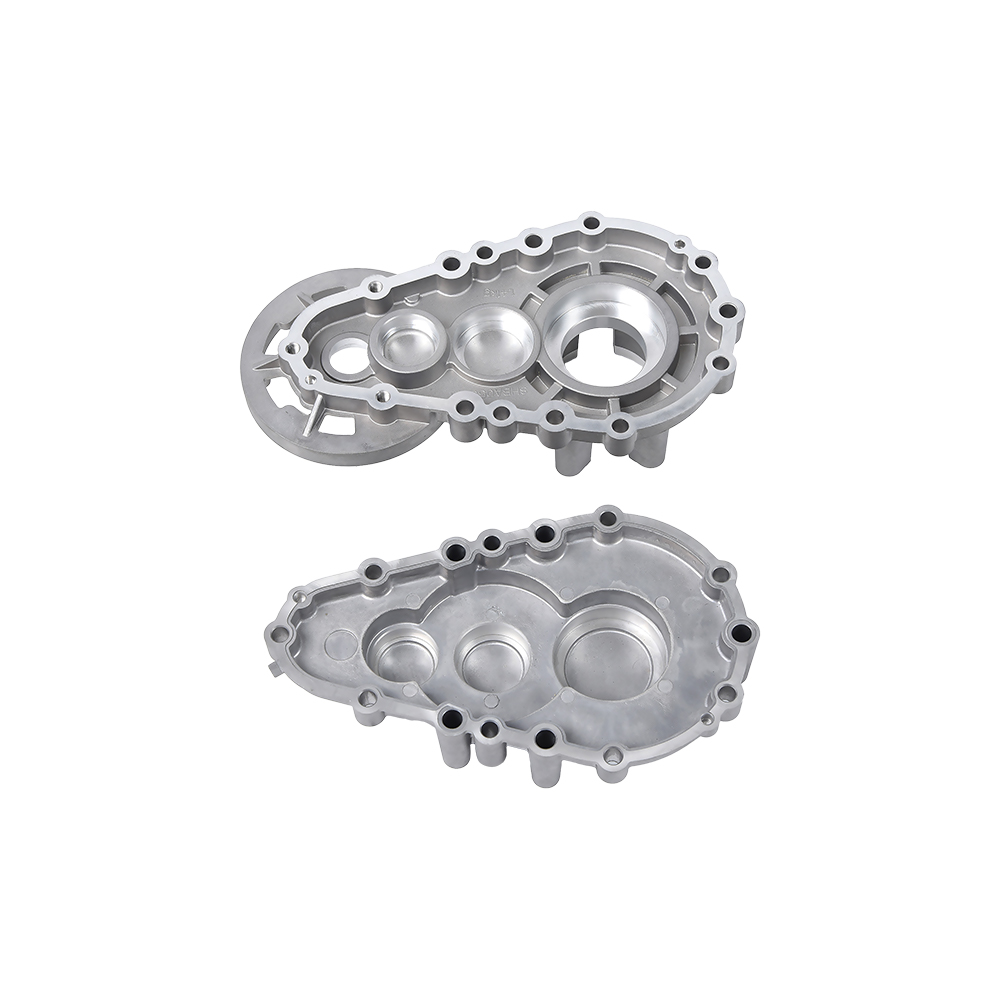
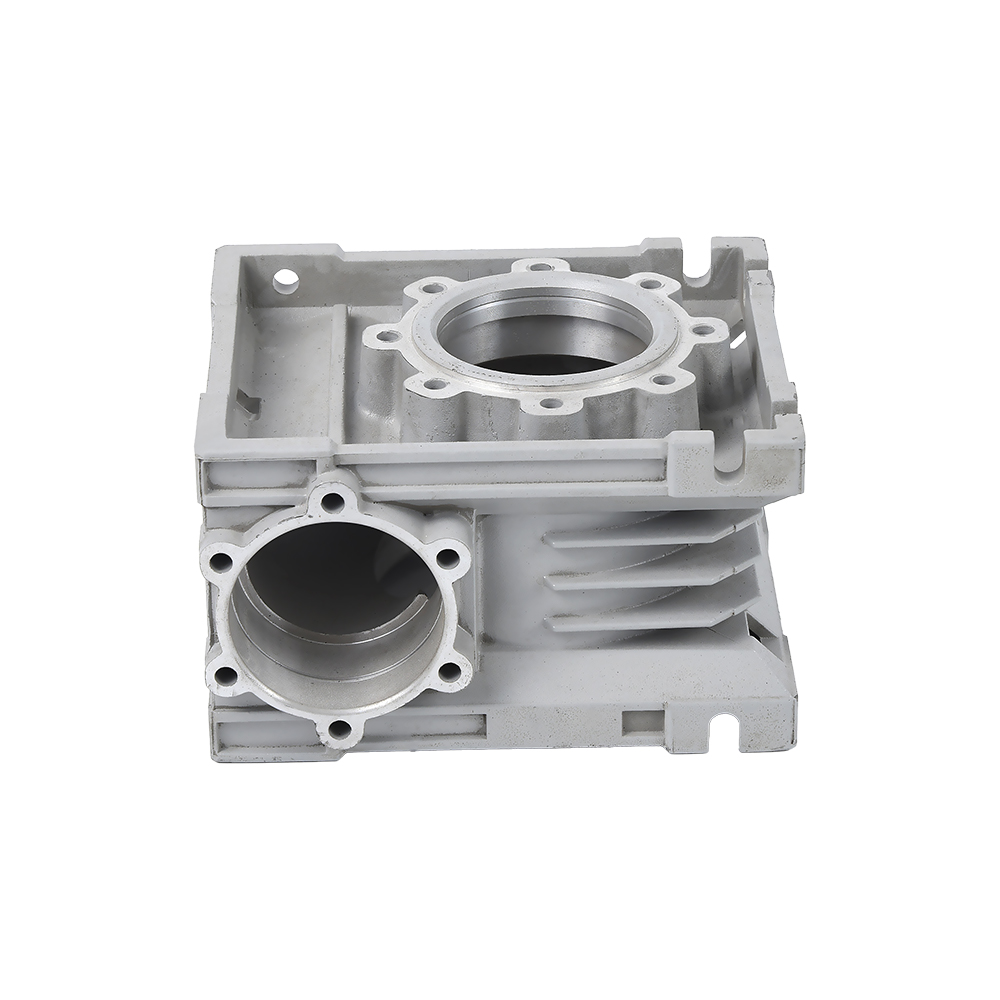
 هيكل علبة التروس المصبوبة من الألومنيوم لزراعة الأرز لقد تم تصنيع هيكل علبة التروس من خلال صب الألومنيوم، وهو مناسب للآلات الزراعية مثل زراعة الأرز. تضمن العملية أبعادًا دقيقة ومتانة، مما يجعلها مكونًا موثوقًا به لأنظمة النقل. عرض المنتج →
في Ningbo Beilun Youyuan Machinery Manufacturing، تجمع الشركة بين الأدوات، وصب القوالب، والتصنيع باستخدام الحاسب الآلي تحت سقف واحد. والنتيجة هي سلسلة تصنيع مستمرة: يقوم ورشة الصب بالقالب بإنتاج الشكل القريب من الشبكة، ويقوم ورشة الآلات بإنهائه لتحقيق التسامح. يتلقى العميل جزءًا كاملاً، وليس قطعة فارغة تحتاج إلى تنسيق منفصل مع المورد. مثل هذا الترتيب مهم بالنسبة لعلب علبة التروس وحالات ناقل الحركة حيث يجب أن تستوفي وجوه البراغي والتجويف وأسطح الختم المتعددة المواصفات الصارمة.
بالإضافة إلى ورشة الآلات القياسية، تعمل هذه الممارسة أيضًا على تحسين تناسق المكونات. يمكن لموردي الصب الذين يقومون بتصنيع الأجزاء الخاصة بهم فرز الخردة وضبط معلمات الصب وتعويض التحولات الصغيرة في الأبعاد قبل أن يصلوا إلى برنامج CNC. وهذا يجعل عملية التصنيع بأكملها أكثر استقرارًا ويقلل من عدد الأجزاء النهائية المرفوضة.
بالنسبة للمشاريع التي تستخدم بالفعل الصب، مزايا صب الألومنيوم تشمل معدلات إنتاج عالية وتفاصيل سطحية ممتازة. عندما تتم إضافة المعالجة النهائية CNC في الأعلى، فإن الجزء يحصل على الفوائد الاقتصادية للصب ودقة المعالجة.
تطبيقات أجزاء الألومنيوم تشكيله باستخدام الحاسب الآلي
تظهر مكونات الألومنيوم المُشكَّلة باستخدام الحاسب الآلي في كل قطاع صناعي تقريبًا. تشمل الفئات الأكثر شيوعًا ما يلي:
السيارات ومركبات الطاقة الجديدة
تعتبر حوامل المحرك، ومبيتات ناقل الحركة، وألواح المشتت الحراري، وأقواس المستشعر، وأغطية البطارية، والأجزاء الهيكلية للمحرك قياسية. تعمل نسبة القوة إلى الوزن العالية للألمنيوم على تحسين نطاق السيارة بشكل مباشر عن طريق تقليل الوزن الإجمالي. كل 100 كجم من تخفيض وزن السيارة في السيارة الكهربائية يمكن أن يضيف ما يقرب من 10-15 كم من نطاق القيادة مما يجعل الألومنيوم خيارًا واضحًا لبرامج التخفيض الشامل. على سبيل المثال، استبدل مصنعو السيارات الكهربائية أقواس المحامل الفولاذية بمسبوكات من الألومنيوم يتم تصنيعها بعد ذلك باستخدام الحاسب الآلي لتحمل تفاوتات تحمل تبلغ /-0.02 مم.
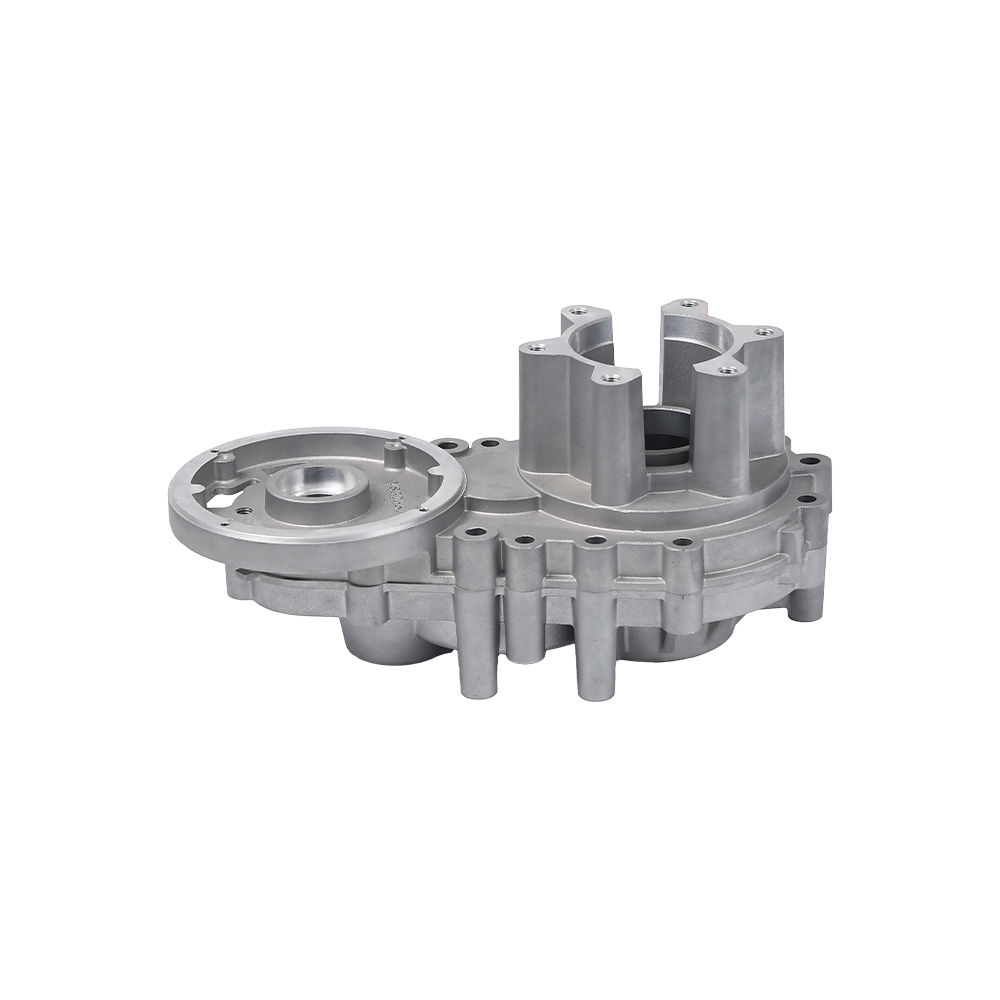
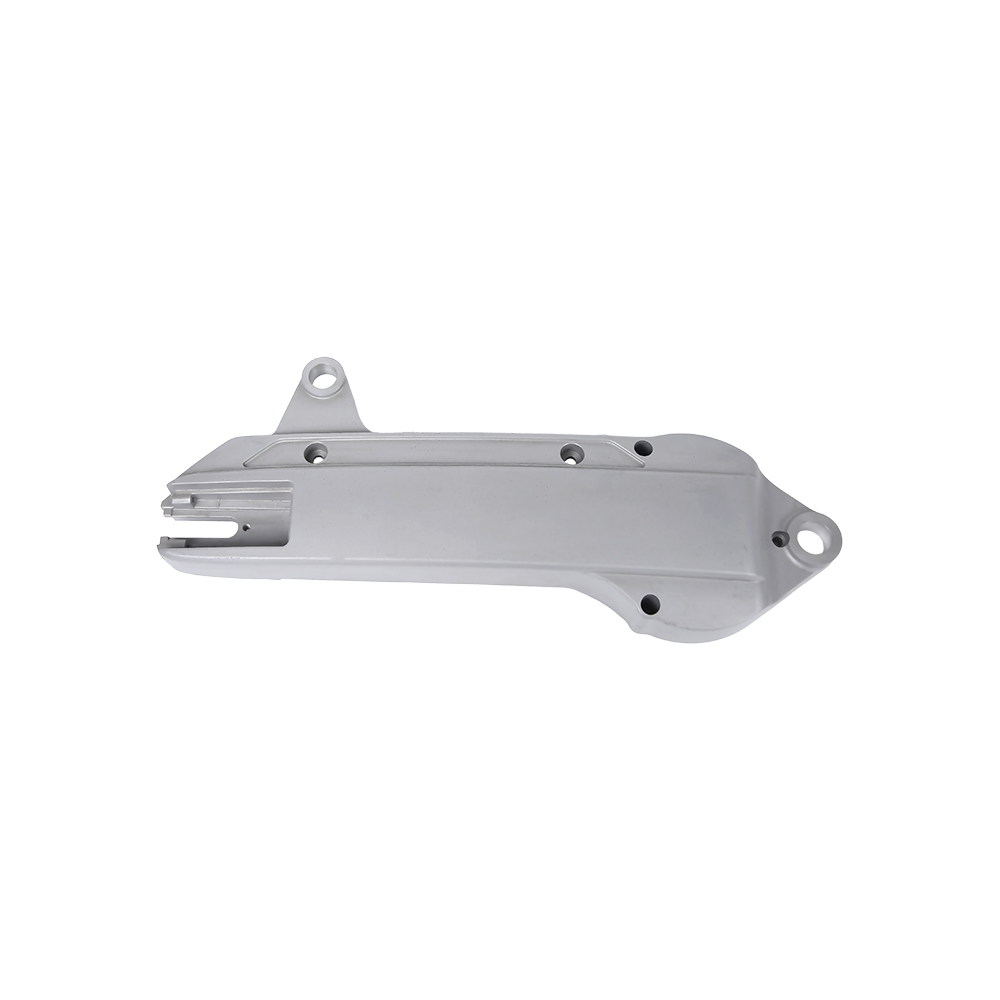
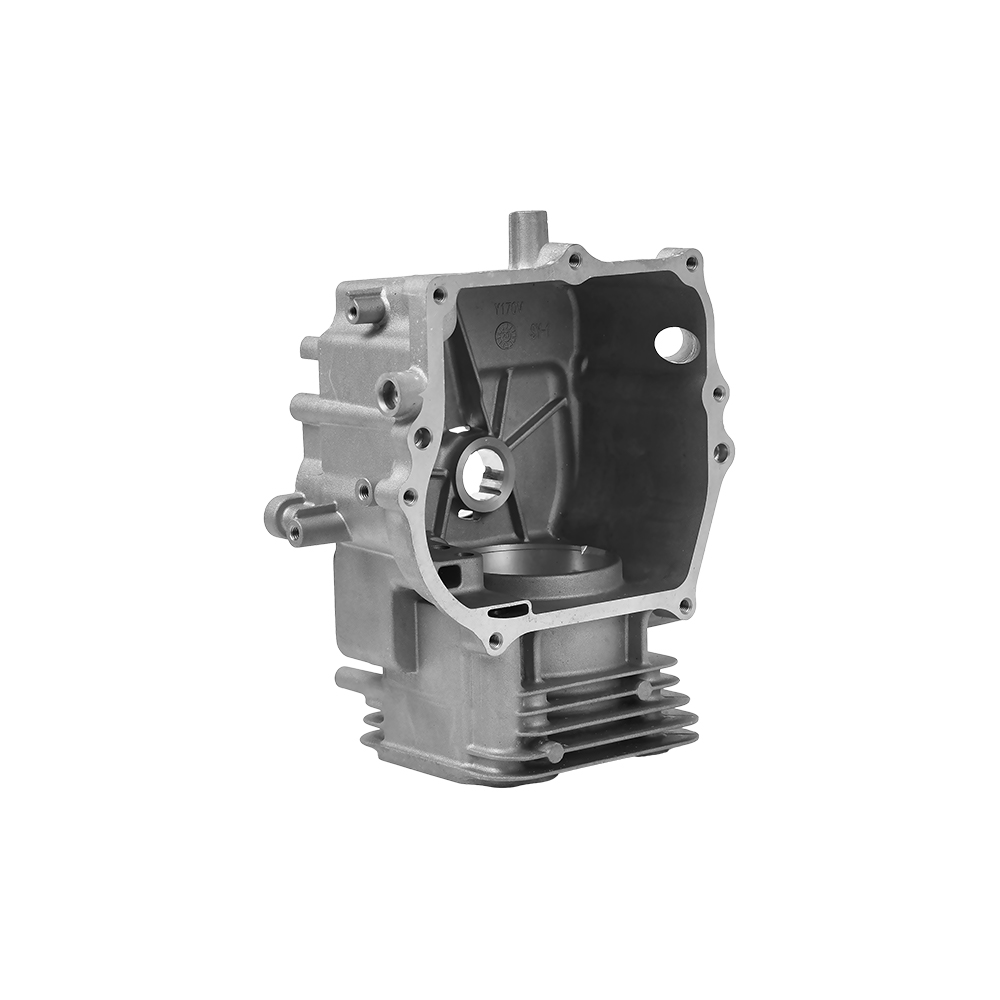
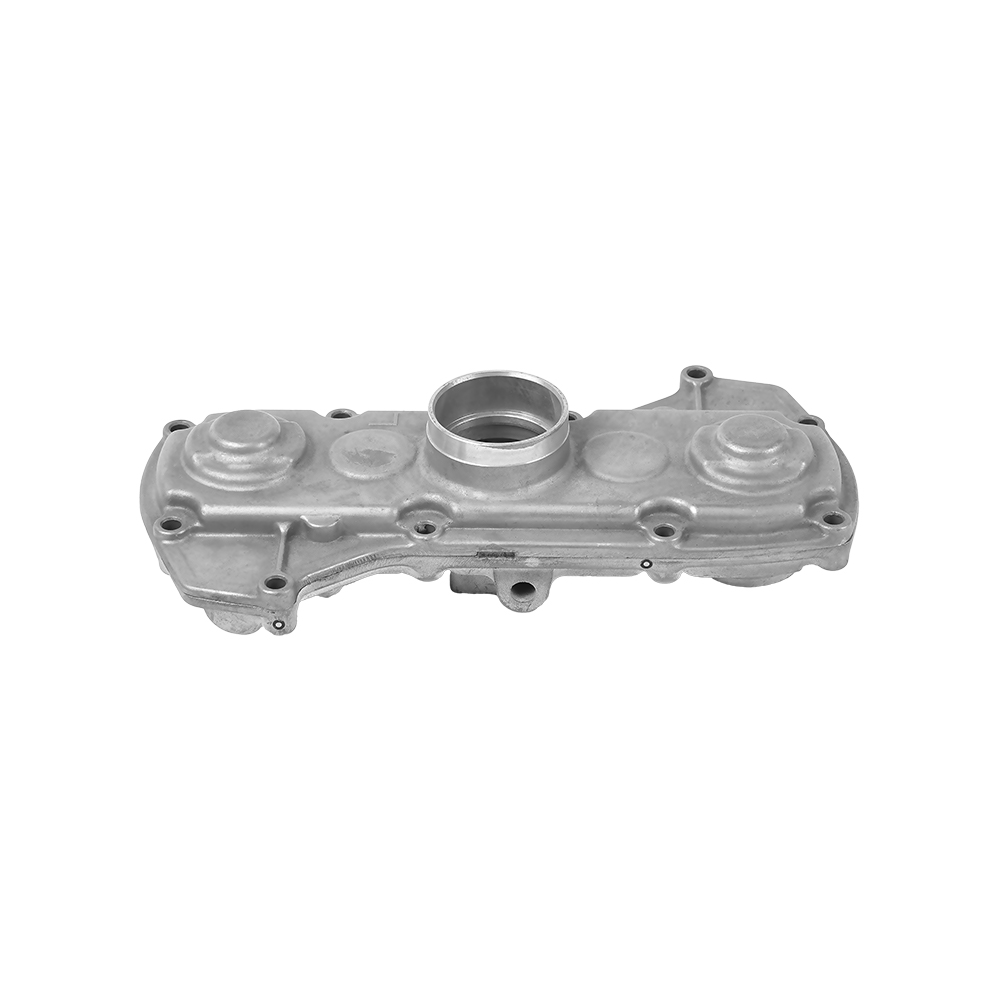
 علبة المرافق للدراجات النارية مصنوعة من الألومنيوم المصبوب يتم إنتاج علبة المرافق للدراجة النارية من خلال صب الألومنيوم، مما يوفر خصائص القوة وخفيفة الوزن. إنه ضروري لتجميع المحرك، مما يتطلب تصنيعًا باستخدام الحاسب الآلي لاحقًا للحصول على تجاويف وخيوط دقيقة. عرض المنتج →
الأدوات الكهربائية والمحركات الصغيرة
غالبًا ما يتم صب علب المرافق للدراجات النارية وصناديق نقل الحركة وأغطية المحرك ثم تصنيعها. تحتاج هذه الأجزاء إلى ثقوب ملولبة، وثقوب تحمل، وجوانب حشية، وجميعها يتم إنتاجها بشكل اقتصادي عن طريق التصنيع بعد الصب. ينطبق نفس المنطق على علب التروس ذات الحارث الصغير ومكونات آلات الزراعة.
الهيدروليكية والنيوماتيكية
تعتمد الصمامات الهيدروليكية وكتل الصمامات والأجسام التنظيمية والتركيبات الهوائية على الألومنيوم لمقاومة الوزن الخفيف والتآكل. تنتج المعالجة باستخدام الحاسب الآلي التجاويف الداخلية والمنافذ الملولبة التي تتحكم في تدفق السوائل. يتم اختبار ضغط العديد من أجسام الصمامات بعد تصنيعها للتأكد من أنها تلبي فئة الضغط المحددة.
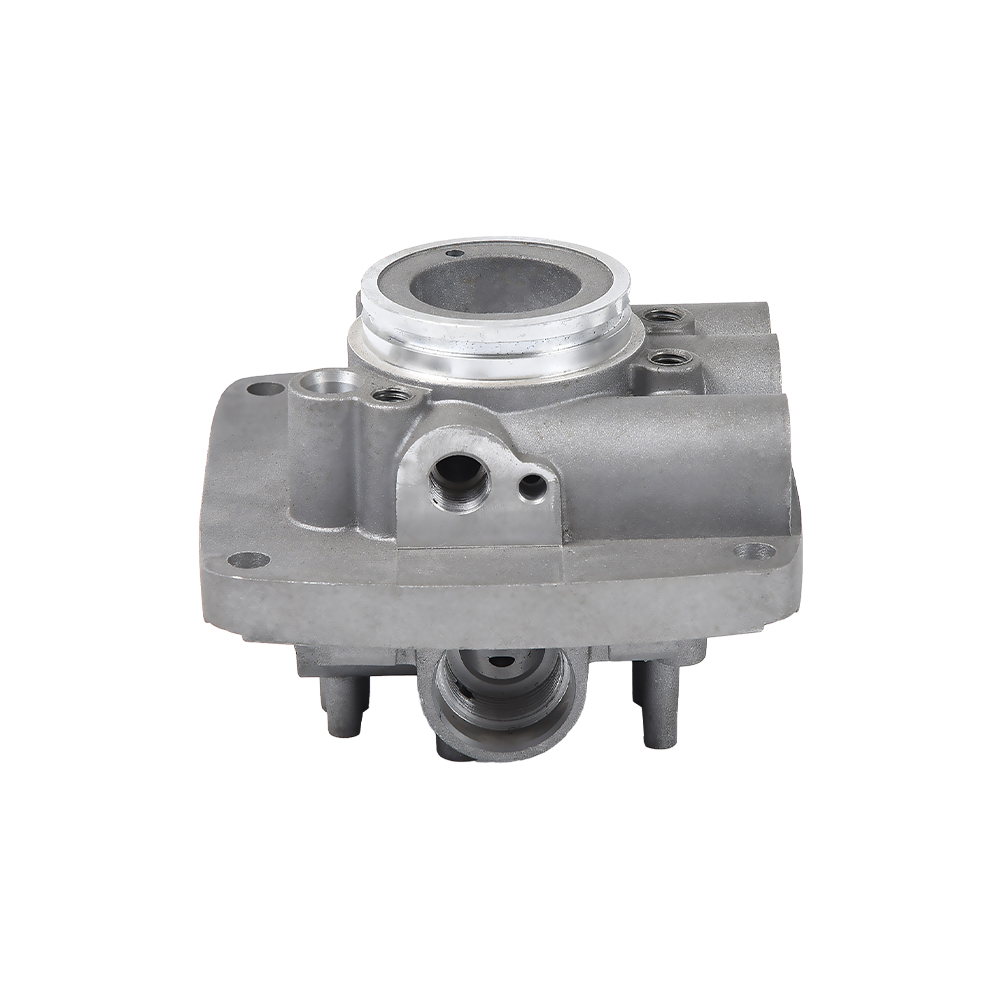
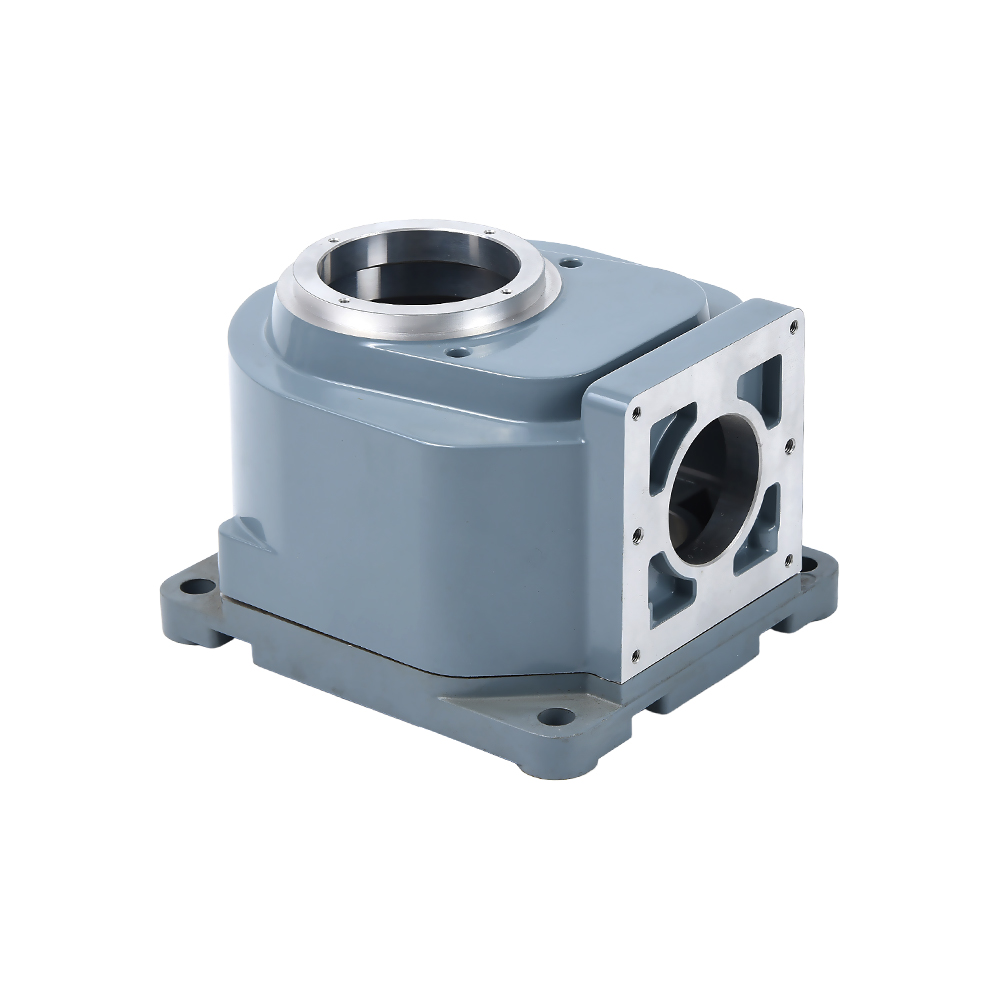
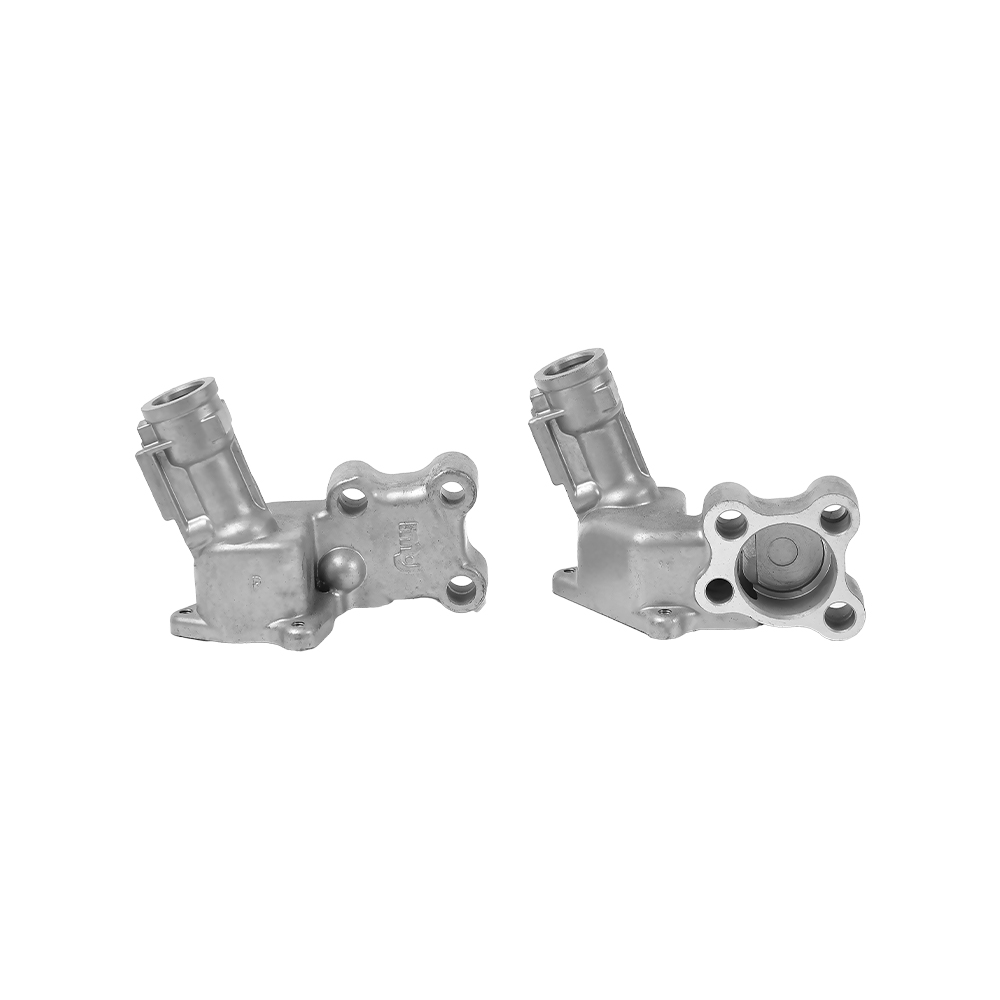
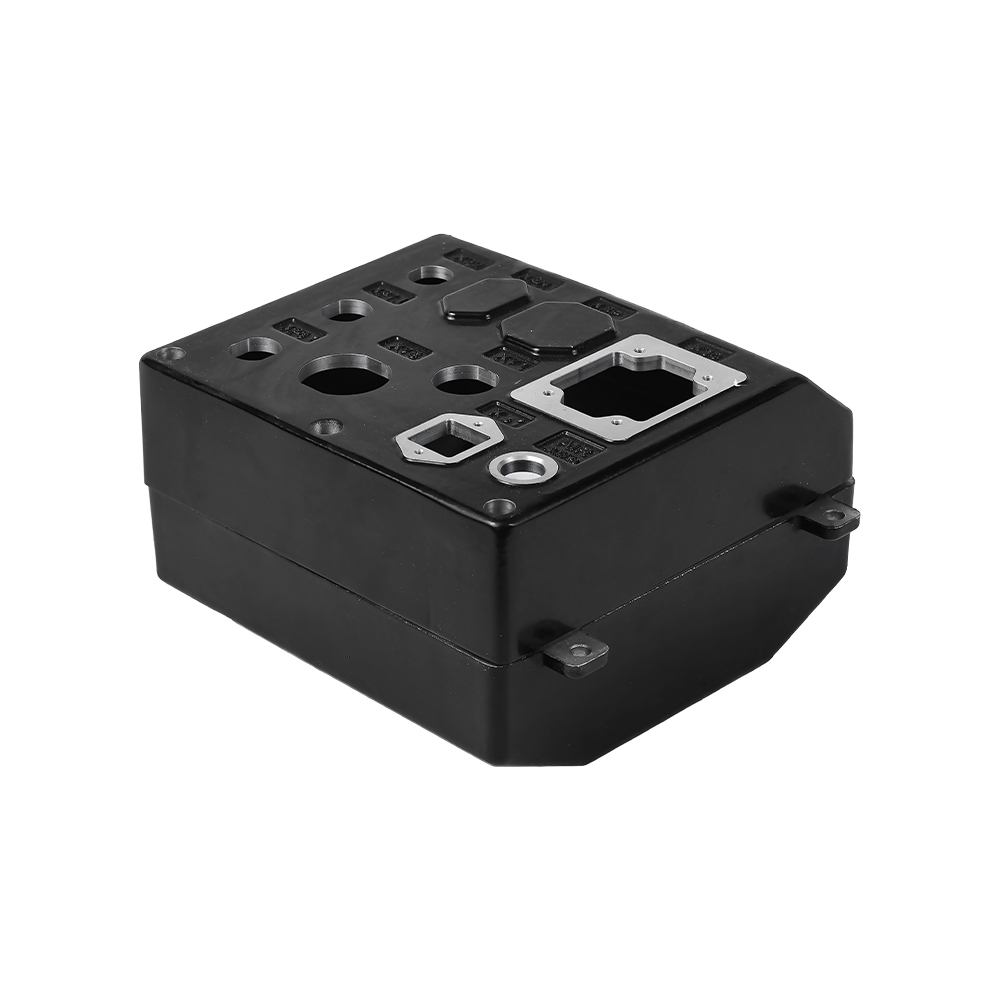
 الألومنيوم يموت الصب صمام هيدروليكي للتحكم في السوائل هذا الصمام الهيدروليكي مصنوع من الألومنيوم المصبوب، مما يوفر مقاومة للتآكل وبنية خفيفة الوزن. يتم استخدامه في أنظمة التحكم في السوائل، مع ممرات داخلية مُجهزة وفقًا للمواصفات الدقيقة. عرض المنتج →
الالكترونيات والإدارة الحرارية
غالبًا ما يتم تصنيع المشتتات الحرارية وأغطية LED والمرفقات الإلكترونية باستخدام الحاسب الآلي أو صبها من الألومنيوم. نظرًا لأن الألومنيوم يبدد الحرارة بشكل فعال، يتم استخدام هذه الأجزاء في مصادر الطاقة والمحولات وأجهزة التحكم في المحركات. كما أن النفاذية المغناطيسية المنخفضة للألمنيوم تجعله مناسبًا لعلب أجهزة الاستشعار حيث يجب ألا تتداخل المادة مع المجالات المغناطيسية.
الآلات الزراعية
عادة ما يتم صب وتصنيع أجزاء زراعة الأرز، وأغطية علبة المرافق، وصناديق التروس. تحتاج هذه الأجزاء إلى إحكام الغلق، وتثبيت البراغي، وقابلية تبادل الأبعاد. تنتج الآلات باستخدام الحاسب الآلي تركيبات متسقة وأسطح ناعمة تقلل من التآكل والتسرب في الميدان.
مكونات الأجهزة الطبية
تُستخدم أغلفة وأقواس الأدوات المصنوعة من الألومنيوم في الأجهزة الطبية المحمولة حيث يكون الوزن ومقاومة التآكل أمرًا مهمًا. تمنح التصنيع باستخدام الحاسب الآلي الجهاز سطحًا أملسًا وأبعادًا دقيقة، بينما توفر عملية الأكسدة طبقة نهائية نظيفة تتحمل التنظيف المتكرر.
كيفية اختيار مورد الألومنيوم التصنيع باستخدام الحاسب الآلي
يتطلب اختيار المورد المناسب للألمنيوم المشكل باستخدام الحاسب الآلي أكثر من مجرد مقارنة عروض الأسعار. تحدد العوامل التالية باستمرار ما إذا كان المشروع سينجح أو يعاني من التأخير ومشاكل الجودة.
- اسأل عن مظروف المعالجة وسعة المغزل: بعض المتاجر تصل إلى 600 ملم كحد أقصى للتنقل على X، بينما يحمل البعض الآخر 1000 ملم أو أكثر. تعرف على ما إذا كان الجزء الأكبر لديك مناسبًا قبل إصدار الطلب.
- طلب التسامح وبيانات الانتهاء من السطح: يجب على المورد المختص أن يخبرك بالتسامحات التي يتمتع بها في الإنتاج، وليس فقط ما هو ممكن. بالنسبة لأجزاء الألومنيوم، ابحث عن /-0.01 مم على التجاويف الحرجة وRa 0.8 أم على وجوه الختم.
- التحقق من قائمة الجهاز: تشكل أجهزة CNC ومراكز الطحن ومراكز الخراطة وآلات قطع الأسلاك قدرة المتجر. إذا كان المتجر يحتوي أيضًا على قوالب صب، فيمكنه إنتاج أشكال قريبة من الشبكة للعمل بكميات كبيرة. تدرج شركة Ningbo Beilun Youyuan Machinery كميات من قوالب الصب والتصنيع باستخدام الحاسب الآلي في نظام الإنتاج الخاص بها.
- ابحث عن الأدوات المتكاملة والصب: يعتبر المورد الذي يمكنه إنتاج الأدوات وصب الأجزاء والآلات شريكًا قويًا في الإنتاج بكميات كبيرة. وهذا يقلل من عبء التنسيق ويجعل مراقبة الجودة أسهل.
- تقييم إعداد التفتيش: تشمل الأدوات القياسية الفرجار والميكرومتر ومقاييس الارتفاع ومعدات CMM. يجب أن يكون المورد قادرًا على تقديم تقرير الأبعاد مع المقالة الأولى.
- اختبار مع عينة من الطلب: قم دائمًا بتشغيل دفعة صغيرة أو نموذج أولي قبل طلب كميات الإنتاج. يتحقق هذا من عملية التصنيع والتعبئة ووقت الاستجابة قبل الالتزام برأس مال كبير.
بالنسبة للمشترين الذين يستوردون قطع الألمنيوم من الصين، فإن موقع المصنع مهم. يجب على المورد إثبات سجل حافل في عائلة الأجزاء المحددة: السيارات أو الهيدروليكية أو الزراعية أو الكهربائية. يوضح مثال شركة صب القوالب وتصنيع الآلات في نينغبو، التي تتمتع بخبرة تزيد عن عشر سنوات في الإنتاج، قيمة المواءمة بين مجموعة منتجات المورد وتطبيقات العميل.
محركات التكلفة في تصنيع الألومنيوم باستخدام الحاسب الآلي
إن فهم أين تذهب الأموال يساعد المشترين على التفاوض على السعر المناسب وتجنب دفع مبالغ زائدة مقابل متطلبات غير ذات صلة.
| سائق التكلفة | التأثير على تكلفة الجزء | كيفية الحد منه |
|---|---|---|
| درجة المادة | يكلف 7075-T6 حوالي 30-40 بالمائة أكثر من 6061-T6 | استخدم 6061-T6 ما لم يتطلب التصميم قوة محددة |
| أدوات الصب يموت | 5,000-50,000 دولار أمريكي لكل مجموعة قوالب | استخدم الصب فقط عندما يبرر الحجم تكلفة الأدوات |
| وقت التصنيع | عادة ما يكون أكبر عنصر تكلفة واحد | تقليل عدد الإعدادات ومسارات القطع؛ تصميم لثلاثة محاور حيثما أمكن ذلك |
| المعالجة السطحية | يضيف من 0.5 إلى 3 دولارات أمريكية لكل جزء حسب النوع | قم بتضمين الأكسدة أو الطلاء فقط عندما تتطلب الوظيفة أو المظهر ذلك |
| التفتيش | يضيف فحص CMM الكامل الوقت والتكلفة | افحص الأبعاد المهمة فقط بالكامل، واستخدم العينات الإحصائية للآخرين |
| الكمية | تنتشر تكاليف الإعداد والأدوات الثابتة عبر أجزاء أكثر | زيادة كمية الطلب حيثما يسمح الطلب؛ تحمل الطلبات الصغيرة تكلفة ثابتة عالية |
ولإعطاء مثال عملي، قد تكلف شريحة ألومنيوم بسيطة بوزن 0.2 كجم 2-4 دولارًا أمريكيًا للآلة من 6061-T6 في طلب صغير الحجم مكون من 50 قطعة. نفس الشريحة، عند إنتاجها كصب قالب ثم الانتهاء من التصنيع باستخدام الحاسب الآلي بكمية 10000 قطعة، يمكن أن تنخفض إلى 0.8-1.5 دولار أمريكي لكل جزء، حتى بعد خطوة التصنيع.
الأسئلة الشائعة: الأسئلة المتداولة حول تصنيع الألومنيوم باستخدام الحاسب الآلي
ما هو التسامح النموذجي للألمنيوم باستخدام الحاسب الآلي؟
يحمل الألومنيوم القياسي المصنوع باستخدام الحاسب الآلي تفاوتات تبلغ /-0.10 مم لمعظم الأجزاء التجارية. يمكن تحقيق تفاوتات أكثر صرامة تبلغ /-0.01 مم من خلال الإعداد الدقيق والتحكم في درجة الحرارة. يمكن أن تصل دقة الطحن إلى /-0.002 مم ولكنها تضيف تكلفة كبيرة لكل جزء.
هل يمكن لتصنيع الألمنيوم باستخدام الحاسب الآلي أن يحقق تشطيبًا يشبه المرآة؟
نعم، تتطلب اللمسة النهائية التي تشبه المرآة مزيجًا من الآلات عالية السرعة مع أدوات مصقولة دقيقة وغالبًا ما تكون عملية لاحقة مثل التلميع أو الخراطة الماسية. يعطي الطحن القياسي باستخدام الحاسب الآلي Ra 0.8-1.6 أم، وهو سلس ولكن ليس مثل المرآة. بالنسبة للأسطح المزخرفة، تتم عادةً إضافة الأنودة أو التلميع.
ما المدة التي تستغرقها عملية تصنيع الألمنيوم باستخدام الحاسب الآلي للجزء النموذجي؟
بالنسبة لشريحة بسيطة، عادة ما تكون المهلة الزمنية 3-5 أيام عمل. بالنسبة للجزء المعقد الذي يحتوي على 5 محاور عمل وأكسيد، اتركه لمدة 2-3 أسابيع. إذا بدأ المكون كصب قالب ويحتاج إلى أدوات، فإن المهلة الكاملة غالبًا ما تكون من 4 إلى 6 أسابيع بما في ذلك صنع الأدوات والموافقة على المادة الأولى.
كيف أختار بين التصنيع والصب لأجزاء الألومنيوم؟
القرار يعود إلى الحجم والهندسة. بالنسبة للكميات التي تقل عن 500 قطعة تقريبًا، تكون المعالجة من القضبان أكثر اقتصادًا. بالنسبة لـ 1000 قطعة أو أكثر، ذات الشكل المعقد القريب من الشبكة، فإن عملية الصب بالقالب بالإضافة إلى المعالجة النهائية باستخدام الحاسب الآلي توفر المال. الفرق هو في المقام الأول تكلفة الأدوات لقالب الصب.
هل يجب علي تحديد 6061-T6 أو 7075-T6 للألمنيوم المُشكل باستخدام الحاسب الآلي؟
استخدم 6061-T6 للأجزاء ذات الأغراض العامة ومكونات الماكينة والمرفقات. اختر 7075-T6 عندما تكون القطعة محملة بشكل كبير، مثل دعامة الطيران أو عضو الإنتاج عالي القوة، وعندما تكون التكلفة الإضافية مبررة. تبلغ قوة الشد لـ 7075 572 ميجا باسكال مقابل 310 ميجا باسكال لـ 6061، لكن التكلفة ومقاومة التآكل أقل ملاءمة.
هل يمكن لحام الألومنيوم المُشكل باستخدام الحاسب الآلي؟
نعم، يمكن لحام الألومنيوم باستخدام طرق TIG أو MIG. ومع ذلك، يمكن لحرارة اللحام أن تغير الخواص الميكانيكية للمادة الأساسية، خاصة في المنطقة المتأثرة بالحرارة. إذا تم تشكيل الجزء بعد اللحام، فإن إجهاد اللحام والتشويه يحتاج إلى دراسة متأنية. يتجنب معظم موردي الألومنيوم المُشكَّل باستخدام الحاسب الآلي اللحام ما لم يكن للتصميم بديل.
كيف أعرف ما إذا كان الجزء المصنوع من الألومنيوم الذي تم تصنيعه باستخدام الحاسب الآلي سوف يتآكل؟
يقاوم الألومنيوم التآكل الجوي بشكل جيد، لكنه يمكن أن يتعرض للتآكل الجلفاني عندما يقترن بالفولاذ أو النحاس في بيئة رطبة. توفر الأنودة أو الأنودة المختومة أو طلاء المسحوق حماية إضافية. إذا كان الجزء يعمل في الخارج أو بالقرب من المحيط، فحدد طبقة أنودية أكثر سمكًا.
الوجبات الجاهزة النهائية على التصنيع باستخدام الحاسب الآلي الألومنيوم
تعتبر عملية تصنيع الألمنيوم باستخدام الحاسب الآلي عملية تصنيع ناضجة وموثوقة. إن كثافة الألومنيوم المنخفضة، ومقاومته الطبيعية للتآكل، وقابلية التصنيع الممتازة تجعله المادة القياسية للمكونات الدقيقة في السيارات، والإلكترونيات، والهيدروليكية، والمعدات الزراعية، والطبية. تعتبر التفاوتات التي تصل إلى /-0.01 مم والتشطيبات السطحية التي تبلغ Ra 0.8 um واقعية تمامًا، وسيساعدك أفضل مورد في اختيار السبائك المناسبة ومجموعة العمليات لتطبيقك.
بالنسبة للكميات الأكبر، فإن الجمع بين الصب بالقالب والتصنيع باستخدام الحاسب الآلي يوفر أقل تكلفة إجمالية دون فقدان دقة الأبعاد. المفتاح هو اختيار شريك التصنيع الذي يتحكم في كل من خطوات الصب والتصنيع داخليًا، مما يمنحك نقطة واحدة من المساءلة. مع المورد المناسب، تصل أجزاء الألومنيوم المُشكَّلة باستخدام الحاسب الآلي إلى التفاوت المناسب وفي الوقت المحدد وبتكلفة تعكس جهد التصنيع الفعلي.